欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
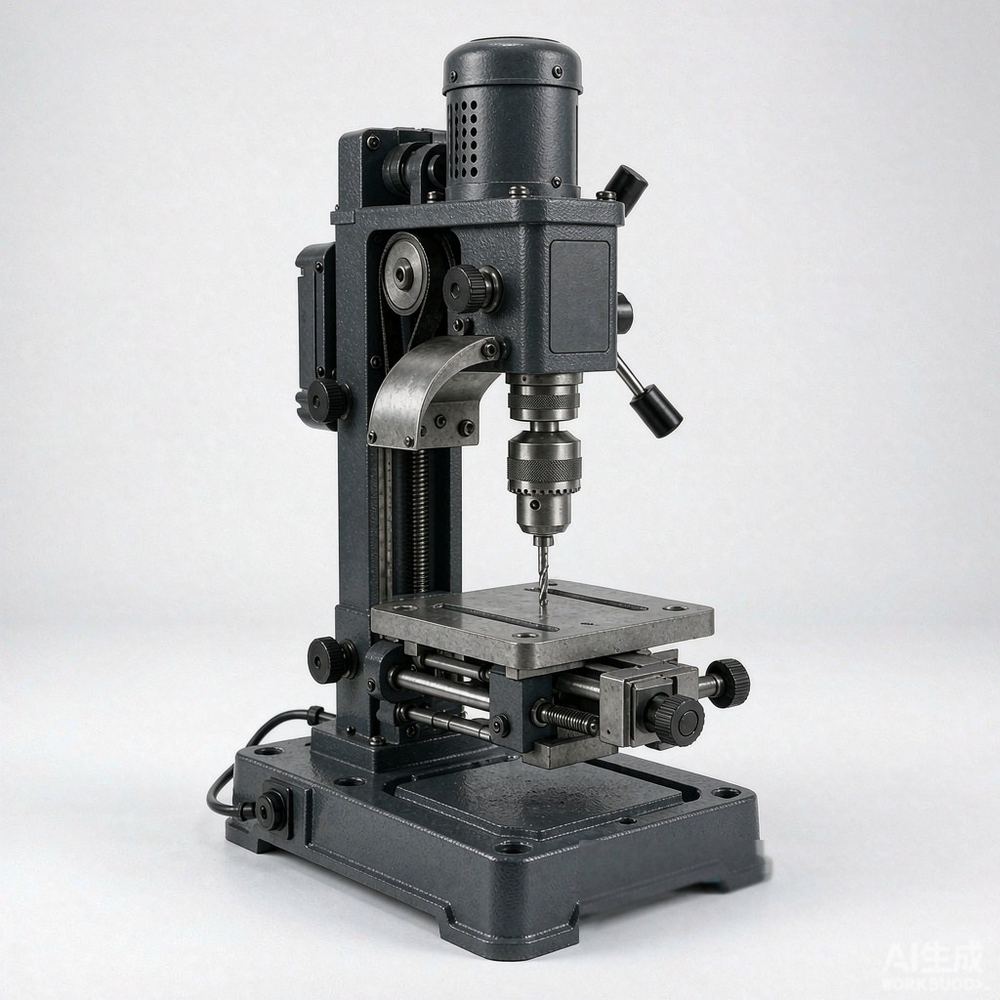
普罗斯(Proxxon)是德国的微型精密电动工具与手动工具品牌,产品体系覆盖微型台式机床、手持电动工具、电动螺丝刀与扭矩工具、精密手动工具以及刀具磨头附件,在 MRO 采购中定位为小尺寸精密加工与现场检修的工具来源。微型加工的难点在于小直径刀具能否维持足够的切削线速度:直径缩小后同样转速下线速度成比例下降,排屑与散热条件随之恶化。
普罗斯在微型工具领域积累多年,形成了从电机与传动设计、主轴与夹头制造到整机装配与精度检验的完整链条。这类设备的技术门槛集中在刚性与精度上:主轴径向跳动会直接复写到刀具上,跳动量偏大时小直径钻头与铣刀因单侧受力而折断;机身与立柱刚性不足则会在进给时产生让刀,使实际切深小于刻度值。品牌以桌面级设备与手持工具两条序列为主,同一功能提供多种规格与夹持范围,便于按工件尺寸与作业空间选型。
普罗斯的技术优势首先体现在主轴精度与刚性上。主轴径向跳动是微型加工的核心判据,跳动量偏大时刀具切削刃负荷不均,折断概率明显上升,检验时可用百分表在靠近夹头的刃口位置测量。第二是转速与线速度的匹配,切削线速度等于转速乘以刀具周长,小直径刀具必须靠高转速补足线速度,否则每齿进给过大、切屑变厚,容易让刀或崩刃。第三是刀具几何与排屑,微型钻头的横刃与后角决定定心能力,排屑槽过浅时切屑在孔内挤压,造成孔壁拉伤与钻头过热;手动进给过快同样会使刀具承受冲击载荷。第四是手动工具的材质与热处理,硬度与韧性需兼顾,过硬易崩口、过软则打滑伤及螺栓头部。
问:微型钻头为什么容易折断?答:折断多与主轴跳动和转速不足有关。跳动量偏大时刀具单侧受力、切削刃负荷不均;转速过低时线速度不足,每齿进给偏大,切屑变厚、排屑不畅,刀具承受的扭矩迅速上升。手动进给过快、孔将钻穿时未减小推力,同样会造成崩刃。应先测跳动,再按线速度设定转速。
问:切削线速度该怎么理解?答:线速度是切削刃相对工件表面的运动速度,等于转速乘以刀具周长。刀具直径缩小后周长成比例减小,同样转速下线速度随之下降,所以小直径刀具必须提高转速才能维持合理的切削条件。线速度不足表现为切屑发蓝、声音沉闷与进给吃力,过高则刀具磨损加快。
问:手动工具的硬度越高越好吗?答:不是。硬度与韧性需要平衡:硬度过高时刃口抗冲击能力下降,遇到高强度螺栓容易崩口;硬度过低则开口变形、打滑,把螺栓头部棱角磨圆。选择时应按螺栓强度等级匹配,并关注热处理质量与尺寸公差,开口偏大时接触面减小更易打滑。
微型精密工具的选型要把工件尺寸、材料、加工空间与操作方式一并考虑,主轴精度、转速与线速度的匹配、刀具排屑条件以及手动工具的材质热处理共同决定加工质量与工具寿命。普罗斯在微型台式机床、手持电动工具、电动螺丝刀、精密手动工具与刀具附件上的完整序列,适合作为模型手板、电子精密装配、模具维修抛光与设备现场检修场景的工具来源。摩比工品提供普罗斯微型机床、微型电动工具、电动螺丝刀、手动工具及刀具磨头附件的询价与选型对接,可按工件尺寸、材料与转速要求给出配置建议。如需核算切削线速度或核对夹头夹持范围,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102