欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
可转位刀具是数控车削与铣削中最基础的消耗件之一。它的价值不在于刀片本身的价格,而在于它决定了切削过程能否在可控的温度与磨损速率下持续进行。一片刀片失效,换刀时间往往只有几十秒,但因切削参数被迫保守而损失的节拍,会持续整个批次。
瑟科(SECO)的刀片体系按材质牌号组织。一个牌号并不是一种材料,而是基体成分、涂层结构、表面处理与推荐切削区间的组合。同一几何形状的刀片,换一个牌号,适用速度可能相差一倍以上。理解牌号体系的关键,是把基体、涂层、槽型看作三个独立坐标,而不是记型号。
本文从切削热的产生机理出发,说明三个坐标各自约束什么,再给出参数取值、磨损判读与维护规范,用于把牌号推荐值折算成具体机床上的可用参数。
切削热来自三个变形区。第一变形区是主剪切区,工件材料在这里发生塑性剪切,约60%至80%的切削热在此产生;第二变形区是切屑与前刀面的摩擦区,产生大量摩擦热并直接作用于前刀面;第三变形区是已加工表面与后刀面的摩擦,热流一部分传入工件。
温度分布不是均匀的。前刀面上存在一个最高温度点,位置随切削速度提高向刃口靠近。低速时最高温度离刃口较远,月牙洼磨损出现在前刀面中部;高速时最高温度逼近刃口,磨损转为刃口塑性变形与涂层剥落。理解这一点,就能解释为什么同一个牌号在低速下寿命很长,提高速度后突然崩刃。
硬质合金的硬度随温度上升而下降。常温下1300至1800HV的合金,在800℃时硬度可能降到一半左右,此时若涂层已磨穿,基体软化速度极快。涂层的作用不是提高整体硬度,而是在基体与切屑之间建立一层低导热、低摩擦、高耐温的隔离层。
基体按钴含量与晶粒度分档。钴含量高、晶粒度粗的基体韧性好,抗冲击,适合断续切削与铸铁;钴含量低、晶粒度细的基体硬度高、耐磨,适合连续精加工。梯度基体在表层形成富钴层,兼顾表面韧性与芯部硬度,是通用牌号的常见做法。
涂层分物理气相沉积与化学气相沉积两条路线。PVD涂层厚度通常在2~4μm,沉积温度低,适合刃口锋利的精加工刀片;CVD涂层厚度可达8~12μm,耐磨性好但沉积温度高,刃口需做钝化处理。多层结构把不同功能的薄层叠加,例如底层提高结合力、中层耐磨、表层减摩。
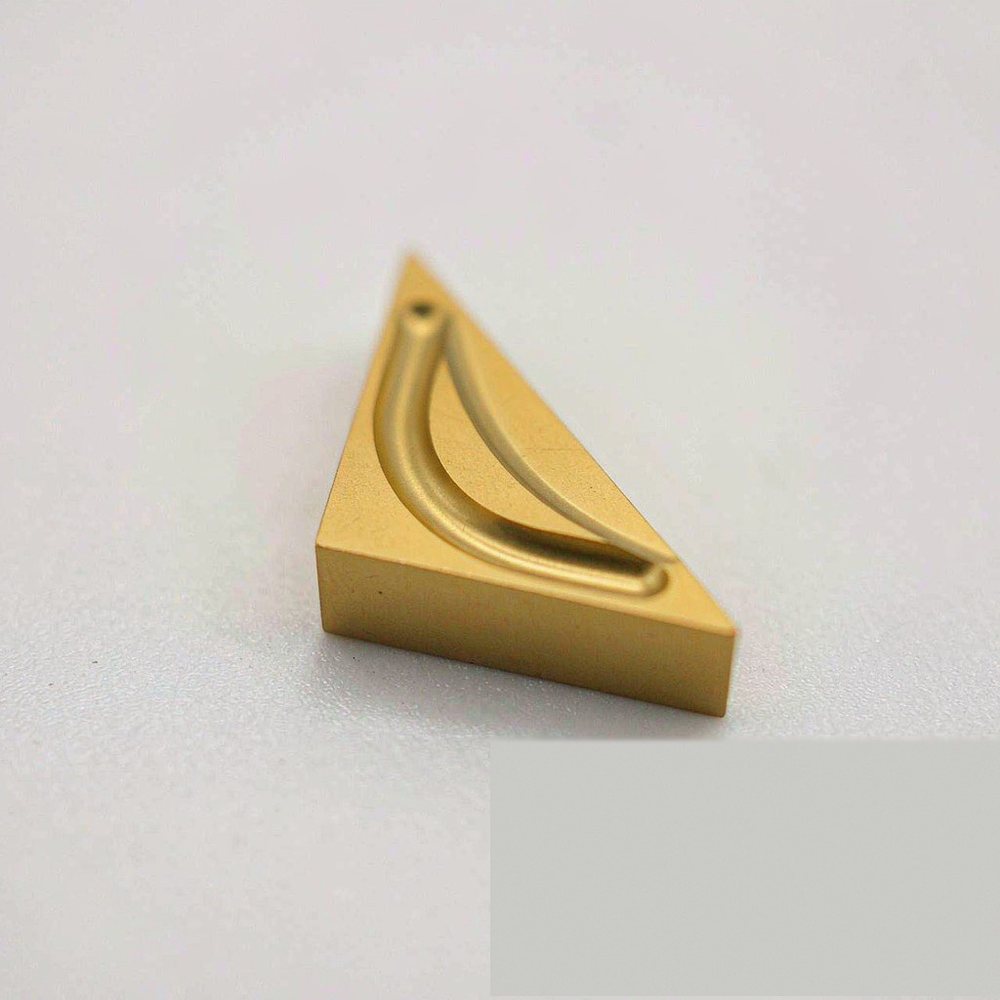
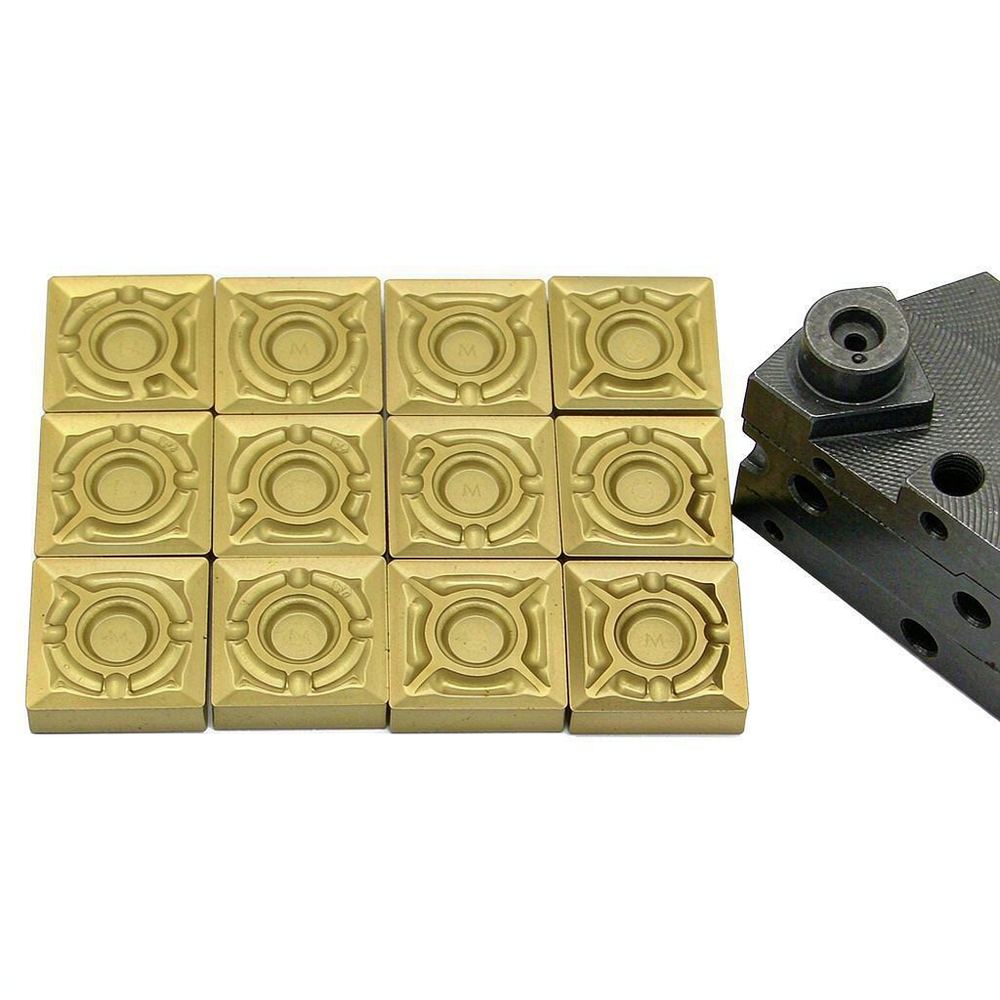
槽型决定断屑与刃口强度。锋利刃口切削力低但易崩,钝化刃口强度高但切削力大。断屑槽的宽度与深度需与进给量匹配:进给过小,切屑无法形成有效卷曲,会在槽内积屑;进给过大,切屑厚度超过槽深,断屑失效形成长屑缠绕。
切削速度是最敏感的量。按泰勒公式,速度提高20%,刀具寿命约下降50%;速度提高50%,寿命可能只剩原来的四分之一。因此在试切时,宁可先降速10%至15%建立稳定基线,再逐步提升,而不是直接按样本推荐值上限开动。
进给量影响切屑厚度与表面粗糙度。车削钢件的常规进给在0.15~0.35mm/r,精加工取小值,粗加工取大值。切深在1~3mm范围内,通常按不超过刀片刃口长度的三分之二选取,过大的切深会让刃口承受过大弯矩。
切削温度与速度近似成幂函数关系。速度从150m/min提到250m/min,刀尖温度可能从700℃升至950℃,此时若涂层抗氧化温度为800℃,涂层会迅速氧化失效,寿命断崖式下降。这就是为什么高速加工必须配套耐高温涂层与高压冷却。
冷却方式同样影响寿命。乳化液浓度常见控制在5%至10%,浓度过低润滑不足、易腐败;高压内冷压力在3~8MPa时可有效冲断切屑并带走热量,但若喷嘴对准位置偏离切削区,效果会明显削弱。
磨损判读按部位分类。后刀面磨损带宽度VB达到0.2~0.3mm即为常规判废界限,精加工取小值。前刀面月牙洼深度超过0.1mm或已逼近刃口,也需更换。刃口出现细密横向裂纹,说明热循环过剧,应减小冷却或降低速度。
失效归因用排除法。崩刃多因刃口强度不足或切深突变;塑性变形多因温度过高或基体硬度不足;沟槽磨损多因加工硬化层或氧化皮;涂层剥落多因结合力不足或刃口处理不当。把失效形态与参数记录对应起来,两三个批次就能找出边界。
现场可用三件工具:十倍放大镜看刃口与涂层状态,粗糙度仪测已加工表面,红外测温或埋热电偶测切屑温度。表面粗糙度突然恶化往往先于肉眼可见的磨损出现,是最灵敏的预警信号。
刀片的装夹精度直接影响寿命。刀片座与刀垫必须清洁,切屑粉末残留会造成刀片倾斜,使刃口受力不均。装夹螺钉按对角顺序拧紧,扭矩按厂家规定,过大易使刀片开裂,过小会在切削中松动。
误区一是按样本推荐值直接开最高速。样本值通常在理想刚性、理想冷却与稳定余量下测得,实际机床刚性不足或工件悬伸较长时,必须降速。
误区二是认为涂层越厚越耐磨。厚涂层在断续切削中更容易剥落,刃口锋利的精加工刀片用厚涂层反而会因刃口钝化导致切削力上升、表面质量下降。
误区三是用提高进给来断屑。断屑槽有适用的进给区间,超出范围后切屑变厚反而更难断。断屑不良时应先调整切深与槽型匹配,而不是一味加大进给。
误区四是忽略刀片转位的均匀性。同一角用到底再转,会让刀座承受长时间单向偏载,长期下来刀座磨损,新刀片装上也无法对中。
问:同一牌号刀片,昨天能用今天崩刃,是刀片质量问题吗?
答:先排除三个外部因素:毛坯余量是否变化导致切深突变、机床刚性是否因夹具松动下降、冷却液浓度是否被稀释。这三项占现场崩刃原因的多数。若都正常,再对比两批刀片的刃口钝化量与涂层颜色,颜色异常发暗可能提示涂层工艺波动。
问:不锈钢加工总是粘刀,换更硬的牌号有用吗?
答:作用有限。粘刀的主因是切屑与刀面在高温高压下发生冷焊,解决方向是降低接触区温度与减小摩擦:提高切削速度缩短接触时间、加大进给使切屑变厚、选用低摩擦涂层与锋利刃口、提高冷却压力。单纯提高硬度会让刃口更脆,反而加剧崩刃。
问:怎么判断该换牌号还是该改参数?
答:看失效位置。磨损带均匀且达到VB界限,属于正常磨损,改参数即可延长寿命;磨损集中在某一处(如沟槽磨损、月牙洼过深),说明热或化学条件与牌号不匹配,应换牌号。崩刃则先查刚性,再考虑换韧性更好的牌号。
问:干式切削一定比湿式环保吗?
答:不一定。干切省去了冷却液处理,但对涂层耐温与机床排屑要求更高。铸铁与部分钢件可干切,不锈钢与高温合金干切时温度过高、切屑易粘结。若采用微量润滑,需保证雾滴能到达切削区,否则效果不如充分浇注。
刀片选用的本质是把三个坐标对齐:基体决定能承受多大冲击,涂层决定能承受多高温度,槽型决定在什么进给范围内断屑稳定。三者错配时,任何单项参数的优化都无法挽回寿命。把失效形态与参数记录成台账,是缩短试切周期最有效的方法。
本文涉及的牌号构成、参数区间与磨损判读方法,可作为工艺调试的参考框架。具体材料的推荐速度与进给,应以对应牌号的技术资料与厂商加工样本为准,并结合机床刚性与工件装夹条件做实测修正。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102