欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
瑟科(SECO)是瑞典的金属切削刀具制造商,产品谱系以可转位刀片、整体硬质合金刀具与刀柄系统为主。本文梳理材料分组与牌号的对应关系,说明刀尖圆弧半径对切削力的影响,并给出按后刀面磨损带宽度换刀的判据,供工艺编制与刀具管理人员参考。
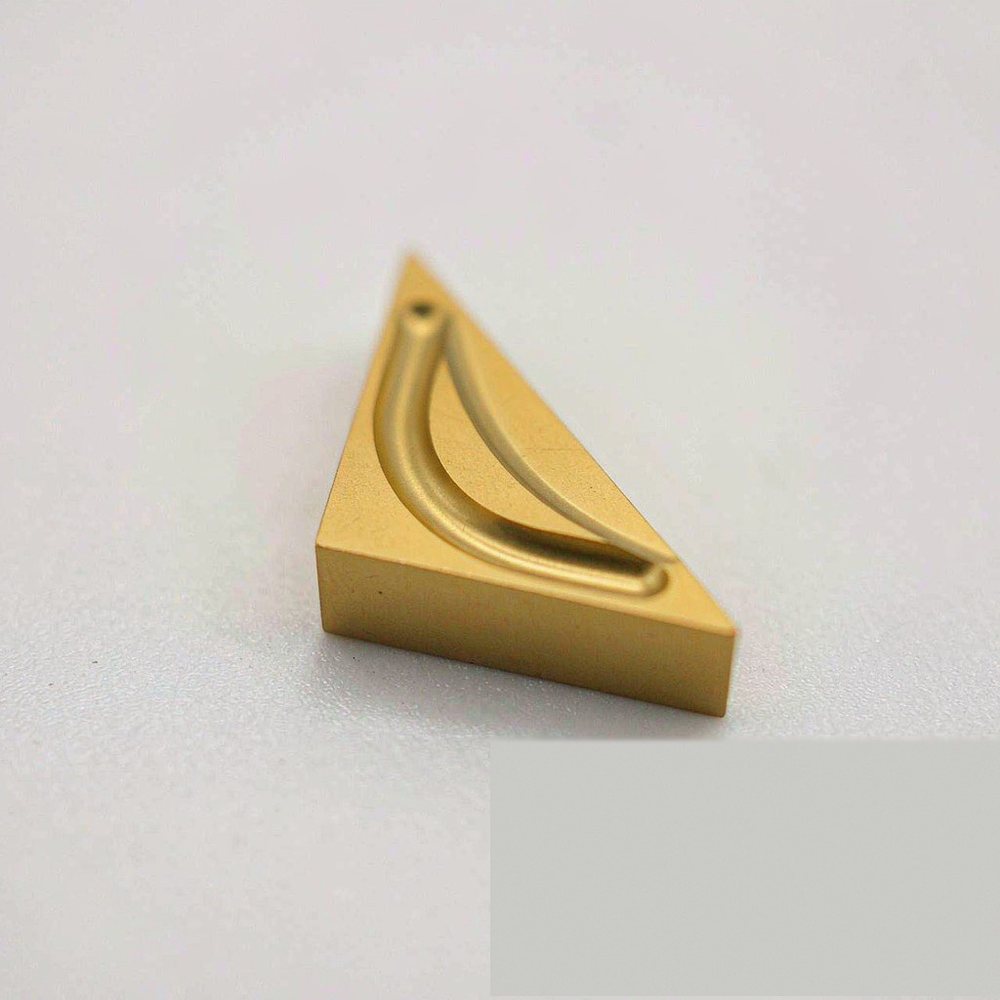
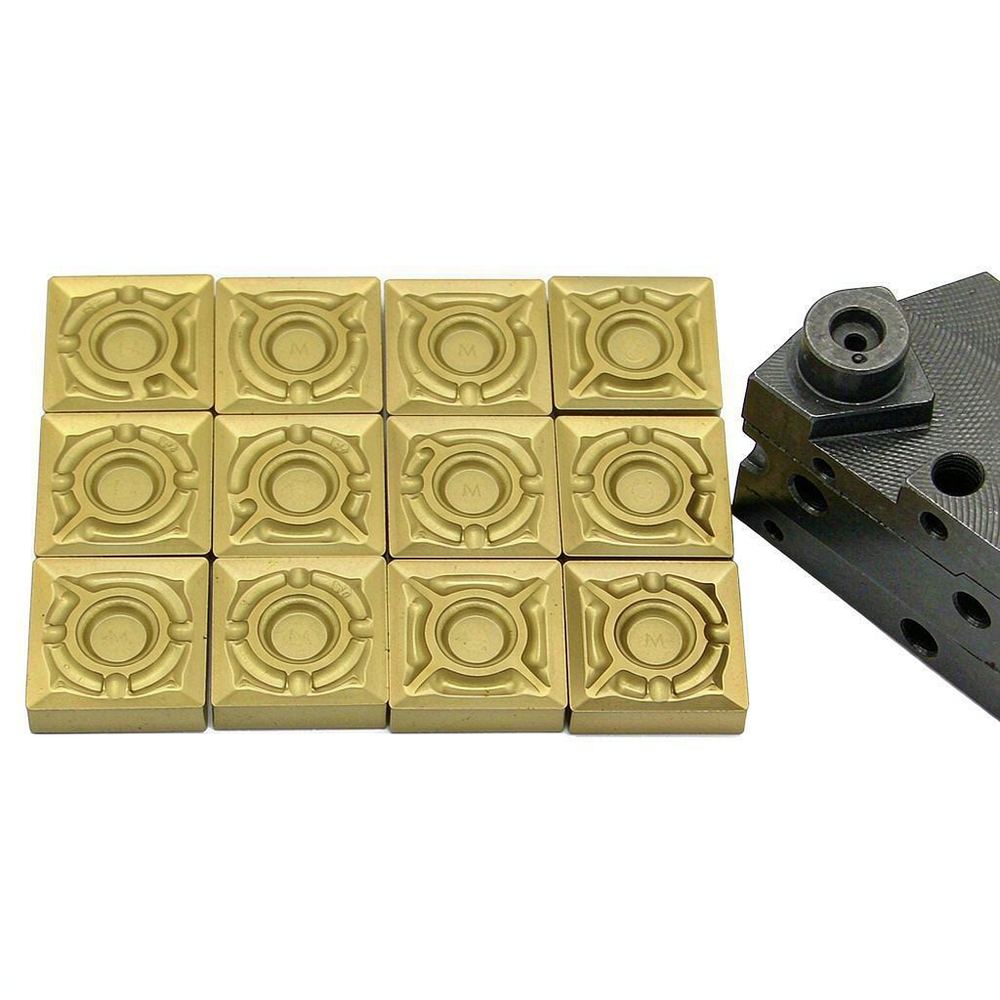
可转位刀片是车削与铣削工序中直接承担切削的消耗件,属于机加工车间的日常耗材之一,涉及几乎所有金属切除工艺。瑟科在该品类的定位是围绕牌号体系做分档:同一几何形状的刀片按基体韧性与涂层耐磨性分成若干牌号,分别对应钢、不锈钢、铸铁、有色金属与高温合金等材料组。使用者需把工件材料、工况稳定性与表面要求对上,才能选出合适的一档。
瑟科源自瑞典,长期专注金属切削刀具,产品线覆盖可转位铣削与车削刀片、整体硬质合金立铣刀与钻头、刀柄与夹持系统。技术积累集中在两处:一是材质牌号体系,基体用不同钴含量与晶粒度的硬质合金,涂层按化学气相沉积与物理气相沉积两类工艺分出耐磨与韧性倾向;二是工艺数据,针对不锈钢与高温合金积累了速度、进给与冷却的组合经验。具体牌号与槽型应以随机样本为准。
牌号与几何的匹配是这套体系的核心。同为钢件加工,粗加工时切削力大,需要韧性更好的基体与较厚的涂层;精加工时切深小、表面要求高,宜用耐磨牌号配合锋利的刃口处理。刀尖圆弧半径直接影响结果:半径由 0.4 mm 增大到 1.6 mm,刃口强度与散热面积提升,但径向切削力上升,细长工件容易让刀。断屑槽的槽宽与前角决定切屑卷曲半径,进给偏小时切屑不断。刀柄径向跳动通常要求控制在 0.02 mm 以内。
先按材料定牌号,再按工序定几何与槽型。
问:同一刀片在不同工件材料上为何需要更换牌号?
答:材料的导热性与加工硬化倾向差别很大。钢件切屑连续、热量多由切屑带走,可用耐磨涂层牌号;不锈钢与高温合金导热差,热量集中在刃口,需韧性更好的基体。牌号换错的典型表现是中期突然崩刃。
问:刀尖圆弧半径如何影响表面质量与切削力?
答:半径增大后残留高度降低、表面更光洁,刃口强度与散热面积提升;代价是径向切削力上升,薄壁与细长件易让刀。粗加工取较大半径,精加工取较小半径并配修光刃。
问:可转位刀片的失效形式如何反推切削参数?
答:后刀面均匀磨损属正常,说明参数接近推荐区间;刃口塑性变形与月牙洼过深多因速度偏高;崩刃与剥落多因进给过大或刚性不足;积屑瘤提示速度偏低。按失效形态单向调整一个参数,更容易定位。
切削参数没有通用最优值,牌号、几何与工况三者相互制约,任何一项偏离都会在磨损形态上体现出来。把材料分组、工序类型与刀柄精度先定下来,再用试切确认参数。瑟科的技术资料中可查阅材料分组与牌号对照、刀尖几何与磨损判据。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102