欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
石材切削中的参数调整,往往靠老师傅的经验和反复试切。这种方式在单一品种大批量生产中尚可积累有效经验,但一旦换料或上新设备,经验就很难迁移。把金刚石粒度、胎体硬度、线速度与进给量这几个变量之间的关系理清楚,参数调整才能从试错变成推理。本文系统梳理石材切削工艺参数的选择逻辑与调整方法。
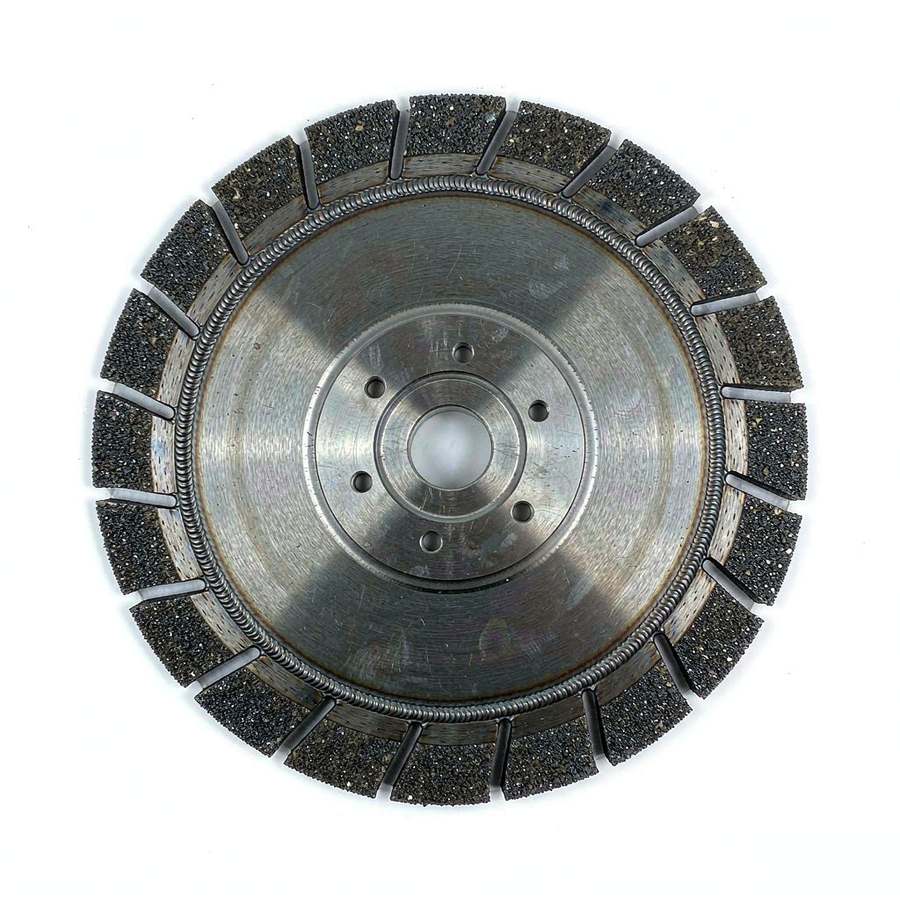
金刚石粒度以目数表示,目数越高颗粒越细。粗粒度金刚石单颗切削厚度大,单位时间去除材料多,切削效率高,但切面相对粗糙、崩边风险较大。细粒度金刚石切削刃密集,切面平整、崩边小,但单位时间去除率低,且因为切屑细、排屑困难,容易造成堵塞。粒度选择因此不是追求某一端,而是根据工序目标确定:开料追求效率,可选相对粗的粒度;成品切割追求切面质量,选细粒度。
胎体硬度决定金刚石能否及时露出。胎体过硬时,磨损速率低于金刚石磨损速率,钝化的金刚石无法脱落,切削区金属与石材之间形成摩擦而非切削,表现为切不动、发热严重、切面烧焦。胎体过软时,金刚石未充分发挥作用就随胎体脱落,虽然始终锋利,但工具消耗速率高,单位加工成本上升。这个平衡关系受被加工材料影响:材料硬度越高、磨蚀性越强,越需要较软的胎体。
线速度由设备主轴转速与刀具直径共同决定,换算关系为圆周速度。线速度过低的后果是单颗金刚石的切削厚度增大,切削力上升,容易造成崩边甚至工具损伤;线速度过高的后果是单位时间产热增多,超出冷却能力后金刚石快速失效。不同材料的适宜区间不同:硬度高、致密度大的材料通常采用较低的线速度,避免切削力过大;硬度低、磨蚀性弱的材料可以采用较高线速度提高效率。具体数值应参照工具厂商给出的推荐区间。
进给速度决定单颗金刚石的切削厚度,其设定与线速度相互制约。进给过快时单颗切削量增大,切削力与发热同时上升,即使冷却充分也可能出现崩边;进给过慢时金刚石在切削区停留时间延长,摩擦热积累,反而加剧磨损。水量的作用不只是降温,还包括冲刷切屑。水量不足时切屑堆积在切缝中,会造成二次研磨,进一步增加热负荷。现场判断水量是否充分的简单方法,是观察切割处是否有明显的浆液排出。
崩边是石材加工中最常见的质量问题,成因不止一种。切削力超过材料边缘强度时会直接崩裂,这通常与线速度过低或进给过快有关;切削区温度过高会造成局部材料性能变化,边缘更易剥落,这与冷却不足有关;工具振动也会在边缘留下不规则的破损,这时需要考虑刀具动平衡与设备刚性。因此解决崩边问题不能只调一个参数,而应先观察崩边的形态特征:崩口沿切削方向延伸的,多为力的问题;崩口集中在某一段的,多为振动问题;出现焦痕的,则指向温度问题。
对于厚度较大的板材,一次切透会使切削力显著上升,对工具与设备都构成较大负荷。采用分层切割可以降低单次切削力,改善切面质量并延长工具寿命。分层策略需要权衡效率与收益:层数越多,总加工时间越长,但每层切削条件更温和。工程中的常见做法是结合板材厚度与材料硬度确定一个合理的分层方案,对于硬度高或厚度大的材料取较小的单层切深。
分类的作用是建立初始参数区间。实际加工中还会遇到同一名称但产地不同的材料存在性能差异的情况,所以分类只作为起点,最终仍需通过试切确定。
规范的参数调整应当有验证环节。试切时保持单一变量变化的原则:先固定线速度与水量,调整进给量观察切面质量变化趋势;找到合理区间后,再调整线速度。这样的顺序可以避免多变量同时变化导致无法判断因果关系。试切样品应保留并标注参数,作为后续加工的参照。对于批量生产,还应记录刀具的使用时间或加工面积,用于评估参数调整对工具寿命的影响,而不仅仅看切面质量。
问:金刚石目数越高切面一定越好吗?答:在一定范围内成立,但存在边界。目数提高使切削刃密集,切面更平整、崩边更小,但排屑能力下降,切削区温度可能升高。若冷却不足或材料排屑困难,过高目数反而会带来烧切面与效率骤降的问题。
问:同一块石材不同位置切割效果不一致是什么原因?答:石材作为天然材料存在内部组织与硬度差异,纹理方向、矿物颗粒分布都会影响切削表现。此外设备状态、刀具磨损阶段的差异也是原因。应记录效果差异的位置分布,判断是材料因素还是工具与设备因素。
问:为什么按推荐参数切割还是出现崩边?答:可能是冷却条件未达到推荐前提、刀具已达到寿命末期,或者材料属于推荐区间边缘。应先核查水量与刀具状态,再考虑适当降低进给或提高线速度做对比试验,而不是盲目继续调参。
问:分层切割会不会明显降低效率?答:会延长单件加工时间,但同时改善切面质量并延长刀具寿命。综合评估应计入返工率与工具消耗。对于切面质量要求高的工序,分层往往在总成本上更经济;对开料等粗加工工序则可不分层。
问:水量多少算合适?答:判据不是流量读数,而是切缝处是否有充足浆液排出、切割区是否出现明显焦痕。水量应冲刷到切削区而非仅淋湿板材表面。若切缝排出浆液稀薄、切割后板面留有干粉,说明水量不足。
石材切削参数调整的核心,是理解每个参数在切削机理中扮演的角色:粒度决定切削刃密度、胎体决定自锐能力、线速度决定切削力与发热、进给决定单颗切削量、水量决定热平衡。理解了这套关系,参数调整就从试错变成了有方向的推理。本文梳理的工艺逻辑与验证方法可作为技术资料索引;具体的推荐参数区间与胎体等级对应表,建议结合设备条件与石材品种查阅对应系列资料,并通过单变量试切逐步确定适合本厂工况的参数组合。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102