欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
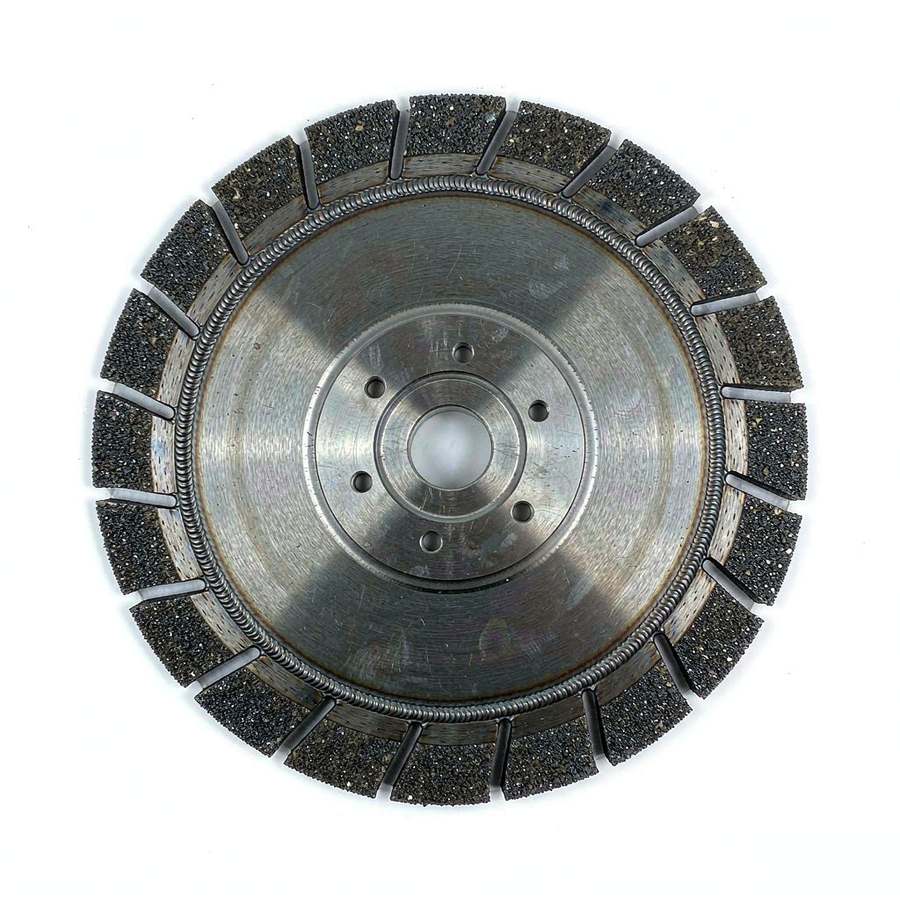
石材加工是一个对工具消耗极为敏感的行业。同一块花岗岩,用错锯片不仅切得慢,切面还会崩边返工,单位加工成本可能翻倍。来自西班牙加泰罗尼亚地区的赫迪萨(Hedisa),长期专注于金刚石工具的制造。本文从区域产业背景、胎体配方技术、产品谱系到工程实践,梳理这类工具的技术逻辑。
西班牙是世界石材加工与贸易的重要地区,加泰罗尼亚一带聚集了大量石材加工企业与设备制造商。在这样的产业集群中,工具制造商与加工厂之间形成了紧密的反馈循环:加工厂遇到新石材品种或新工艺需求,会向工具厂提出改进要求;工具厂调整配方与结构后再返回现场验证。这种近距离的互动加速了技术迭代,也使得专业工具的技术积累深深扎根于实际加工场景,而不是停留于实验室。
金刚石工具并非靠金刚石磨削,而是靠金刚石颗粒在胎体中的持续露出实现切削。工作过程中,胎体不断磨损,把钝化的金刚石颗粒带走,暴露出下层新的锋利颗粒,这一过程称为自锐。自锐能否保持,取决于胎体磨损速率与金刚石磨损速率的匹配:胎体磨损过快,金刚石未充分发挥作用就脱落,浪费材料;胎体磨损过慢,钝化的金刚石留在表面,切削效率急剧下降。因此选型关注的不是金刚石浓度越高越好,而是胎体与金刚石的匹配。
胎体通常由金属粉末烧结而成,配方设计的目标是得到与被加工材料相匹配的磨损速率。基本原则是:加工硬度高、磨蚀性强的石材时使用较软的胎体,让金刚石能及时露出;加工较软、磨蚀性弱的材料时使用较硬的胎体,避免胎体过快损失。这个关系与直觉相反,却是由自锐机制决定的。配方中还会调整金属粉末的成分与粒度,以控制胎体的硬度与耐磨性,这些参数构成了不同产品档次的差异。
这些工具覆盖了石材加工从荒料开切到成品抛光的完整工序。在板材加工厂、台面加工车间、建筑装饰施工现场以及墓碑与工艺石材加工中,都能找到对应的工具组合。
金刚石工具的切削区温度很高,冷却方式直接决定工具寿命。湿式切割通过水流带走热量并冲走切屑,是石材加工的主流方式。水量不足会导致胎体过热、金刚石石墨化失效,表现为切削效率骤降与切面烧焦。干式切割依靠气流与工具结构自身散热,只适用于小功率、间歇作业或特定材料。多数金刚石刀具明确标注适用的冷却方式,混用会显著缩短寿命,这一点在选型与使用中必须遵守。
线速度是金刚石工具使用中最关键也最容易被突破的参数。线速度过低,单颗金刚石的切削厚度增大,切削力升高,容易造成崩边与工具损伤;线速度过高,单位时间发热增加,超出冷却能力后金刚石快速失效。不同材料的适宜线速度不同,硬度越高的材料通常线速度越低。现场应通过核对设备转速与锯片直径来换算实际线速度,而不是凭经验感觉。这条参数是安全与效率的共同底线。
金刚石工具的寿命统计必须统一口径才能横向比较。常用的口径是按加工面积计量,例如每片锯片切割了多少平方米的板材,或者换算成每平方米的工具成本。这样即使加工不同规格的板材,数据也具有可比性。若按使用时间统计,会因为加工节奏差异而失去参考价值。建立口径之后,还需要记录被加工材料的种类与硬度,因为同一种工具在不同材料上的寿命差异可达数倍,不区分材料的数据无法指导选型优化。
问:金刚石锯片为什么会变钝切不动?答:多数情况不是金刚石耗尽,而是胎体过硬或进给压力不足,导致钝化的金刚石无法脱落、新刃不能露出。可适当提高进给量或改用更软的胎体,必要时对刃口做开刃处理恢复自锐。
问:切割时切面偏斜或跑偏是什么原因?答:常见于锯片张力不足或已变形、法兰盘不平、进给速度过快与冷却不均。应先检查锯片平整度与法兰状态,再调整进给与水流,不应继续使用已变形的锯片。
问:石英石与花岗岩能用同一种锯片吗?答:石英石硬度高、树脂含量与致密度特征不同,通常需要专用配方与更严格的冷却条件。混用会显著缩短寿命并增加崩边风险,建议按材料分别选型。
问:水量对金刚石工具寿命的影响有多大?答:影响很大。水量不足时切削区热量无法及时带走,会导致胎体过热与金刚石失效,表现为切削效率骤降。水量应保证冲刷到切削区,而不只是淋湿板材表面。
问:如何判断一片锯片该报废了?答:可综合三方面判断:按加工面积统计的寿命已达同材料预期值、切面质量明显下降且调整参数无法改善、锯片本体出现裂纹或明显变形。出现裂纹或变形必须立即停止使用。
金刚石工具的技术核心,是胎体与金刚石之间那个微妙的匹配关系。理解了自锐机制,就能明白为什么选型要看材料硬度而不是单纯追求金刚石浓度,也能明白为什么水量与线速度这两个参数是使用中的红线。本文梳理的工作原理与选型要点可作为技术资料索引;更具体的胎体等级对应表、线速度范围与寿命参考值,建议结合设备条件与石材品种查阅对应系列资料,并在批量使用前做小样切割对比。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102