欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 石材数控加工刀具夹持与精度控制(赫迪萨 Hedisa)
石材数控加工刀具夹持与精度控制(赫迪萨 Hedisa)

石材数控加工刀具夹持与精度控制(赫迪萨 Hedisa)

赫迪萨石材数控加工刀具夹持形式、典型规格与精度控制要点说明,供石材加工工艺人员参考。

一、产品简介

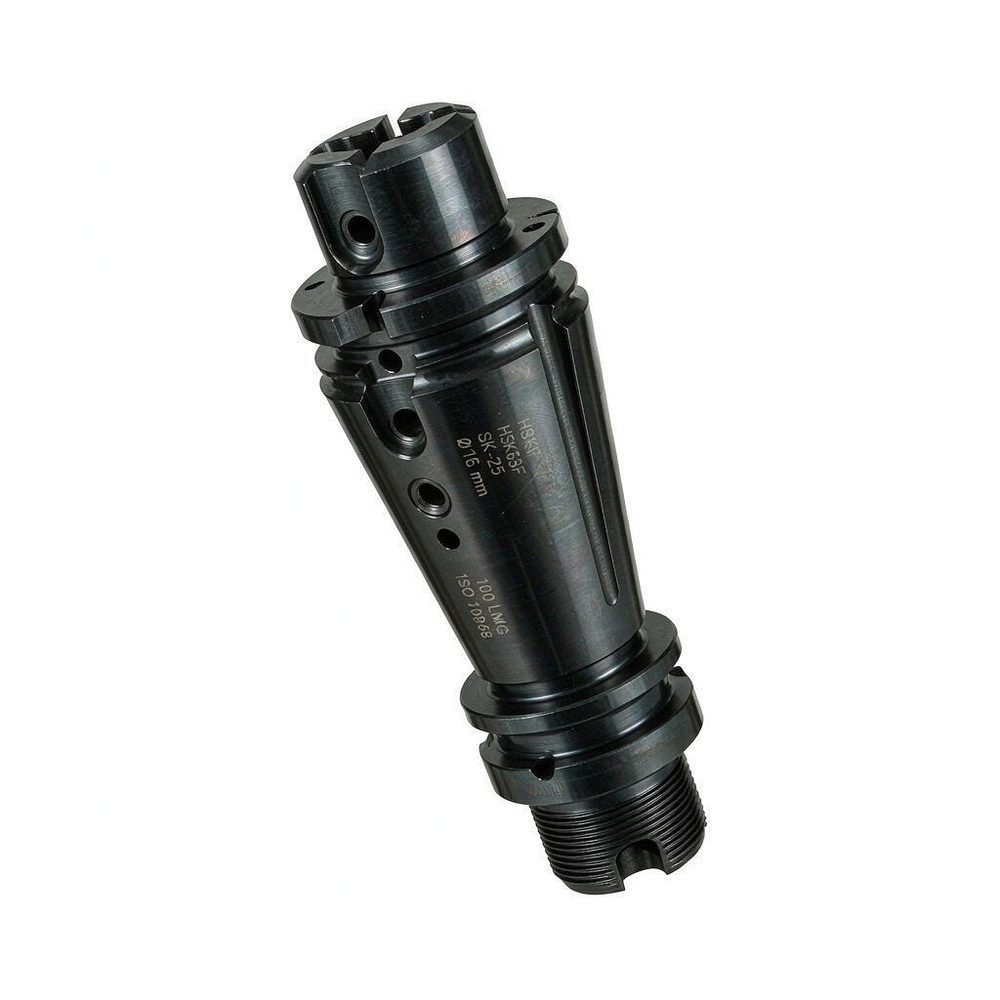
石材数控加工刀具夹持与精度控制,解决的是金刚石刀具在数控加工中心上的装夹刚性与位置一致性问题。石材加工切削力大、粉尘磨损性强,刀柄与夹持单元若刚性不足或重复装夹精度低,会造成轮廓偏差、边缘崩裂与刀具异常磨损。

赫迪萨(Hedisa)的石材加工刀具夹持系统围绕高刚性夹持与冷却排屑配套设计,需同时满足大切削力下的抗振要求与频繁换刀下的重复定位精度。夹持形式包括锥面定位刀柄、液压夹持刀柄与热装式刀柄。精度控制关注三处:主轴锥孔与刀柄锥面的贴合、装夹后的径向跳动量,以及粉尘对夹持面的磨损。

二、产品特点

  • 高刚性夹持:刀柄与夹持单元按大切削力工况设计,减少让刀与振动。
  • 重复定位精度:锥面或过定位结构保证换刀后刀具位置一致,减少重新对刀。
  • 径向跳动可控:夹持面精度与刀具柄部配合共同控制装夹后的跳动量。
  • 防尘排屑设计:夹持区域便于冷却水冲刷粉尘,降低磨料嵌入风险。
  • 刀具接口统一:按标准刀柄接口配套,便于统一管理刀具。

三、规格参数

  • 典型形式:锥面定位刀柄、液压夹持刀柄、热装式刀柄与专用夹头单元。
  • 典型接口:按加工中心主轴标准接口配置,与机床主轴规格对应。
  • 典型夹持直径:按常用金刚石铣刀与钻头柄部分档,形成系列规格。
  • 典型跳动精度:装夹后径向跳动量按加工精度要求分档控制。
  • 典型材质:刀柄本体用合金结构钢并经热处理,夹持部位做耐磨处理。
  • 典型冷却方式:内冷或外冷,需与刀具冷却通道匹配。

四、行业应用

  • 台面与厨卫石材加工:水槽孔、灶孔与边缘成型对轮廓精度与崩边要求高。
  • 石材幕墙与装饰板:大面积板材铣槽与倒角要求刀具路径稳定。
  • 石英石与人造石加工:材料硬度高且含树脂,切削热与粉尘磨损同时存在。
  • 墓碑与雕刻制品:复杂轮廓需频繁换刀,重复定位精度直接影响接刀质量。
  • 石材工艺品批量加工:多工序连续加工对刀柄耐用性要求较高。

五、选购指南

  • 按主轴接口与最高转速确定刀柄规格,再按加工精度要求选择夹持形式。
  • 液压夹持刀柄跳动精度较好但夹持直径范围有限,需与刀具柄部匹配。
  • 重切削工况应优先保证刚性,必要时降转速换取抗振能力。
  • 确认冷却方式与刀具内部通道是否对应,通道不匹配会使刃口冷却不足。
  • 装夹前必须清洁刀柄锥面与主轴锥孔,粉尘嵌入是跳动量超差的主因。

六、常见问题

问:加工面出现规则波纹,是否一定是刀具问题?

答:不一定。规则波纹通常与振动相关,来源可能是装夹跳动超差、刀柄锥面磨损或主轴轴承状态下降。可先测装夹后的径向跳动量,再查锥面贴合印痕。

问:石英石加工时刃口磨损特别快,如何改善?

答:石英石硬度高且含树脂,切削区温度上升快。可从降低单齿切削量、保证冷却水覆盖刃口、缩短刀具使用周期三方面调整。

问:刀柄锥面出现锈迹或压痕还能继续使用吗?

答:不建议继续使用。锥面压痕会破坏与主轴锥孔的贴合,导致跳动量超差与刚性下降;锈迹则说明防护不到位。明显压痕应更换。

七、资料与技术支持

石材数控加工刀具夹持与精度控制的设定,可结合刀柄厂商技术手册、数控加工中心主轴维护规范与金刚石刀具使用资料判断。使用阶段建议记录装夹跳动量、加工面质量与刀具磨损周期;维护阶段应明确锥面清洁与防锈。参数以厂商技术手册与现行机床刀具接口标准为准。

技术咨询与资料索取