欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
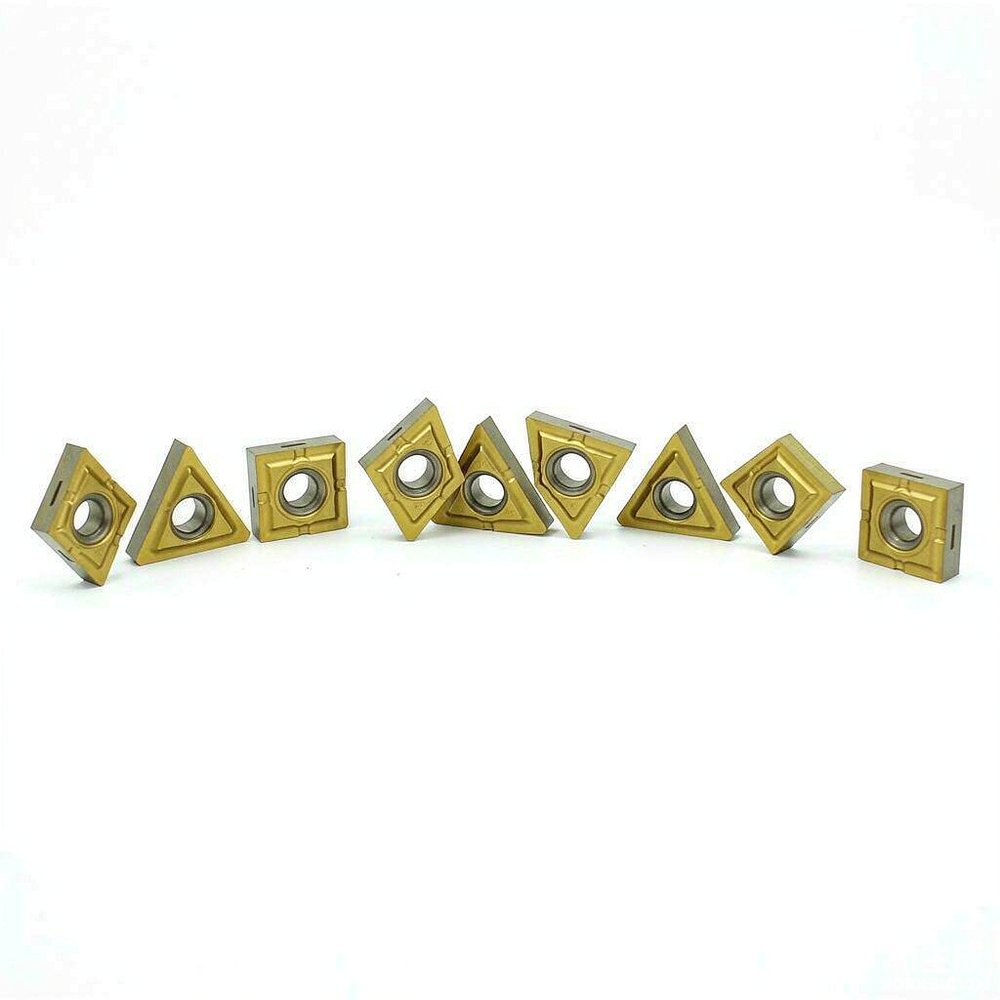
在数控车削加工中,刀片是消耗最快的部分。很多车间把注意力放在机床与程序上,却忽略了刀片选型对成本的影响——同一台机床、同一道工序,选错牌号可能让刀片寿命缩短数倍,或者让表面质量无法达标而需要增加一道精加工。
刀片选型的核心是两个维度:牌号(决定耐磨性与抗崩刃能力的平衡)与槽型(决定切屑控制与切削力分布)。两者必须与工件材料、工序类型和机床条件同时匹配。
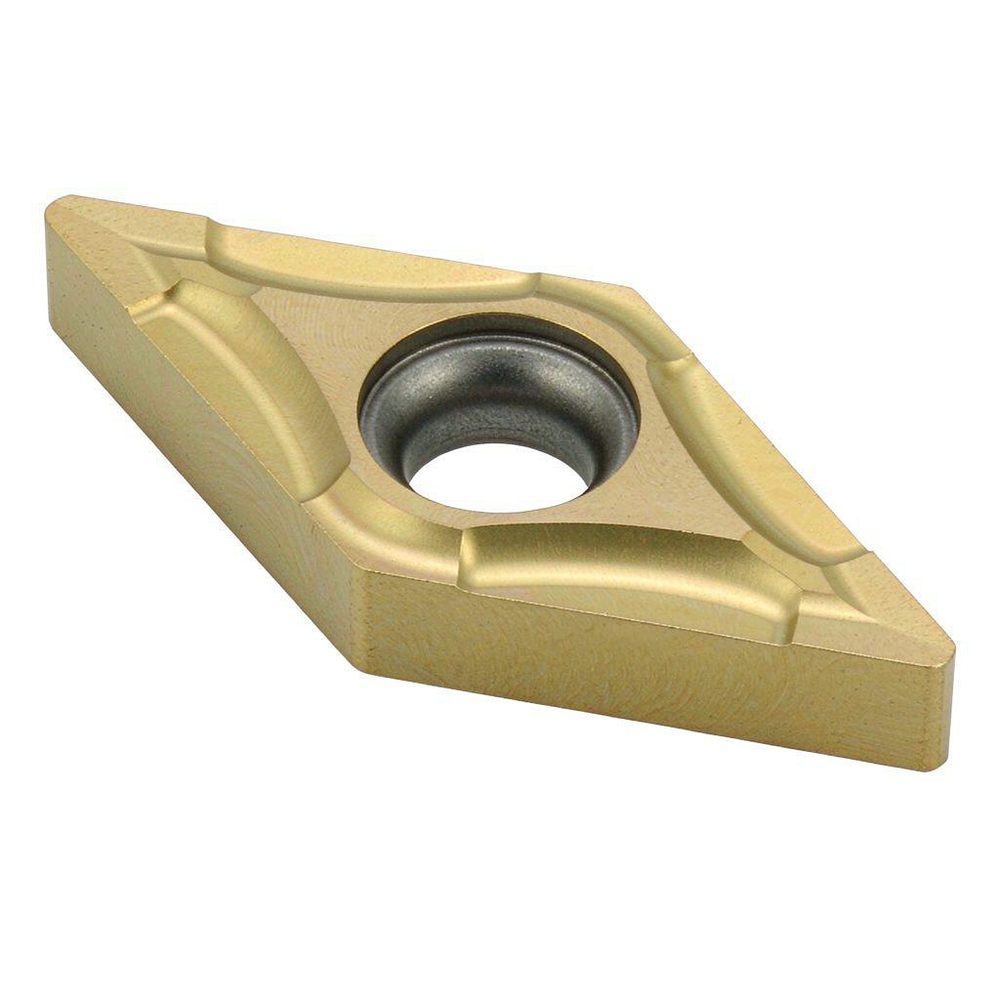
硬质合金刀片由基体与涂层构成。基体提供强度与韧性,涂层提供硬度与耐磨性,两者共同决定刀片的适用范围。
基体方面,硬质合金的硬度与韧性存在此消彼长的关系。钴含量较高的基体韧性更好、抗崩刃能力强,适合断续切削与粗加工;钴含量较低、晶粒较细的基体硬度更高,适合连续切削与精加工。
涂层方面,常见体系包括氮化钛、碳氮化钛、氮化铝钛与氧化铝涂层等,不同涂层在耐高温性、抗磨损性与抗粘附性上各有侧重。加工钢件、不锈钢与铸铁时,适合的涂层体系并不相同。
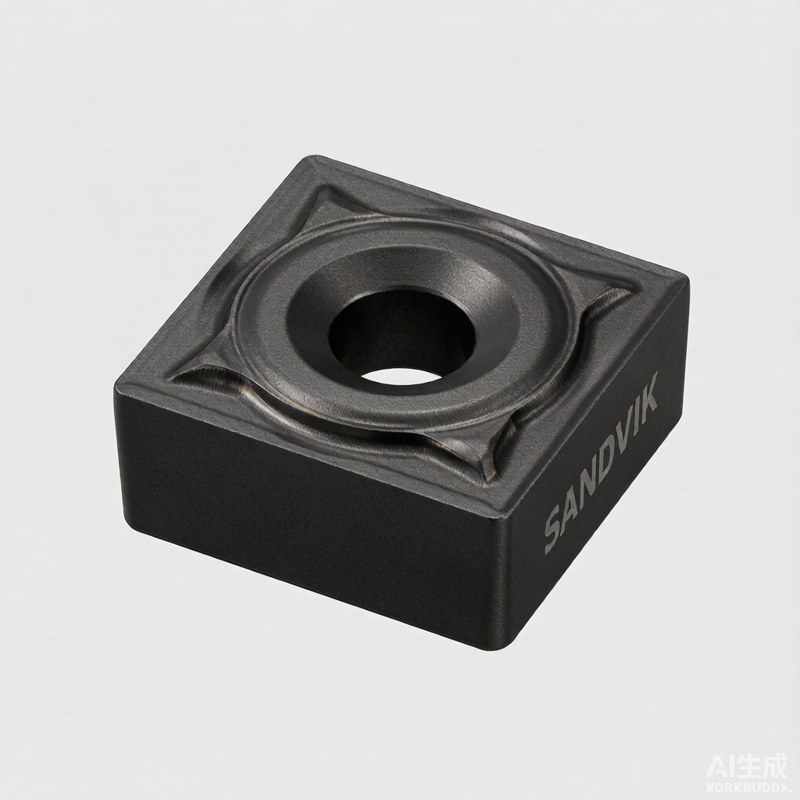
槽型是刀片上影响切屑控制的几何结构,包括前角、断屑槽宽度、刃口处理方式等。它的作用是让切屑在合适的长度折断并顺利排出,避免缠屑划伤工件或堵塞排屑通道。
粗加工槽型通常具备较强的断屑能力与较大的刃口强度,能承受较大的切深与进给;精加工槽型则强调刃口锋利与切削力低,以获得更好的表面质量。
槽型选择不当的典型表现是切屑无法折断形成长条缠绕,或者切屑过于碎小导致排屑不畅。前者常见于进给量偏小、槽型断屑范围不匹配;后者常见于进给量过大或槽型过于激进。
需要注意,槽型的有效断屑范围与进给量密切相关。同一槽型在小进给下可能完全无法断屑,这是很多现场误判为『刀片质量问题』的常见原因。
刀片牌号通常给出推荐的切削速度范围,实际设定应在此基础上按工况调整。
识别失效形式是优化选型的起点,不同失效形式对应不同的改进方向。
刀片寿命管理的目标不是让刀片用得最久,而是让单件加工成本最低。过早更换浪费刀片,过晚更换则会造成表面质量下降、尺寸超差甚至损坏工件。
建议按加工件数统计寿命,并记录失效形式。当某一失效形式反复出现时,说明选型或参数存在系统性问题,应针对性调整而不是简单更换品牌。
同时建议建立刀片库存的规格管理,按材料与工序分类存放,避免现场混用。刀片混用是造成加工质量波动的常见原因之一。
第一类误区是只看价格不看寿命。低价刀片如果寿命只有高价刀片的三分之一,实际单件成本可能更高,还会增加换刀停机时间。
第二类误区是不同材料共用一种牌号。加工钢件与加工不锈钢所需的涂层与刃口处理差异明显,混用会导致寿命骤降。
第三类误区是忽略槽型与进给量的匹配。断屑不良常被误判为刀片质量问题,实际是参数与槽型不匹配。
第四类误区是不记录失效形式。没有失效数据,选型优化只能靠试错,成本高且难以复现。
Q1:刀片崩刃和磨损有什么区别?
崩刃通常与断续切削、切削参数过高、机床刚性不足或牌号韧性偏低有关;正常磨损表现为后刀面均匀磨损。判断失效形式有助于针对性调整参数或更换牌号。
Q2:同一牌号刀片可以加工所有材料吗?
不可以。牌号与涂层体系针对不同材料与工况设计,加工不锈钢与加工铝合金所需的耐磨性与抗粘附性能差异较大,应按材料选择匹配牌号。
Q3:切削速度提高能提升效率吗?
在一定范围内提高切削速度可提升效率,但超出推荐范围会加速磨损甚至崩刃。应结合牌号推荐值、机床刚性与冷却条件综合调整。
Q4:为什么刀片在小进给时不断屑?
槽型有特定的有效断屑范围,进给量低于下限时切屑无法有效折断。应适当提高进给量或改用适合小进给的槽型。
Q5:如何判断刀片该转位或更换?
常见判据包括后刀面磨损带宽度达到限值、出现崩刃或裂纹、加工表面质量明显下降、切削力与噪声增大。出现上述情况应及时转位或更换。
刀片采购建议按『材料分类+工序分类』建立规格清单,避免现场随意替代。采购需求中应写明工件材料、工序类型、机床条件与冷却方式,便于供应商推荐匹配牌号。
在供应保障上,建议把高频使用的牌号与槽型建立安全库存,并对易损规格单独备货,减少因缺货导致的停机。
刀片选型的本质是在耐磨性与韧性之间找到与工况匹配的平衡点。把材料、工序、参数与失效形式串起来看,才能把刀具成本真正降下来。
如需确认数控车削刀片、铣削刀片或配套刀杆的规格与供货情况,可提供工件材料、加工工序、机床条件、刀盘或刀杆接口形式与冷却方式等信息,以便获得针对性的选型建议。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102