欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
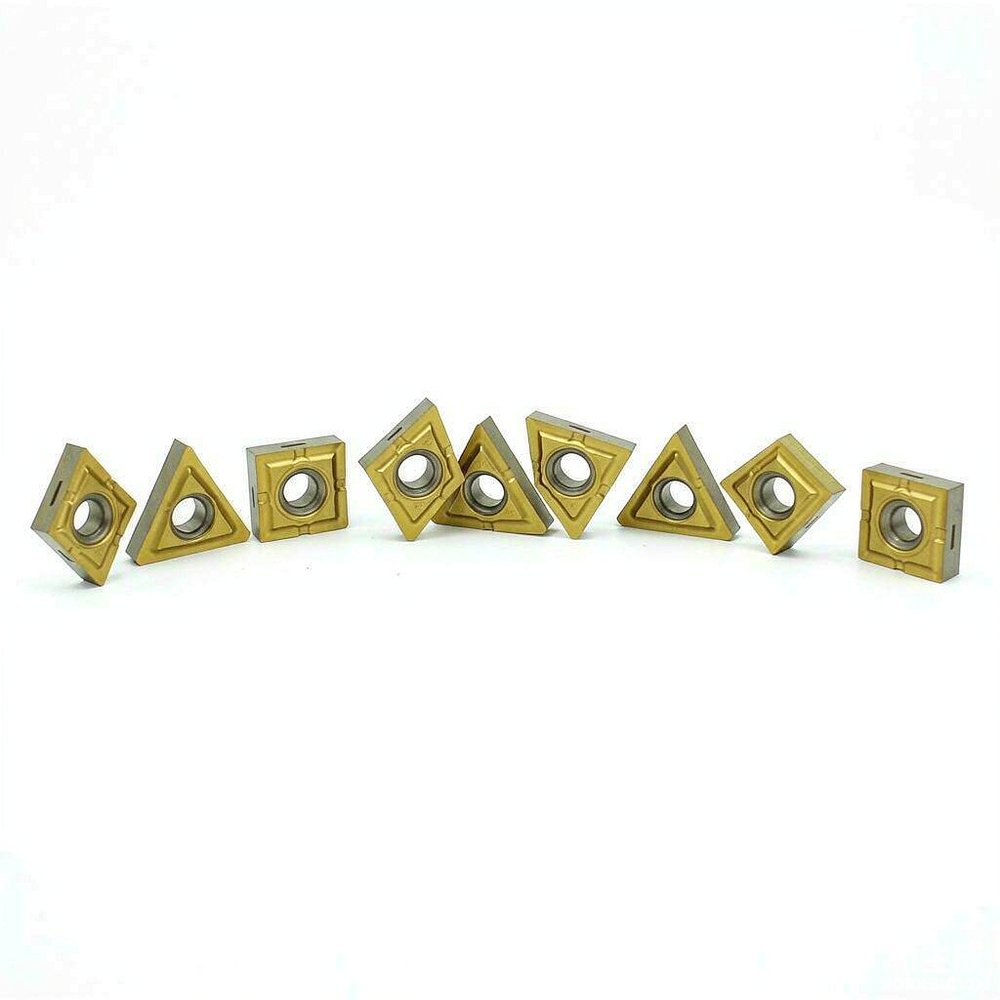
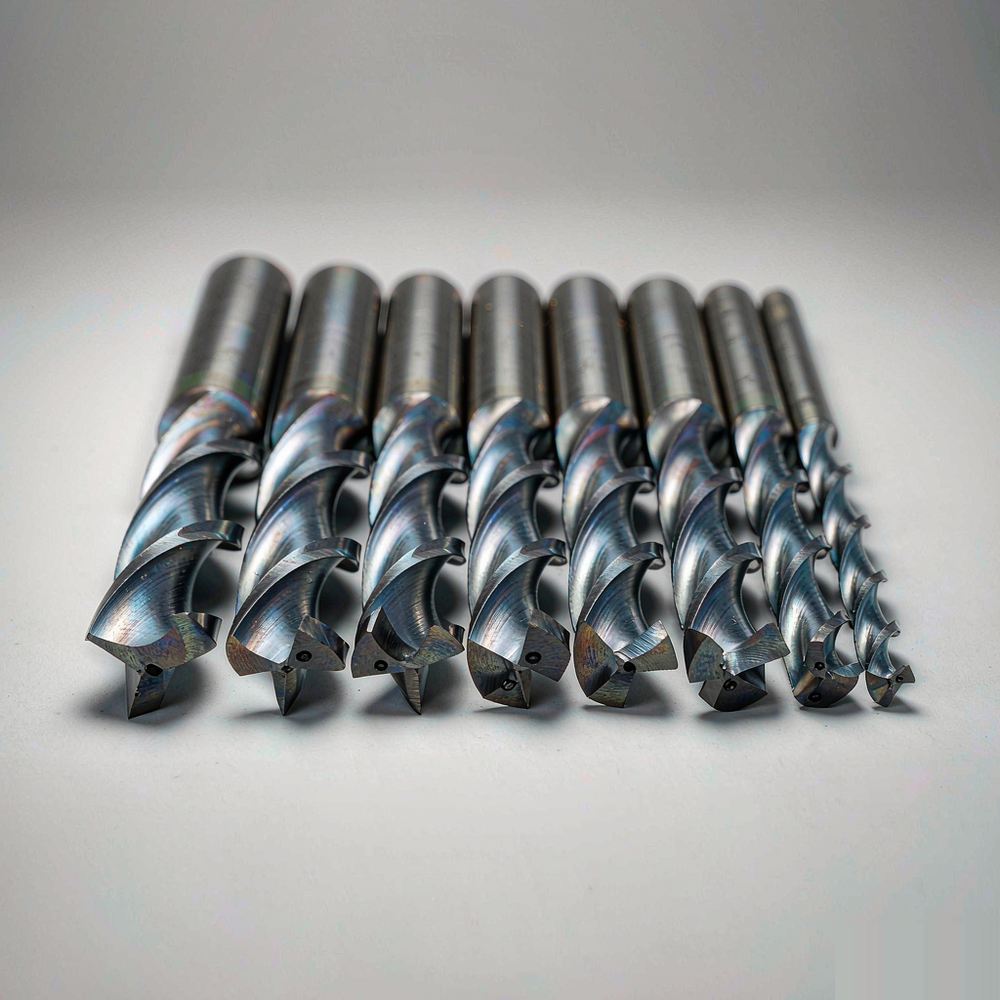
伊斯卡(ISCAR)铣削刀片用于数控铣削加工,采用可转位硬质合金结构并配多种涂层牌号与槽型,适配钢件、不锈钢、铸铁与铝合金等材料。本文介绍其产品特点、典型规格、适用行业、选购要点与采购服务,并说明牌号
伊斯卡(ISCAR)铣削刀片用于数控铣床与加工中心的铣削加工,采用可转位结构,刀片刃口磨损后可转位使用,降低单件加工成本并减少换刀停机时间。
产品提供多种硬质合金牌号与涂层体系,配合不同槽型设计,可适配钢件、不锈钢、铸铁、铝合金与高温合金等材料的粗铣与精铣需求。
Q1:刀片崩刃和磨损有什么区别?
崩刃通常与断续切削、切削参数过高、机床刚性不足或牌号韧性偏低有关;正常磨损表现为后刀面均匀磨损。判断失效形式有助于针对性调整参数或更换牌号。
Q2:同一牌号刀片可以加工所有材料吗?
不可以。牌号与涂层体系针对不同材料与工况设计,加工不锈钢与加工铝合金所需的耐磨性与抗粘附性能差异较大,应按材料选择匹配牌号。
Q3:切削速度提高能提升效率吗?
在一定范围内提高切削速度可提升效率,但超出推荐范围会加速磨损甚至崩刃。应结合牌号推荐值、机床刚性与冷却条件综合调整。
Q4:如何判断刀片该转位或更换?
常见判据包括后刀面磨损带宽度达到限值、出现崩刃或裂纹、加工表面质量明显下降、切削力与噪声增大。出现上述情况应及时转位或更换。
摩比工品提供数控刀具的选型支持与配套供货,可按加工材料、工序类型与机床条件推荐刀片牌号与槽型,并协助建立刀具寿命记录与换刀管理方案。
如需确认伊斯卡(ISCAR)铣削刀片的规格、牌号与供货情况,可提供工件材料、加工工序、刀盘接口形式、机床条件与冷却方式等信息,以便获得针对性的选型建议。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102