欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:
400-001-5164
在数控加工中,刀片属于消耗品,但它的选择会影响加工节拍、表面质量、废品率甚至机床负载。很多车间习惯沿用某一种刀片长期使用,遇到新材料或新工序时靠调整转速硬撑,结果是刀具寿命骤降、频繁换刀,单件成本反而更高。刀片的成本不能只看单片价格,而要看单件加工成本,也就是刀具费用、换刀时间与废品损失的总和。
正确的做法是把刀片拆解为材质、涂层、断屑槽和几何角度四个维度,分别与被加工材料和工况匹配。下面从基础概念开始梳理。
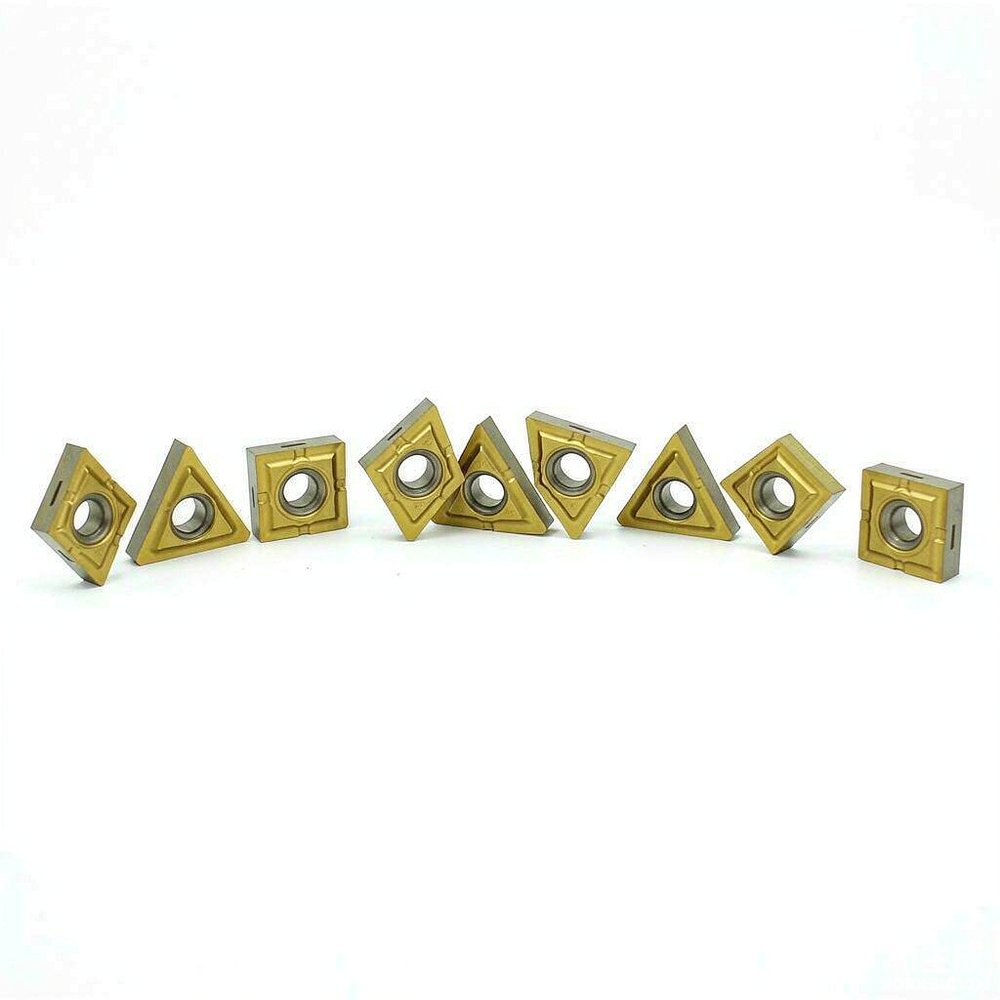
数控刀片通常由硬质合金基体、表面涂层和断屑槽形三部分组成。基体以碳化钨为硬质相,以钴或镍为粘结相,碳化钨提供耐磨性,粘结相提供韧性。基体中碳化钨晶粒越细,硬度和耐磨性越高,但韧性会下降;钴含量越高,韧性越好,耐磨性下降。不同牌号本质上就是在这两者之间寻找平衡点。
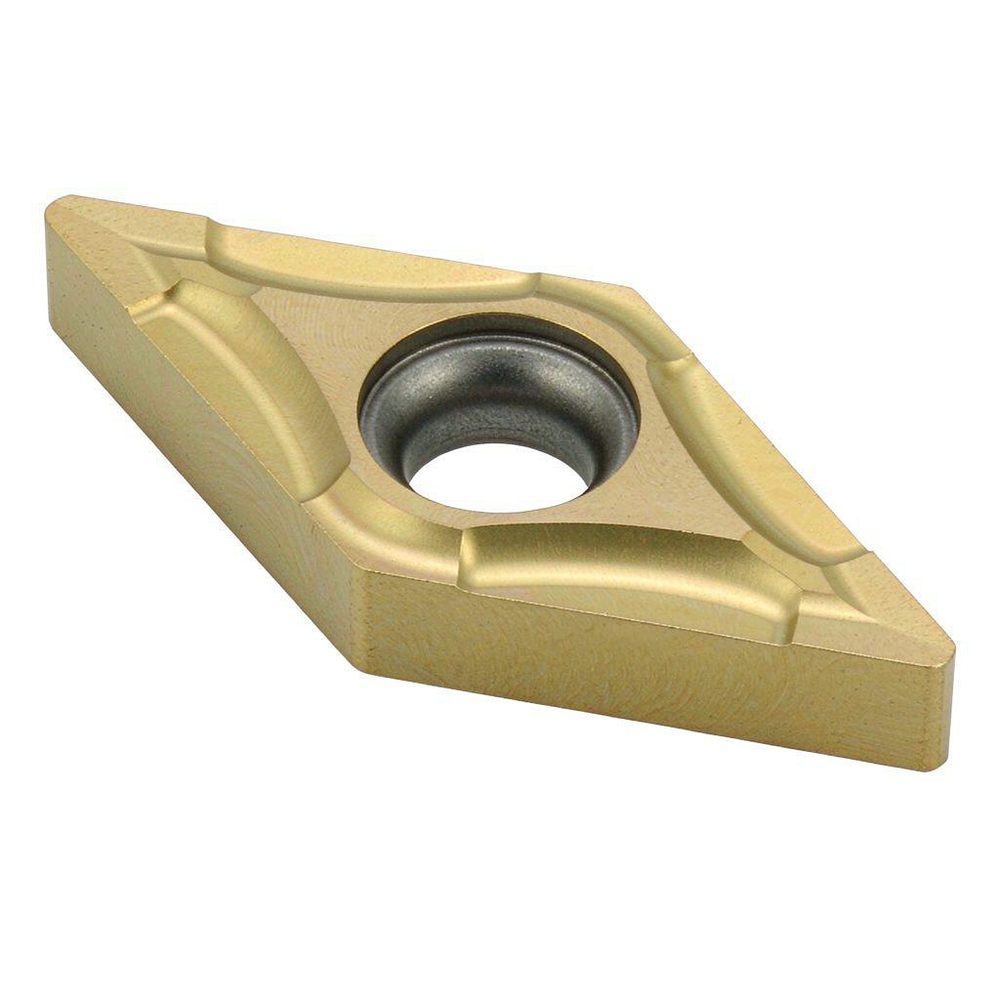
涂层的作用是在基体与切屑、工件之间形成热屏障和耐磨层,显著提升抗月牙洼磨损与抗后刀面磨损能力。断屑槽则通过控制切屑的卷曲与折断,避免长条切屑缠绕工件或划伤已加工表面。
国际标准把硬质合金刀片按被加工材料分为若干大类,常见的是以字母标识的色标体系:P 类适用于钢件,M 类适用于不锈钢,K 类适用于铸铁,N 类适用于有色金属,S 类适用于高温合金与钛合金,H 类适用于淬硬材料。厂商通常用颜色区分,例如钢件常用蓝色或黄色标识,不锈钢常用黄色,铸铁常用红色,铝件常用绿色。
在每类之内,还会用数字表示耐磨性与韧性的偏向,数字越小越偏耐磨,适合连续切削和高速加工;数字越大越偏韧性,适合断续切削和粗加工。以 ISCAR 的牌号体系为例,同一材料类别下会提供多个牌号,分别针对高速精加工、通用加工与重载粗加工,选型时要先确定工序性质,再在该类别里挑选具体牌号。
物理气相沉积涂层在较低温度下生成,涂层厚度薄,通常在几微米量级,涂层内部为压应力,因此刃口韧性好,适合有冲击和断续切削的工况,也适合锋利刃口的设计。化学气相沉积涂层在高温下生成,厚度可达十几微米,与基体结合强度高,耐磨性突出,适合连续切削、高速加工和长寿命要求。
实际应用中还有针对特定材料优化的复合涂层与纳米结构涂层,例如在钢件加工中提升抗月牙洼磨损能力,在铸铁加工中增强抗磨粒磨损能力。选型时不必追求涂层名称的复杂度,而应看厂商给出的适用材料范围与推荐切削参数是否与自己的工况一致。
断屑槽决定了切屑能否顺利折断并排出,是现场问题最集中的环节。选择不当会出现切屑缠绕、划伤工件、堵塞排屑通道等情况,严重时导致崩刃。
把加工条件整理清楚,再逐项对应到刀片参数,可以显著降低试错成本。
识别刀片的失效形式是调整参数的第一步。后刀面均匀磨损属于正常磨损,说明寿命耗尽;月牙洼磨损集中在前面,通常与切削温度过高有关,可适当降低切削速度或改用抗月牙洼磨损更强的涂层。崩刃和微崩多由振动、断续冲击或刃口强度不足引起,应降低进给或改用韧性更好的牌号。
积屑瘤常见于中低速切削塑性材料,会造成表面质量波动和尺寸不稳定,可通过提高切削速度或改善冷却来抑制。塑性变形表现为刃口塌陷,多因切削温度过高或基体硬度不足,需要降低速度或更换更高硬度牌号。
切削速度对刀片寿命的影响最为显著,速度提高两成,寿命可能下降一半以上。进给量主要影响切屑厚度与断屑效果,切深则与切削力和振动相关。调整参数时应遵循先调进给、再调速度、最后动切深的顺序,并在每次调整后观察切屑形态与刀具磨损。
建立换刀记录非常重要。记录每把刀片的加工件数、失效形式与加工参数,可以判断刀具寿命是否被浪费或是否长期在超负荷状态使用。对于批量生产,建议设定刀具寿命管理功能,按时间或件数提醒换刀,避免因突然崩刃造成工件报废。
问:加工不锈钢时刀片寿命特别短,应该怎么调整?
答:不锈钢容易加工硬化且导热性差,切削热集中在刃口。建议适当降低切削速度、保持足够进给避免在硬化层上反复切削,并选用抗粘结磨损能力强的涂层牌号,同时确保充分冷却。
问:同一牌号刀片,为什么粗加工和精加工寿命差别很大?
答:粗加工切深与进给大,刃口承受的机械冲击和切削力更高,且往往存在断续切削。若使用精加工牌号做粗加工,崩刃几乎是必然结果,应按工序匹配槽型与牌号。
问:刀片可以翻面使用几次?
答:取决于刀片刃口数量与磨损状态。每个可用刃口出现明显后刀面磨损、崩刃或加工表面质量下降时就应转位,全部刃口用尽后整体更换。不要为了节省而使用已经崩刃的刃口,容易造成工件报废。
问:进口刀片和国产刀片差距在哪里?
答:主要差距在基体一致性、涂层均匀性与槽型设计的数据积累。通用工况下国产刀片已能满足多数需求,但在高温合金、淬硬钢等难加工材料与高精度工序上,进口牌号的稳定性仍有优势。可按工序重要性分级选用。
刀片选型的顺序应是:先确定工件材料与工序性质,再选择对应的材质类别,然后根据切削连续性确定耐磨与韧性的偏向,最后匹配断屑槽与几何角度。ISCAR 等品牌提供的牌号体系较为完整,适合在难加工材料与关键工序上使用;常规碳钢与铸铁加工可选用性价比更高的通用牌号。
采购层面建议按工序建立刀具清单,明确每个工位使用的牌号与槽型,避免混用。同时与供应商约定技术支持,在遇到新材料或新工艺时先做小批量试切,用数据决定是否切换,而不是凭经验直接大批量采购。把刀具寿命与单件成本纳入统计,才能让降本真正落到加工结果上。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102