欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
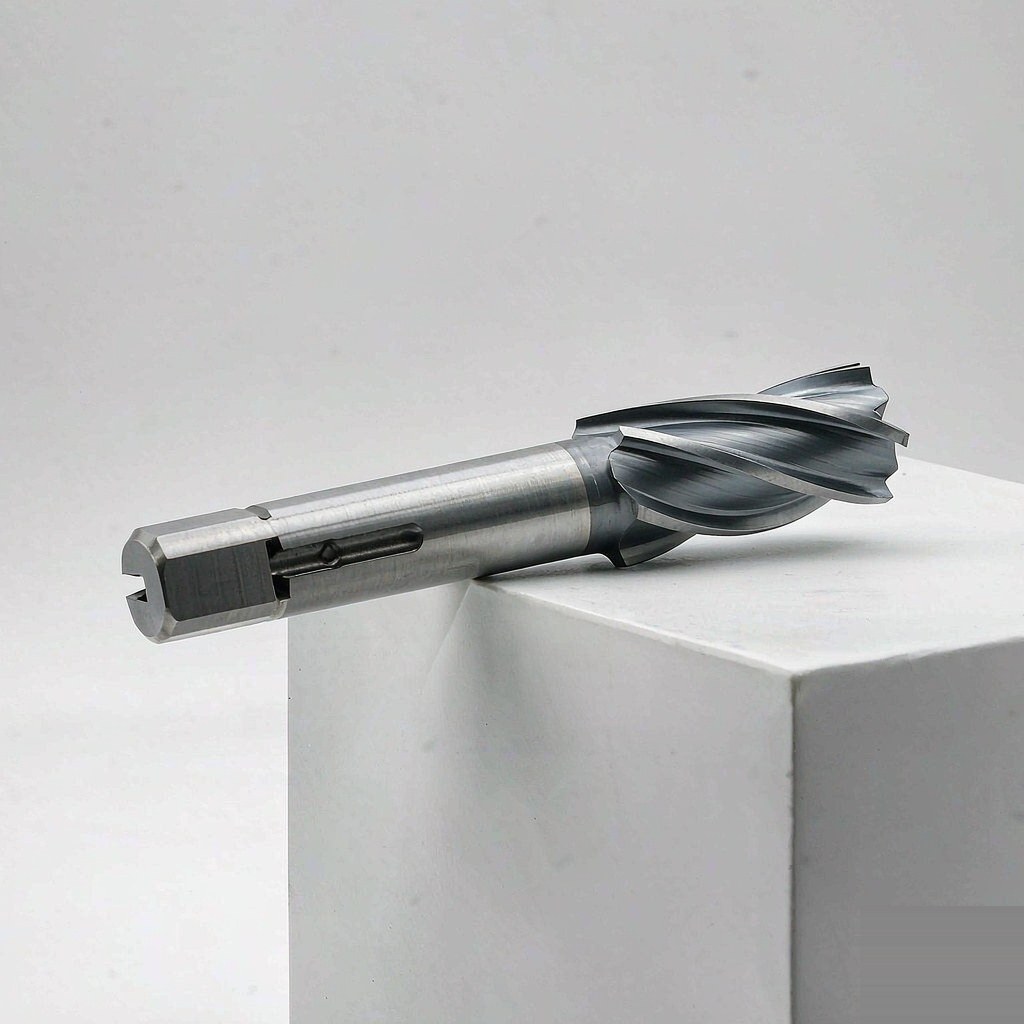
伊斯卡(ISCAR)铣刀刀具用于数控铣削加工,刀具几何与涂层按材料分档,刀体与刀片可组合更换。本文介绍其产品特点、典型规格、应用场景、选购要点与常见问题。摩比工品提供现货询价与批量采购,并可按加工材料给出配置建议。刀具几何与涂层须与被加工材料匹配,切削参数应结合机床刚性设定。
伊斯卡铣刀刀具是用于数控铣削加工的切削工具,通过旋转刀体上的切削刃切除材料,完成平面、轮廓、槽与型腔的加工。铣削刀具的技术体系与车削不同:铣削属于断续切削,每个刀齿在切入切出时都承受冲击载荷,因此刀具的抗冲击能力与刃口强度尤为关键。整体式硬质合金铣刀与可换刀片式铣刀的取舍也是选型核心问题:整体式刀具刃口一致性好、适合小直径与精密加工;可换刀片式刀具在刀片磨损后只需更换刀片,刀体可长期使用,适合批量生产。选型需结合加工材料、机床能力与批量规模综合判断,而非单纯比较刀具单价。
以上为典型规格范围而非具体型号参数。铣削刀具的选型需结合被加工材料(钢、不锈钢、铸铁、铝合金等)、机床刚性与冷却条件确定,应向供应商索取对应系列的切削参数建议。
问:刀片崩刃的常见原因是什么?答:常见原因包括进给量或切削深度超出刀具承受能力、机床刚性不足产生振动、冷却不充分导致切削区温度过高,以及刀片材质与被加工材料不匹配。铣削属断续切削,切入切出的冲击对刃口强度要求高,应优先核对切削参数与刚性条件。
问:整体式铣刀与可换刀片铣刀如何选择?答:主要看批量与精度要求。小直径精加工与单件小批量生产适合整体式硬质合金铣刀,刃口一致性好且直径可做到很小;批量生产适合可换刀片式,刀片磨损后仅更换刀片,长期刀具成本更低,但初始刀体投入较高。
问:为什么加工表面出现振纹?答:振纹多由切削振动引起,原因包括刀具伸长过长导致刚性下降、每齿进给量与转速组合落在不稳定区间、工件装夹刚性不足,以及刀具磨损后切削力上升。应从缩短刀具悬伸、调整切削参数、改善装夹刚性三个方向排查。
问:刀片磨损到什么程度需要更换?答:应根据后刀面磨损带宽度与加工表面质量判断。出现明显磨损带、加工表面粗糙度变差、切削声音异常或切削力上升时应及时更换。继续使用磨损刀片会使切削力与温度升高,可能引发崩刃并损伤工件与刀体。
铣削刀具的选型是材料、机床与参数三者的综合匹配,刀具规格选错会以加工表面质量差或刀具异常消耗的形式体现。摩比工品提供伊斯卡铣刀刀具、铣削刀片及配套刀柄的现货查询与批量报价,可按被加工材料、加工类型与机床条件给出刀具与刀片配置建议,并提供常用刀片的滚动备货方案。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102