欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
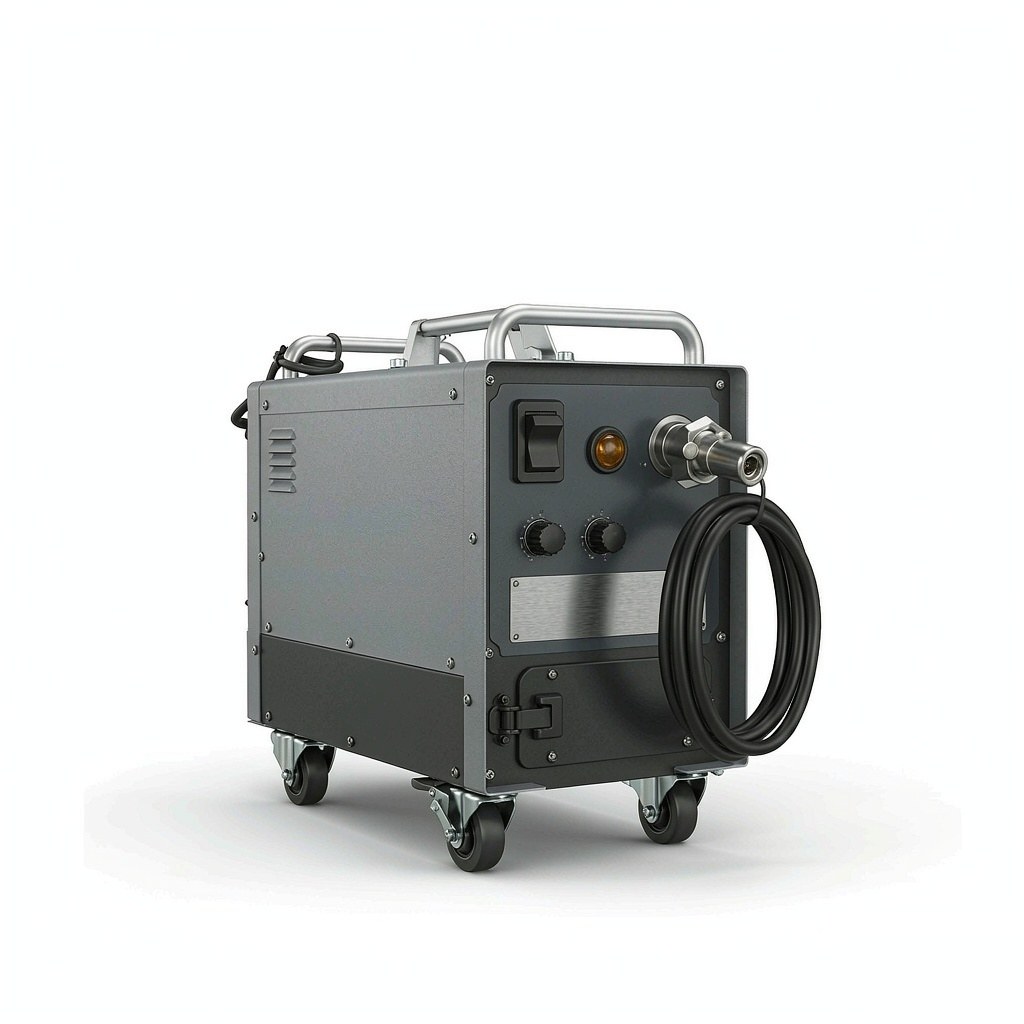
肯倍(Kemppi)金属焊接机用于工业金属结构焊接,电弧输出稳定,参数可按焊接工艺调节,覆盖多种焊接方法。本文介绍其产品特点、典型规格、应用场景、选购要点与常见问题。摩比工品提供现货询价与批量采购,并可按焊接工艺给出配置建议。输出电流范围与负载持续率决定可焊板厚与连续作业能力。
肯倍金属焊接机是利用电弧热源熔化金属与填充材料、使工件形成牢固连接的工业焊接设备,按焊接方法可分为手工电弧焊、MIG/MAG 熔化极气体保护焊与 TIG 钨极氩弧焊等类型。电弧焊的核心在于电弧的稳定性:电弧长度、电流与电压的配合决定熔深、熔宽与焊缝成形,参数不稳会造成未熔合、气孔或咬边等缺陷,而这些缺陷在焊缝外观上未必明显,却会显著削弱接头强度。焊接质量还高度依赖操作者的技能与现场条件,因此现代焊接设备的趋势是把部分参数控制交给设备,通过稳定的输出与工艺程序减少人为波动。选型需结合被焊材料、板厚、接头形式与生产效率要求。
以上为典型规格范围而非具体型号参数。焊机的输出能力与负载持续率直接决定可焊板厚与连续作业方式,实际选型应向供应商索取对应机型的技术参数与工艺适用说明。
问:焊缝出现气孔是什么原因?答:常见原因是保护气体不足或气流受扰,包括气流量设置偏差、气体喷嘴堵塞、作业区有风、母材表面有油污或锈层。应检查气路与流量设置、清理喷嘴,并在通风处加设挡风措施,焊前清除母材表面污染。
问:为什么会出现未熔合?答:未熔合通常与热输入不足或焊枪角度不当有关:电流偏低、焊接速度过快、电弧偏吹到一侧都会使母材未充分熔化。应核对焊接参数是否与板厚匹配,调整焊枪角度与运条方式,并确认母材坡口与清理是否到位。
问:负载持续率对使用有什么影响?答:负载持续率表示设备在规定的十分钟周期内可连续输出额定电流的比例。高负载持续率意味着设备能更长时间保持额定输出,适合连续生产;若所选机型负载持续率偏低而作业强度高,设备会频繁进入温度保护停机,影响效率与焊接连续性。
问:焊接变形如何控制?答:应从控制热输入与约束条件入手:采用合理的焊接顺序与分段退焊降低局部热积累,必要时用对称焊缝平衡变形;使用刚性固定或工装限制自由变形;在保证熔透的前提下适当降低热输入。对精度要求高的构件应先做工艺试验再批量施焊。
焊接设备的输出稳定性与参数可控性直接影响焊缝成形与结构强度,而设备能力必须与材料、板厚和连续作业强度相匹配。摩比工品提供肯倍金属焊接机、焊接电源及配套焊枪、送丝机构与气路配件的现货查询与批量报价,可按焊接方法、材料板厚与作业强度给出机型与配置建议,并提供导电嘴、送丝轮等易损件的长期供应方案。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102