欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
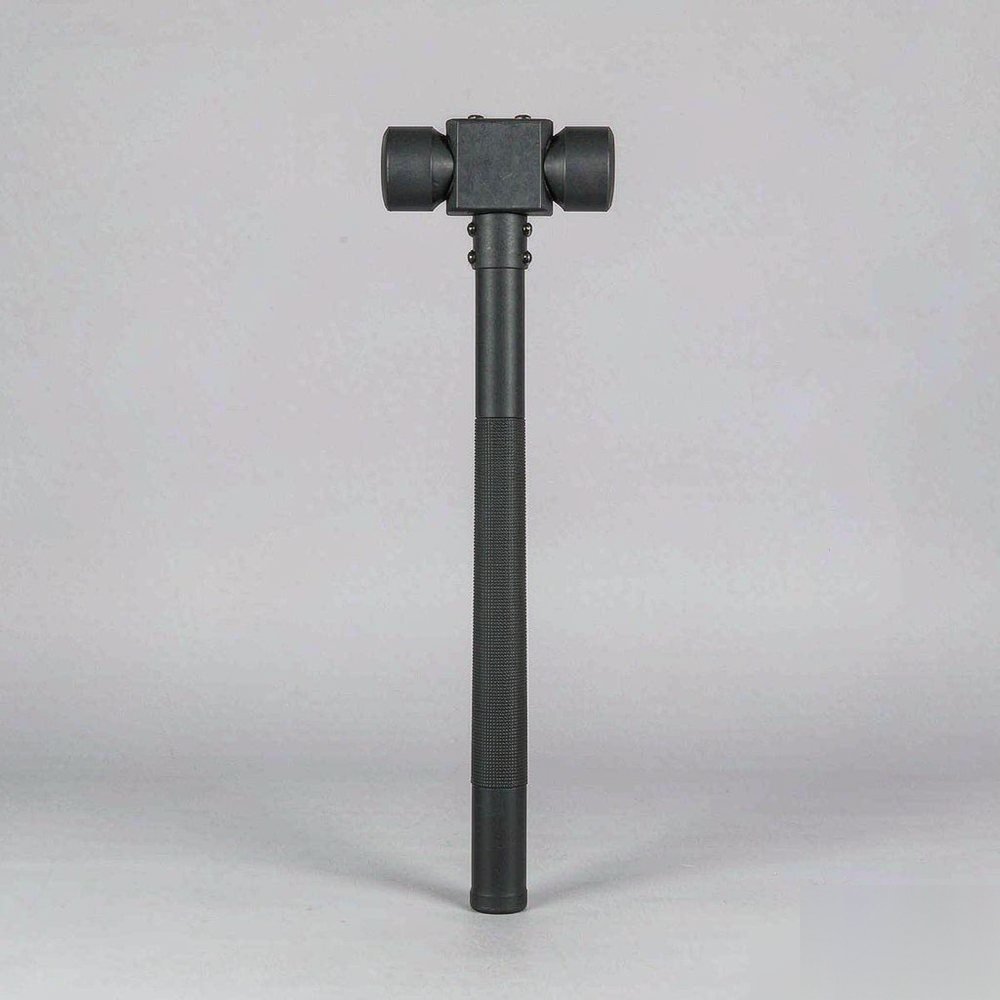
围绕哈尔德(Halder)敲击工具的柄部与工作头配置,说明螺纹式与锥度式接口在更换频次与冲击传递上的差别,分析柄部在螺纹根部开裂、可换头在敲击中松动的成因,给出按敲击强度、工件表面硬度与作业空间确定柄部截面与工作头材质的要点,并说明锁紧与减振配套口径,附常见问题与技术资料方向。
敲击作业的力传递链条由柄部、工作头与工件三处接触面串起来。柄部承受锤击冲击,工作头把冲击转成对工件的推力;两者接口不匹配,冲击会在接缝处散失,甚至让柄部在螺纹根部开裂。两者配置需按敲击强度与工件面一起确定。
哈尔德(Halder)的敲击工具柄部与工作头配置围绕冲击传递与接口配合展开,涵盖柄部材料与热处理、握持段的减振结构、螺纹与锥度接口规格、工作头材质与硬度、端面形式、可换头的锁紧方式,以及敲击方向与偏摆控制。敲击工具由柄部承接锤击,工作头在冲击瞬间把能量传到工件表面,接口贴合程度决定能量损失。
柄部与工作头在冲击承接与传递方面有以下技术特征。
涉及的可量化指标通常以典型规格形式表述,供配套设计时参考。
配置侧重随作业类型不同而变化。
围绕柄部与工作头确定时可参考以下要点。
问:柄部在螺纹根部开裂,是什么原因?
答:多为冲击载荷集中与柄部截面变化过陡所致。螺纹根部是应力集中区,柄部直径在该处突然缩小,冲击能量会在台阶处反复叠加。可改用过渡圆角较大的柄部,或降低锤击力度并借助加力杆。
问:可换工作头在敲击中松动,如何处理?
答:先确认锁紧结构是否到位,螺纹式接口需拧到贴合面接触,锥度式接口需保证锥面清洁无油。其次检查配合面是否有压痕与毛刺,压痕会减少接触面积使预紧力下降。更换频次高时宜选带防松结构的形式。
问:铜头敲击后变形很快,是选错规格了吗?
答:铜头以软质换取不损伤工件表面,变形属于正常消耗。若变形速度明显偏快,多与敲击能量超出其承受范围有关,可换用更大规格铜头或改用塑料头。变形后应及时修整端面,端面鼓包会使敲击力偏离轴线。
哈尔德(Halder)在敲击工具领域积累了柄部结构与接口配套方面的经验,可提供柄部选型、接口形式与工作头材质匹配方向的技术资料。涉及锤击能量核算与锁紧方式确认时,建议对照产品技术资料逐项确认,并将工具编号与工作头规格纳入工装档案。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102