欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
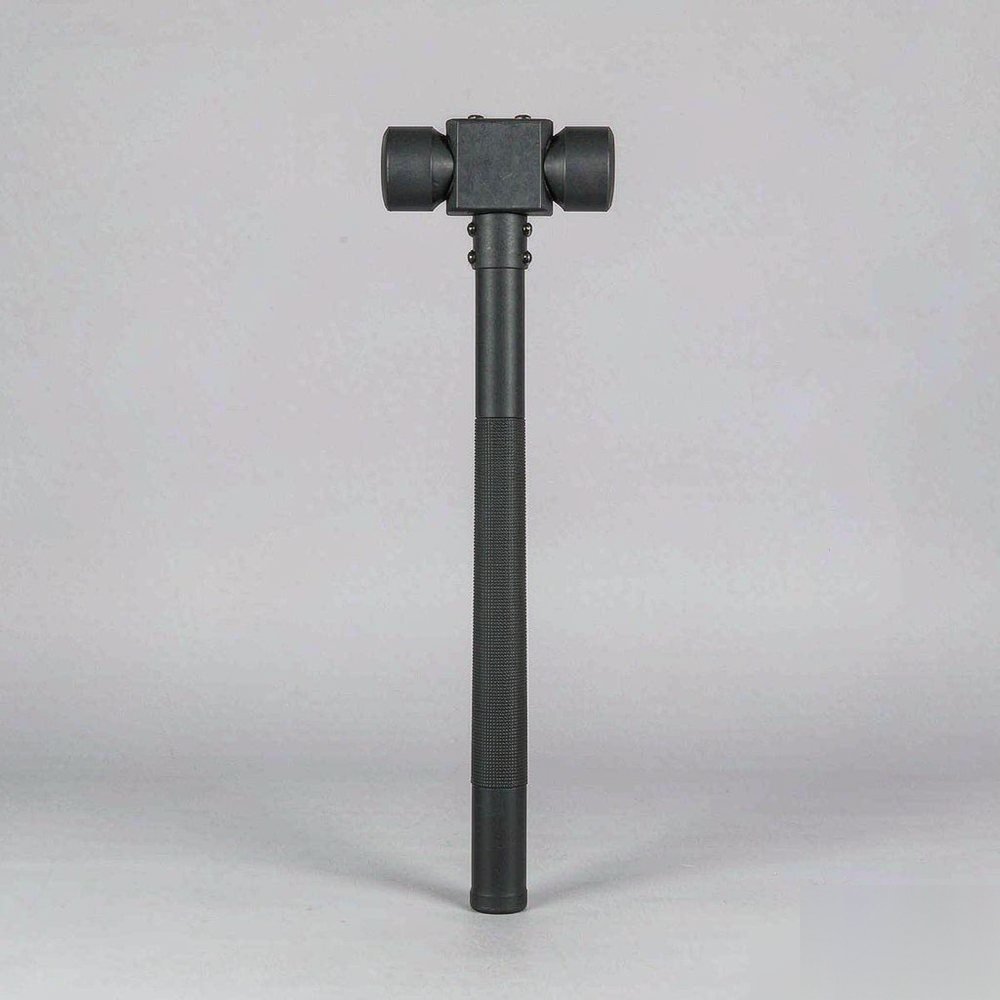
敲击作业出问题时,现场描述通常只有一句话:敲不动,或者敲坏了。这两种抱怨指向同一个物理过程的两端:锤头接触工件的瞬间,冲击能量被分配到工件变形、锤体内部耗散与反弹三个方向,分配比例由锤体填充、锤头材料与锤面角度共同决定。分配偏向工件则位移有效但表面风险上升,偏向反弹则操作者吃力而工件不动。哈尔德在敲击工具的结构设计上围绕这一分配关系展开,本文不讨论具体型号,而是从能量去向、材料硬度匹配与手法控制三个层面拆解回弹性能,供装配与检修现场排查敲击质量问题时参考。
敲击质量问题的表现可以分为三类,三类的成因并不相同。第一类是回弹过大,操作者感到锤子被弹回、需要反复敲击,工件位移增长缓慢,长时间作业后手腕与前臂疲劳明显。第二类是工件表面损伤,表现为压痕、掉漆、镀层剥落或薄板局部凹陷,损伤位置往往集中在锤面边缘而非中心。第三类是传力不足,锤击声音发闷、工件不动,看起来像锤子太轻,实际常见原因是锤头与锤体的配合面松动、锤体填充介质失效或敲击角度偏斜。三类表现可能同时出现:回弹变大与压痕并存,说明能量既没有有效传到工件也没有被锤体吸收,而是消耗在松动的配合面上并以振动形式散失。区分这三类的意义在于,回弹问题不能靠加大敲击力度解决,压痕问题也不能靠换更重的锤解决,处理方向完全相反。
锤头与工件接触的时间极短,能量在这段时间里分成三份。第一份进入工件,使其产生弹性变形与塑性变形,弹性部分在接触结束后回弹释放,塑性部分才是有效位移,因此敲击的有效功取决于工件是否发生塑性变形。第二份留在锤体内部,被填充介质的颗粒摩擦、碰撞与结构阻尼消耗,转化为热量,这部分是回弹抑制的来源。第三份以反弹形式回到锤体,使锤子反向运动,操作者感受到的反弹就是这一份。三份之和等于锤头动能,所以提高有效功只有两条路:增加输入能量,或减少反弹与内部耗散。增加输入能量会同时放大压痕风险,因此工程上更常用的是调整分配比例。填充式锤体的作用就是把原本要反弹的那一份转移到内部耗散:冲击瞬间锤体速度突变,介质因惯性来不及跟随,在腔内产生相对运动,颗粒之间的摩擦把动能转成热。填充率不足时介质运动空间过大,耗散不充分,回弹接近整体锤;填充过满时介质被压实,锤体刚性上升,振动传递到柄部,手感变硬而回弹抑制下降。介质粒径影响滞后时间,粒径过大时响应慢,小能量敲击下抑制效果不稳定。
锤头材料的选择本质是控制接触应力,使其低于被敲件的屈服强度。锤头与工件的接触近似点接触或小面积接触,接触应力与锤头硬度、接触面积、冲击速度相关:锤头硬度越接近或高于工件表面硬度,应力集中越明显,工件表面越容易进入塑性区形成压痕。软金属如铝、铜、巴氏合金的屈服强度低,与钢锤接触几乎必然留下压痕,必须改用尼龙、塑料或铜锤头。涂层与镀层件的风险不在基材而在表层:涂层与基体的结合强度有限,锤击产生的应力波在界面反射,容易造成剥落,此时即使基材不变形,表面也已损伤。尼龙锤头按硬度分档,硬度高的档位适合需要较大冲击能量的场合,硬度低的档位适合薄板与精饰面。铜与黄铜锤头的硬度介于软金属与钢之间,主要用于禁止火花的场合,同时其自身变形量大,敲击后锤面翻边,翻边会把铜屑带入工件表面。钢锤头用于重载拆装,端面倒角与硬度决定抗崩裂能力,用钢锤敲击精饰面在任何情况下都不合适。
手法对回弹与压痕的影响不小于工具本身。锤面与工件表面的夹角决定接触面积:夹角为零时接触面积最大、应力最低,夹角偏斜十度以上时接触退化为线接触或点接触,局部应力成倍上升,压痕与锤面边缘崩裂同时出现。挥动应以肘关节为轴,靠前臂摆动而非肩部大幅挥动,落点可控性更高。敲击位置应尽量靠近被敲件的支撑处,远离支撑点时工件产生弯曲振动,能量被结构变形吸收,表现为敲不动而工件整体在动。连续敲击应保持节奏均匀,力度由小到大逐步增加,先确认落点与方向再提高能量,避免第一击就用最大力。对精饰面作业,可用软质垫块过渡,把点接触转为面接触,锤头不直接接触工件表面。作业结束后应检查锤面有无毛刺与翻边,毛刺会在下一次敲击时划伤工件。
回弹性能的现场判定不需要复杂仪器,三个动作即可完成初步区分。第一个动作是自由落体回弹:把锤子从固定高度自由落到钢板表面,观察反弹高度,反弹越低说明能量耗散能力越强;同一把锤在不同时期做对比,可判断填充介质是否劣化。第二个动作是摇动听声:缓慢摇动锤体,若听到介质撞击声且声音位置随倾斜角变化,说明填充量已减少,多为密封失效造成流失。第三个动作是试敲对比:在废料上以相同力度敲击,比较声音与手感,声音清脆且反弹明显指向耗散不足,声音发闷且工件不动指向配合面松动或介质压实。压痕的判定要看位置与形态:压痕集中在锤面边缘说明角度偏斜,压痕分布均匀且深度一致说明锤头硬度整体偏高。振动传递的判定靠连续作业后的手感,若手腕疲劳出现得比过去早,应先查柄部减振件是否老化,而不是直接换更重的锤子。
问:敲击时反弹很大,换成更重的锤能否改善?
答:通常不能。反弹大说明能量分配偏向锤体回弹,增加锤头质量会同步放大输入能量与反弹量,手感反而更差,工件压痕风险也上升。正确方向是改用填充式锤体提高内部耗散,或降低锤头硬度档位使部分能量转为锤头自身变形。
问:尼龙锤头敲铝件仍留下浅压痕,是否说明硬度选错?
答:先看角度再看硬度。锤面与工件不平行时接触退化为点接触,局部应力远超材料屈服强度,即使软质锤头也会留下痕迹。若角度正常仍有压痕,说明所选档位偏高,应换更低硬度档位,或在工件与锤头之间加软质衬垫扩大接触面积。
问:锤子敲起来声音发闷、工件不动,是锤子太轻吗?
答:发闷多指向能量在接合面被消耗。常见原因是锤头与锤体的配合面松动,冲击能量在接合面产生相对位移并转为热与噪声;其次是填充介质被压实,锤体刚性过高。应先做拉拔检查与摇动听声,再考虑更换锤头质量。
问:同一把锤在钢件上正常,在薄板上却敲不动,原因何在?
答:薄板刚度低,敲击时整体产生弯曲振动,能量被结构变形吸收而非转为局部塑性变形。此时加大能量只会造成整体凹陷。应把工件垫实或靠近支撑处敲击,改用小质量高频率的多次敲击,必要时用垫块把点载荷扩散为面载荷。
问:铜锤敲击后锤面翻边,翻边对工件有什么影响?
答:翻边使锤面边缘变薄并形成不规则凸起,接触时成为应力集中点,会在工件表面留下划痕并把铜屑压入表面。对不锈钢等不允许铁质与铜质污染的工件影响更大。发现翻边应及时修整或更换锤头,不要继续使用。
敲击工具的回弹性能与材料匹配可归纳为三条:回弹大小取决于锤体填充与介质状态,工件保护取决于锤头硬度与被敲件屈服强度的关系,传力效率取决于配合面状态与敲击角度。现场处理时应先区分回弹、压痕与传力不足三类表现,再分别从锤体、锤头与手法三个方向切入。可参考的技术资料包括锤头材料硬度对照表、锤体填充形式与介质说明、柄部减振结构资料、敲击角度与接触应力关系说明,以及敲击工具的日常检查与判定方法。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102