欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
在自动化程度较高的设备上,移动线缆的失效往往发生在生产任务最紧张的时候——这并非偶然。一方面,线缆的疲劳累积与运行时长成正比,任务越密集累积越快;另一方面,高负荷运行时设备动作更频繁、速度更高,弯曲循环次数增加,同时高温环境也加速材料老化。因此在产能高峰期,移动线缆的失效概率本身就会上升。更麻烦的是失效形式:导体疲劳断裂初期表现为间歇性导通不良,设备可能时而报警时而又正常,现场难以判断,常见处理方式是重启后继续运行,直到彻底断开。这一过程不仅延误了更换时机,也让排查消耗大量时间。理解移动线缆的寿命特征,把维护从故障后更换转为按状态计划更换,是控制这类停机的最有效方式。
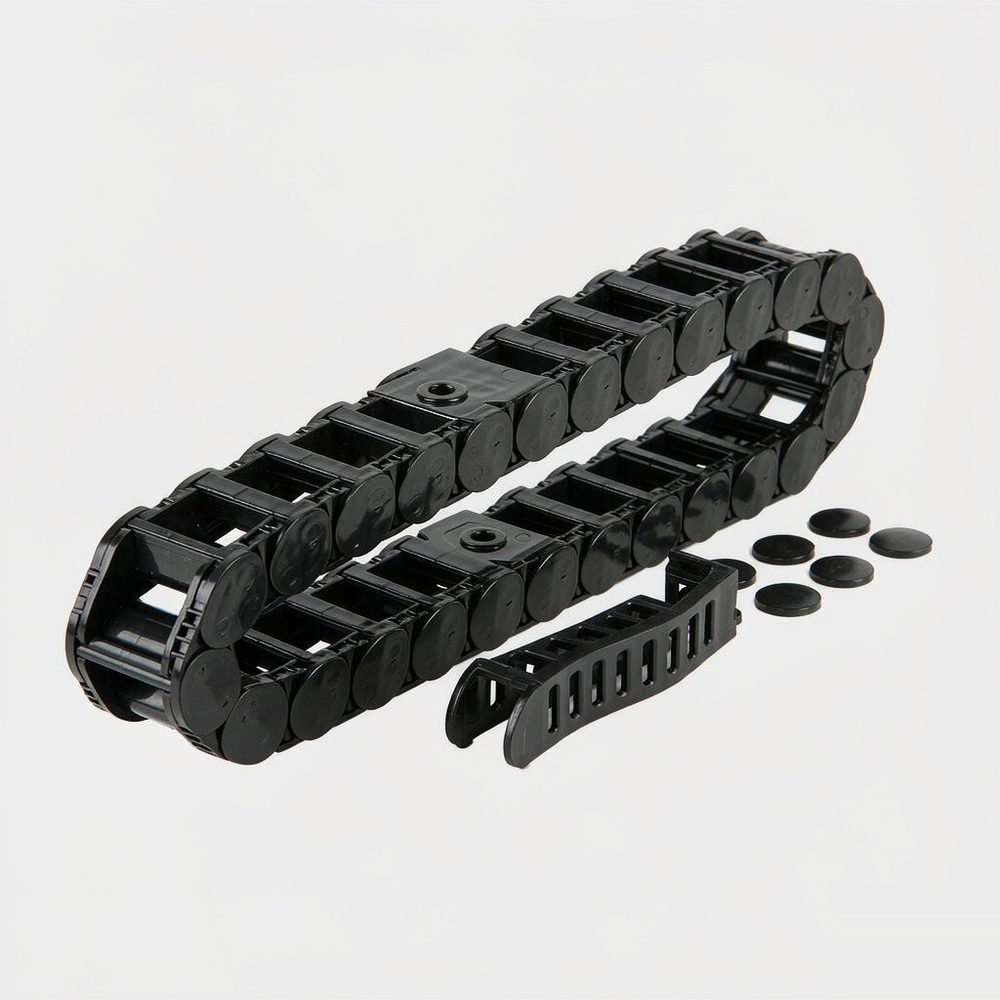
填充率与弯曲半径是拖链系统设计中最关键的两个参数。填充率通常建议控制在线缆总截面积占拖链内腔截面的百分之六十到七十之间,并预留间隙。填充率过高的后果是多重的:电缆互相挤压使摩擦加剧、温升上升且散热空间不足;检修时难以拆装;后期增加电缆没有余量。弯曲半径方面,拖链半径应不小于其中要求最严格的那根电缆的允许最小弯曲半径。若拖链半径偏小,所有电缆都会承受超出设计的弯曲,疲劳速度加快。需要特别注意的是,弯曲半径问题常表现为「护套完好但导体断裂」,因为护套材料通常比导体更耐受弯曲,这使得问题不易从外观发现,从而延误判断。
拖链内的排布方式直接影响各根电缆的寿命。基本原则包括:不同直径的电缆分层或分区布置,细缆避免被粗缆压住,因为粗缆运动会把细缆挤压变形;不同用途的电缆分开布置,动力电缆与信号电缆分槽可减少干扰耦合,同时避免动力电缆的温升影响信号电缆;电缆在链内应平放而不缠绕,缠绕会在运动中互相牵扯,造成局部过度弯曲;填充率控制与分隔方案需配合,在有限的截面内实现合理分布。对于线缆数量较多且规格不一的情况,使用分隔片与横隔组成的通道结构比自然堆放效果显著更好,且便于后期调整与检修。
更换策略应从「坏了再换」转为「按状态计划更换」。具体做法是:根据检查结果评估劣化程度,在出现明显劣化迹象但尚未断裂时安排计划更换,把停机安排在低负荷时段;对关键设备可考虑按运行小时数定期整组更换,避免逐根失效带来的反复停机。备件方面,应按设备清单统计移动线缆的规格与长度,常备常用规格,特别是难以紧急采购的特殊规格;同时把拖链分隔件、固定夹等附件纳入备件范围,避免更换电缆时发现附件缺失。更换作业还需注意:新电缆应按原设计方式敷设,不能因为赶工期而简化固定与分隔,否则新电缆会重复原有失效过程。此外更换后应记录运行小时数,作为下一次的周期参考。
问:如何判断电缆接近寿命终点?答:可从外观与性能两方面判断。外观上关注固定端与移动端附近的护套是否发亮、磨损或出现细裂纹,电缆是否有局部鼓包与扭曲;性能上可测量关键回路的导通电阻稳定性,或观察信号是否出现偶发异常。出现上述任何迹象都应安排计划更换,不建议等到完全断裂。
问:只更换失效的那一根电缆可以吗?答:短期可行但长期不经济。同一拖链内的电缆经历相同的弯曲循环,寿命通常相近,逐根更换会导致频繁停机;且新电缆与旧电缆的柔顺特性不同,混用可能改变原有排布的受力状态。若多数电缆已接近寿命,建议整组更换并在低负荷时段一次完成。
问:拖链内电缆可以扎在一起减小占用空间吗?答:不建议。把电缆扎在一起会限制其自由调整,使弯曲集中在局部;同时不同电缆的温升与运动差异被强制同步,摩擦与应力都会增大。正确做法是使用分隔片与横隔形成通道,按直径与用途分区布置,保持适度自由但位置受控。
问:电缆在拖链内出现扭转该怎么处理?答:应停机纠正。扭转会在持续运动中不断放大,造成局部过度弯曲与护套磨损。处理方式是松开固定夹,把电缆顺直后在无扭转状态下重新固定,并检查拖链是否有链节卡滞或变形导致电缆被迫扭转。若拖链本身存在问题,需先修复拖链再重新敷设电缆。
移动线缆的寿命不是由单一因素决定,而是弯曲半径、填充率、固定方式与材料适应性共同作用的结果,任一环节的偏差都会显著缩短寿命。莫尔塑料在拖链结构设计、线缆分隔与固定组件上的技术积累,使其产品适合作为移动线缆管理系统的候选方案。摩比工品提供拖链系统、分隔组件、拖链电缆与固定件的现货查询与批量报价,可按行程、速度与电缆条件给出拖链选型与排布建议,并协助建立寿命检查记录与计划更换制度。如需针对具体设备核算填充率与弯曲半径、制定移动线缆的整组更换方案,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102