欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
硬质合金刀片的失效形式中,热疲劳裂纹的识别难度高于普通磨损。它不在刀刃最前端出现,而是垂直于刃口、呈细密平行分布,初期不影响切削,发展到一定程度后与机械冲击叠加,导致整块刃口剥落。这类裂纹的驱动力不是切削力,而是每次切削与空程之间温度剧烈升降产生的交变热应力。seco 在硬质合金刀具的技术资料中把热裂纹与磨料磨损、粘结磨损分开讨论,因为三者的对策方向完全不同:磨损靠调整参数与牌号,热裂纹靠改变热循环条件。
硬质合金由碳化钨等硬质相颗粒与钴等金属粘结相烧结而成。硬质相的线膨胀系数明显低于粘结相,两者在温度变化时变形量不一致,界面处因此产生内应力。切削时刃口区温度在数百摄氏度量级,空程或冷却时迅速回落,每次循环都在材料内部叠加一次热应力。应力幅值与温度差成正比,循环次数累积到一定量后,界面处萌生微裂纹,裂纹沿垂直于最大拉应力的方向扩展,宏观上表现为垂直于刃口的平行细裂纹。
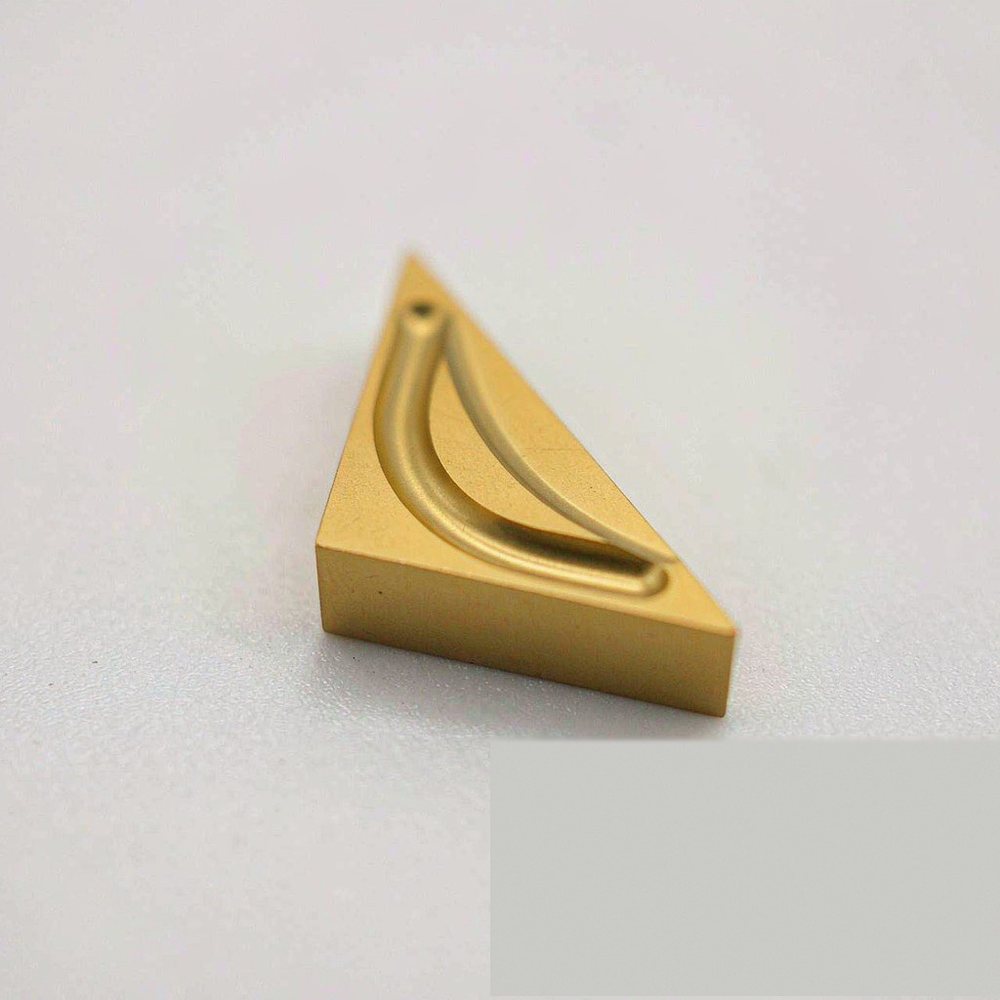
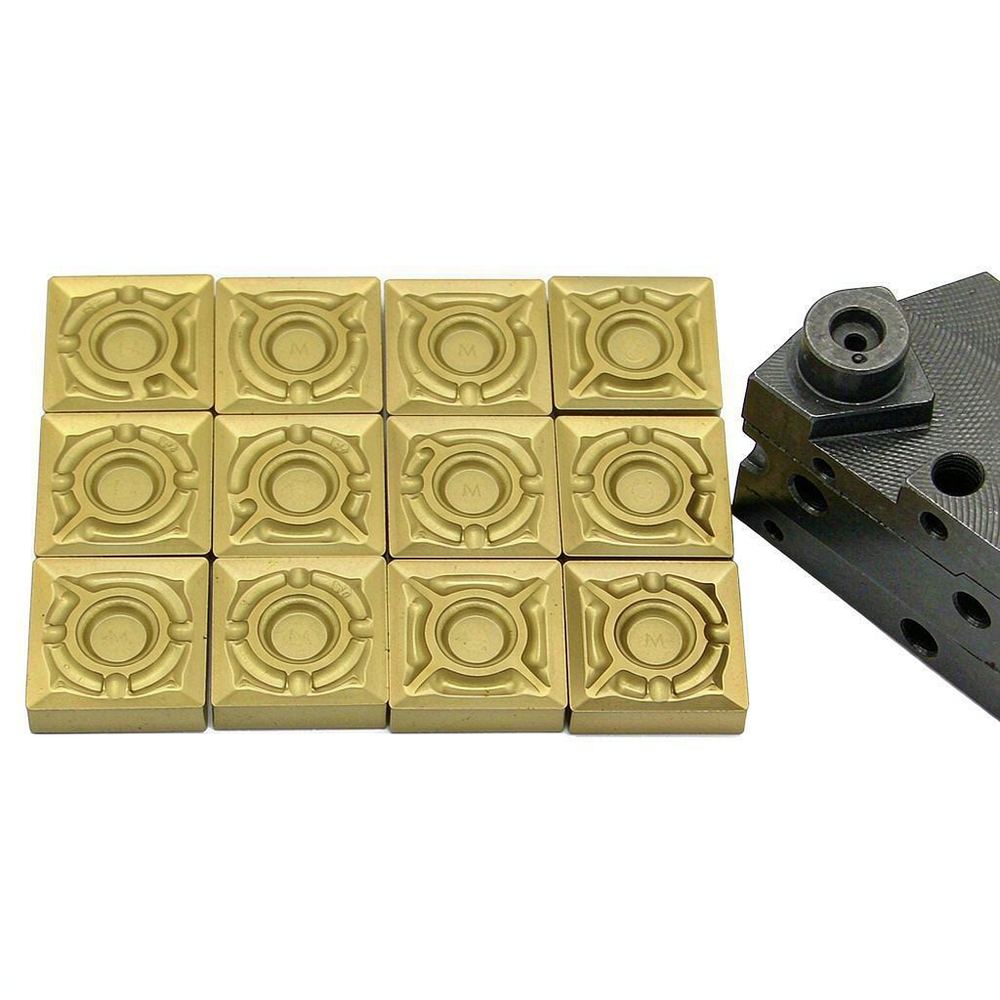
刀片的结构要素包括基体牌号、涂层、刃口处理与断屑槽。基体的钴含量决定韧性与导热能力,钴含量高则抗热裂纹能力较强但耐磨性下降。涂层降低摩擦与扩散磨损,但涂层与基体的膨胀系数差异会在涂层内产生附加应力,成为裂纹萌生的又一位置。刃口倒棱与钝化处理改变接触应力分布,过锐的刃口散热体积小、温度梯度大。断屑槽影响切屑与刃口的接触长度,接触长度大则传入刀片的热量多。温度场的特点是梯度陡:刃口附近温度最高,向后刀面与刀体方向快速下降,梯度越陡,热应力越大。
切削速度是影响温度的主导参数,速度提高使切削区温度上升,温度差与冷却时的回落幅度同步增大,热循环幅度随之扩大。进给量影响切屑厚度与接触长度,进而改变热量分配比例。冷却方式决定温度变化的速率:干切时温度波动相对平缓,湿切时每次冷却液冲击造成急剧降温,温度变化率更大。断续切削的次数由工件结构决定,铣削与带键槽、孔洞的车削天然带来高频热循环。判断热负荷是否超限,应关注温度幅值与变化率的组合,而不是单看某一项参数。
降低热疲劳损伤有四个方向。第一是减小温度波动幅度,适当降低切削速度、提高进给以缩短单次接触时间,使热量更多由切屑带走。第二是控制冷却策略,干切与湿切都可以,但不宜在同一工序中频繁切换;湿切时应保证冷却液连续充足供给,断续喷射比不冷却更不利。第三是优化切入切出方式,避免刃口在工件表面反复摩擦产生局部过热,采用顺铣或改变进刀角度可缩短空程时间。第四是选择抗热裂纹能力更强的牌号与刃口处理,粗加工与断续工况优先考虑韧性而非最高硬度。
铣削加工是热疲劳的典型场合,刀片在每次旋转中经历切入、切削、切出三个温度阶段,循环频率高。高温合金与不锈钢的加工温度高、导热差,热量集中在刃口,热应力更突出。重载粗加工中热疲劳常与机械冲击叠加,失效形态表现为裂纹与崩刃同时出现。
四类失效需要区分。热疲劳裂纹呈垂直于刃口的细密平行线,分布在距刃口一定距离的带状区域内,初期不影响尺寸精度。机械崩刃表现为刃口局部块状缺失,断面粗糙,多与冲击或进给突变相关。涂层剥落表现为刃口附近出现颜色不同的裸露基体区域,多由涂层与基体膨胀不匹配或涂层缺陷引起。磨料磨损表现为后刀面均匀的磨损带,与热裂纹的形态差异明显。诊断时用放大镜或体视显微镜观察失效区域的位置与方向:裂纹垂直于刃口指向热应力,裂纹平行于刃口多与机械载荷或涂层应力有关。
刀具管理的核心是把不可见的温度负荷转化为可记录的参数与换刀规则。建议按工序建立刀具台账,记录切削参数、冷却方式、单刃加工件数与失效形态。换刀判据不应只看后刀面磨损量,热裂纹工况下应增加裂纹检查项,规定允许的裂纹长度与密度上限,超过即转位或更换。刀片转位时应清洁刀座与垫片,切屑压痕会使刀片安装不平,局部接触应力上升并加剧热应力集中。
第一个误区是认为裂纹一旦出现就必须立即停用,实际上细小的初期热裂纹在稳定切削条件下扩展缓慢,可通过加密检查监控而非立即更换。第二个误区是用加大冷却液流量来解决热裂纹,流量加大在提高换热的同时也加快了温度变化率,未必有利。第三个误区是把热裂纹与崩刃混为一谈并统一按提高韧性处理,韧性与抗热裂纹能力并非同一指标。第四个误区是忽视刀座清洁,安装不平造成的局部应力常被误判为刀片质量问题。
问:刀片出现垂直于刃口的细裂纹,还能继续使用吗?
答:取决于裂纹的长度与密度。初期细裂纹局限在刃口附近的窄带内且不连通时,可在加密检查的前提下继续使用,同时调整参数降低温度波动。若裂纹已延伸至刃口并出现局部剥落,或相邻裂纹趋于连通,则继续使用会导致整块刃口崩落,必须转位或更换。
问:干切与湿切哪个更有利于抑制热裂纹?
答:不能一概而论。湿切降低了平均温度但提高了温度变化率,冷却液中断或供给不均时热冲击更明显;干切温度高但波动相对平缓,对热裂纹有时反而有利。选择依据是工序连续性:冷却供给能保证连续充足时湿切可行,供给不稳定或断续切削频繁时应考虑干切或采用内冷方式。关键在于避免温度骤变,而不是单纯追求低温。
问:提高钴含量是否能解决热裂纹问题?
答:能改善但不能解决。钴含量提高使粘结相比例上升,材料对热应力的缓冲能力增强,抗热裂纹性能提升,代价是耐磨性与红硬性下降,磨损型失效会提前出现。实际选型应在热裂纹与磨损之间取平衡,并结合切削速度与工件材料判断主导失效形式。若主导失效是热裂纹,提高韧性牌号是合理方向;若两者并存,则应先调整参数降低热负荷。
问:如何判断裂纹是热疲劳还是磨削加工留下的缺陷?
答:看分布与方向。热疲劳裂纹方向一致、间距较均匀、集中分布在距刃口一定距离的带状区域内,且随使用时间发展。磨削缺陷的裂纹方向杂乱、深度较深,往往在首次使用后立即显现,且多位于刀片表面而非刃口带。
硬质合金刀片的热疲劳是一个热循环驱动的累积过程,控制点不在裂纹出现之后,而在参数与冷却策略的设定阶段。工程实践中建议把切削速度、进给、冷却方式与单刃加工件数纳入同一张刀具台账,并在换刀检查中增加裂纹形态记录,使失效原因可追溯。seco 在硬质合金刀具领域积累的牌号特性、涂层结构与失效分析资料,可作为参数设定与失效判据的参考。相关技术资料、牌号说明与失效分析图例可在知识库的切削刀具栏目中查阅。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102