欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
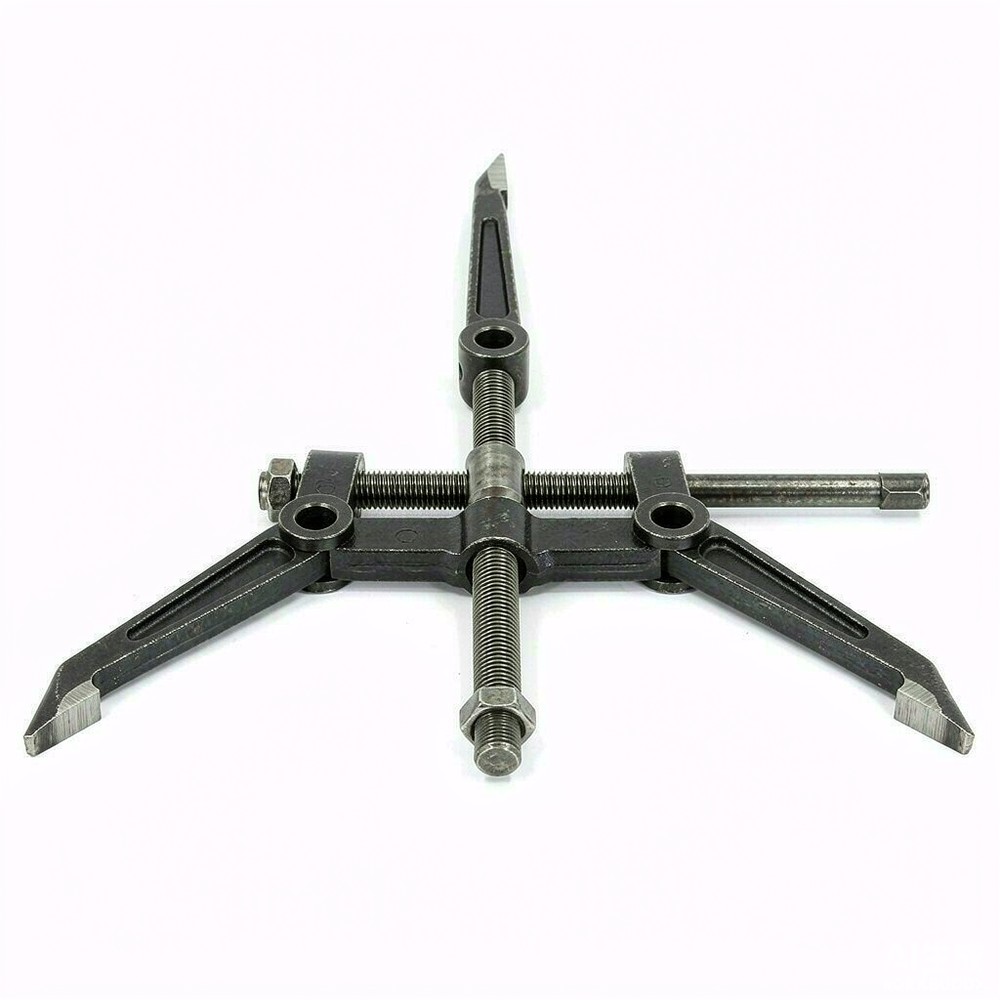
轴承拆卸在维修工序里通常只占几分钟,但这几分钟决定了旧件能否复用、新件能否装好、轴颈是否完好。脱力失控与内圈损伤是两类最常见的后果:前者发生在工件即将脱开的一瞬间,能量突然释放造成磕碰与人员伤害;后者发生在整个加载过程中,力通过不该承受载荷的部位传递,在滚道或内圈端面留下压痕。库科(Kukko)的拉拔工具谱系按拆卸对象组织,其背后的逻辑正是让力沿正确的路径传递。本文按形貌、受力机理、损伤链条、判据、诊断、处置、工况差异与验证八条线索展开。
内圈损伤的形貌有较强的指向性。滚道上的压痕通常呈等间距的凹坑,间距与滚动体数量对应,这是力通过外圈或滚动体传递的典型证据。内圈端面的压塌与卷边则指向爪尖着力点过小或硬度不足。内圈内孔出现轴向拉伤与粘着痕迹,说明拉拔过程中内圈相对轴颈发生了滑移,滑移会同时损伤轴颈表面。脱力失控的表现则是工件突然脱落、螺纹副或液压组件快速回弹、伴随工件与工具碰撞。若在拆卸后发现轴颈上有螺旋状划痕,基本可以确定是拉拔时轴线偏斜导致内圈偏摆。
过盈配合的脱开需要克服两部分阻力:配合面上的摩擦阻力与因过盈产生的径向压力。理想的受力路径是从被拆零件的实体把力引向配合面,让配合面沿轴向均匀受剪。若着力点选在外圈,力必须先通过滚动体才能传到内圈,滚动体与滚道之间是点接触或线接触,接触应力极高,很容易超过材料的弹性极限而形成压痕。若着力点偏心,内圈承受附加弯矩,局部配合面压力升高,滑移与拉伤随之出现。若拉拔速度过快,配合面的摩擦状态由静摩擦直接跳到动摩擦,阻力骤降造成脱力失控。
损伤通常沿一条链条发展。起点是着力点选择不当,力通过滚道传递,形成初始压痕;压痕使滚道局部凹陷,后续装配中滚动体经过该处会产生冲击,形成二次损伤;若压痕深度超过油膜厚度,接触区进入边界润滑状态,磨损加速;最终表现为轴承在短期内出现异常噪声与温升。另一条链条起于轴线偏斜:偏斜导致内圈与轴颈局部接触压力升高,配合面出现微动磨损,磨屑进入配合间隙后又加剧磨损,形成正反馈。这两条链条的共同特征是初期没有任何可感知的征兆,等到出现噪声时损伤已经不可逆。
判断拆卸工艺是否合理,需要几个可测量的依据。
这四项中,轴线同轴度最容易被忽视,因为它没有直观的视觉反馈。实际操作中可以通过观察内圈端面与爪尖的贴合状态间接判断,若贴合面出现单侧间隙,说明存在偏斜。加载速率则与操作习惯有关,用锤击螺杆的方式加力是最不可取的做法,冲击载荷会让瞬时应力远高于稳态值。
拆卸前的评估比拆卸中的操作更重要,评估结论直接决定工具选型与辅助手段。
五项评估中最容易被跳过的是锈蚀状态,而它恰恰是脱开力估算偏差最大的来源。锈蚀件的实际脱开力可能达到按过盈量计算值的数倍,用常规工具硬拉往往在螺纹副或爪臂上先失效。
处置手段按侵入性排序。最温和的是改善受力:更换合适的爪型、增加爪尖接触面积、调整着力点位置。其次是降低过盈量:采用感应加热让内圈膨胀,加热应快速集中在内圈,避免热量传到轴颈造成轴与内圈同时膨胀而失去效果。再进一步是改变拆卸方式:使用轴承分离器从内圈背面着力,或用专用拉马附件配合油压。工艺边界在于不得用切割方式破坏内圈,切割产生的热量与切屑会损伤轴颈,且切口处的应力集中可能导致内圈突然开裂飞出。若轴颈已经出现拉伤,应评估修复方案而不是直接装新轴承。
配合性质是最主要的变量。过盈量大的工件需要更大的脱开力,爪尖接触应力随之升高,压塌风险增加。锈蚀件的情况更复杂:锈层不均匀使着力面局部悬空,力集中在少数接触点,压痕深且位置随机。高温环境运行过的轴承,内圈可能因回火而硬度下降,爪尖更容易嵌入。薄壁轴承的刚性差,受力后容易变形,变形会让内圈与轴颈的配合面压力重新分布,出现局部滑移。反复拆装的工件,配合面已经产生微动磨损,间隙变大后虽然脱开力下降,但滑移损伤的风险反而上升。
验证应从两个方向做。拆下的旧件做形貌检查:滚道有无等间距压痕、内圈端面有无压塌、内孔有无轴向拉伤,这三项可以直接反推拆卸工艺是否合理。轴颈做尺寸与表面检查:测量圆度与表面粗糙度,确认无划伤与粘着。常见误区有六个:其一,认为旧轴承反正要报废,拆卸时不必顾及,实际上损伤会传递到轴颈;其二,用两爪拉拔器拆精密件,径向力不平衡造成偏磨;其三,把力作用在外圈上,力经滚道传递压出压痕;其四,用锤击方式加力,冲击载荷远超稳态值;其五,锈蚀件不做预处理硬拉,工具与工件同时受损;其六,脱开瞬间不做防护,工件坠落造成二次损伤。
问:拆下的轴承看起来完好,能否继续使用?
答:需要做形貌与尺寸检查后再判断。重点看滚道有无压痕、内圈内孔有无拉伤、游隙是否在允许范围。若拆卸时着力点不当,压痕可能很浅但已构成应力集中源,继续使用会提前失效。
问:内圈没有着力点,只能从外圈拉,怎么办?
答:改用轴承分离器或专用拉马附件,从内圈端面或油槽着力。若结构上确实无法着力,可考虑感应加热降低过盈量,或在不损伤轴颈的前提下做局部剖切,但需专业评估。
问:加热温度应该控制在多少?
答:应低于材料的回火温度,具体数值按轴承材质与厂家资料确定。加热要快速集中在内圈,避免长时间整体加热导致轴颈同步膨胀而失去效果,冷却应自然进行。
问:拉拔时内圈随螺杆转动,正常吗?
答:说明配合面已经发生滑移,是损伤的信号。应立即停止,检查爪尖是否打滑、轴线是否偏斜,必要时改用分离器或加热辅助,继续转动会在轴颈上留下螺旋划痕。
拆卸工艺的质量最终体现在轴颈与旧件的状态上,而不是拆卸速度。库科(Kukko)把产品按拆卸对象组织成谱系,本质上是在提示使用者先确定着力点,再选择工具。本文涉及的过盈量、温度与接触应力均以典型区间表述,具体工件的配合参数应以图纸与厂家技术资料为准。拆卸前花几分钟做受力路径评估,通常能省下后续的轴颈修复工序。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102