欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 精密铣削刀具与刀轴(Ceratizit)
精密铣削刀具与刀轴(Ceratizit)

精密铣削刀具与刀轴(Ceratizit)

精密铣削刀具承担切削、刀轴传递扭矩并保证回转精度,介绍森拉天时(Ceratizit)铣刀与刀柄的规格特点、常见缺陷与选型要点。

一、产品简介

CNC 铣削加工用精密刀具与刀轴是加工中心完成平面、轮廓、型腔与曲面加工的基础工艺装备。刀具承担切削,刀轴承担把主轴扭矩与转速传递到刀具并保证回转精度与刚性。两者配合状态直接反映在表面粗糙度、尺寸一致性与刀具寿命上。

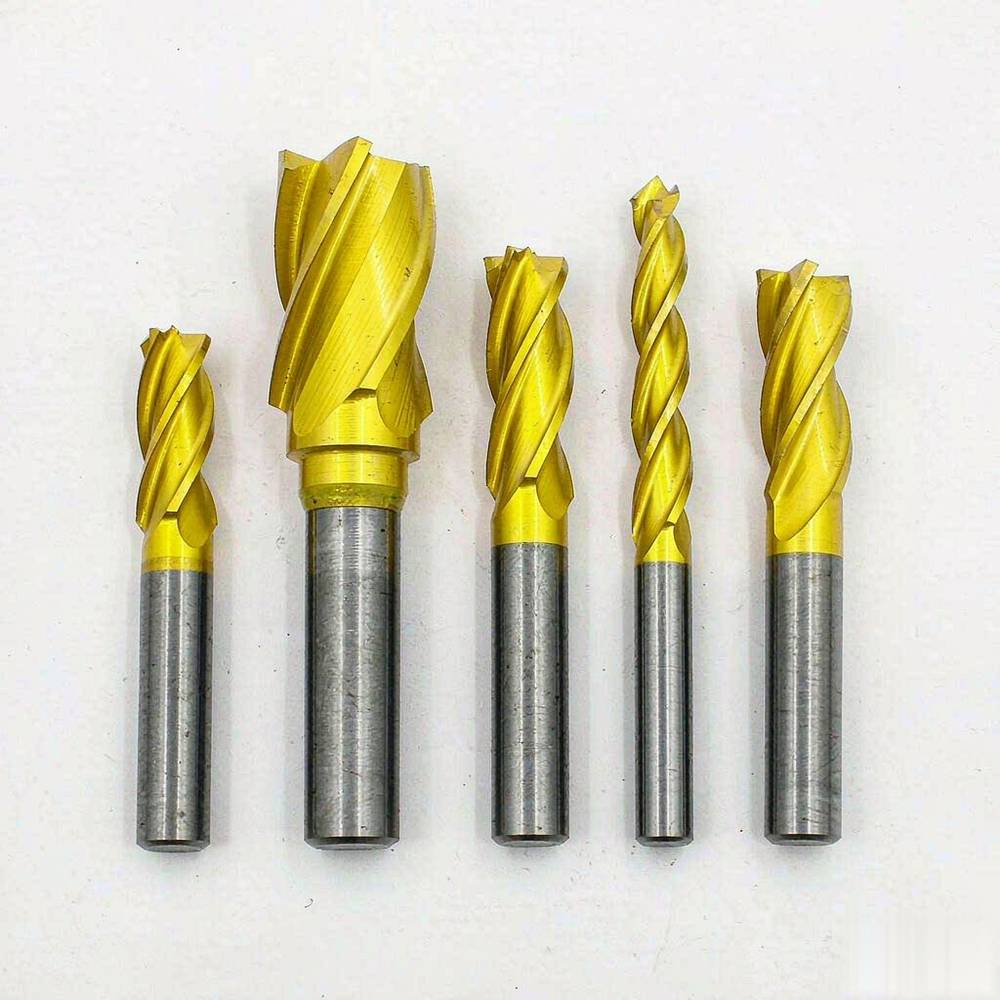
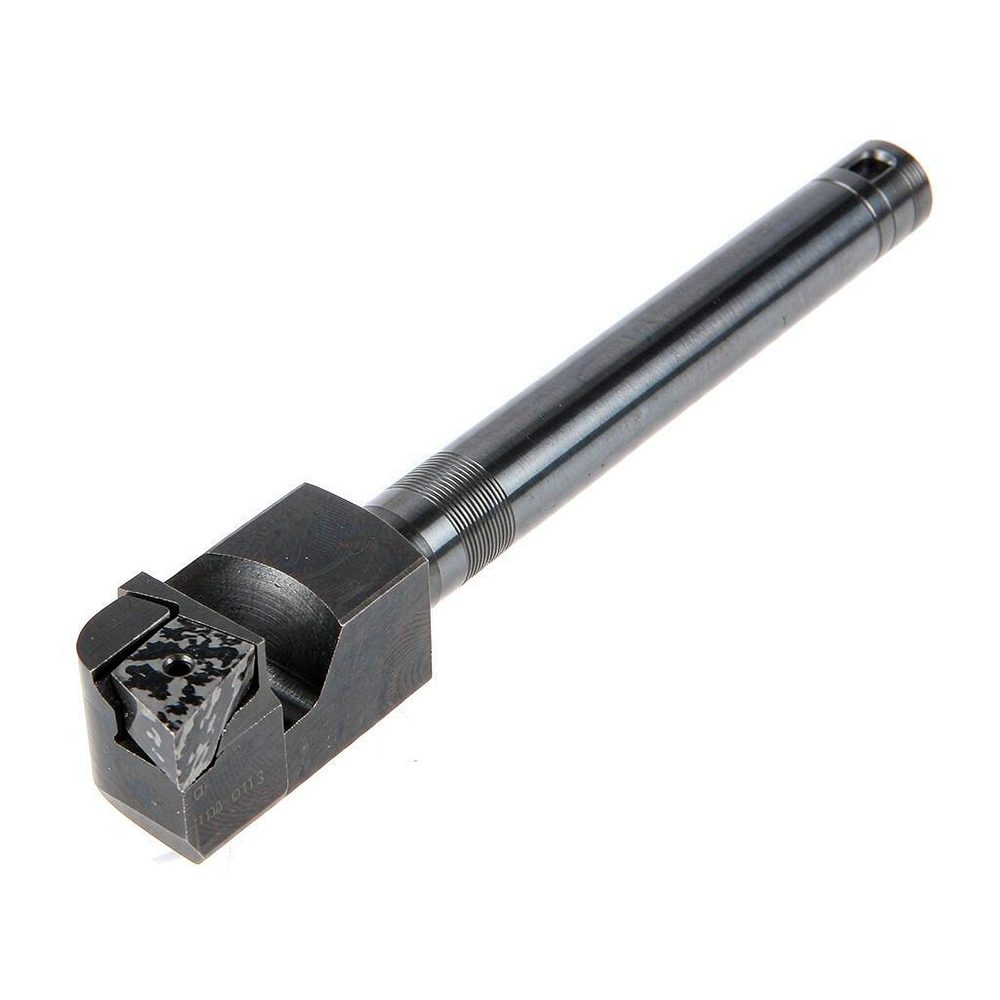
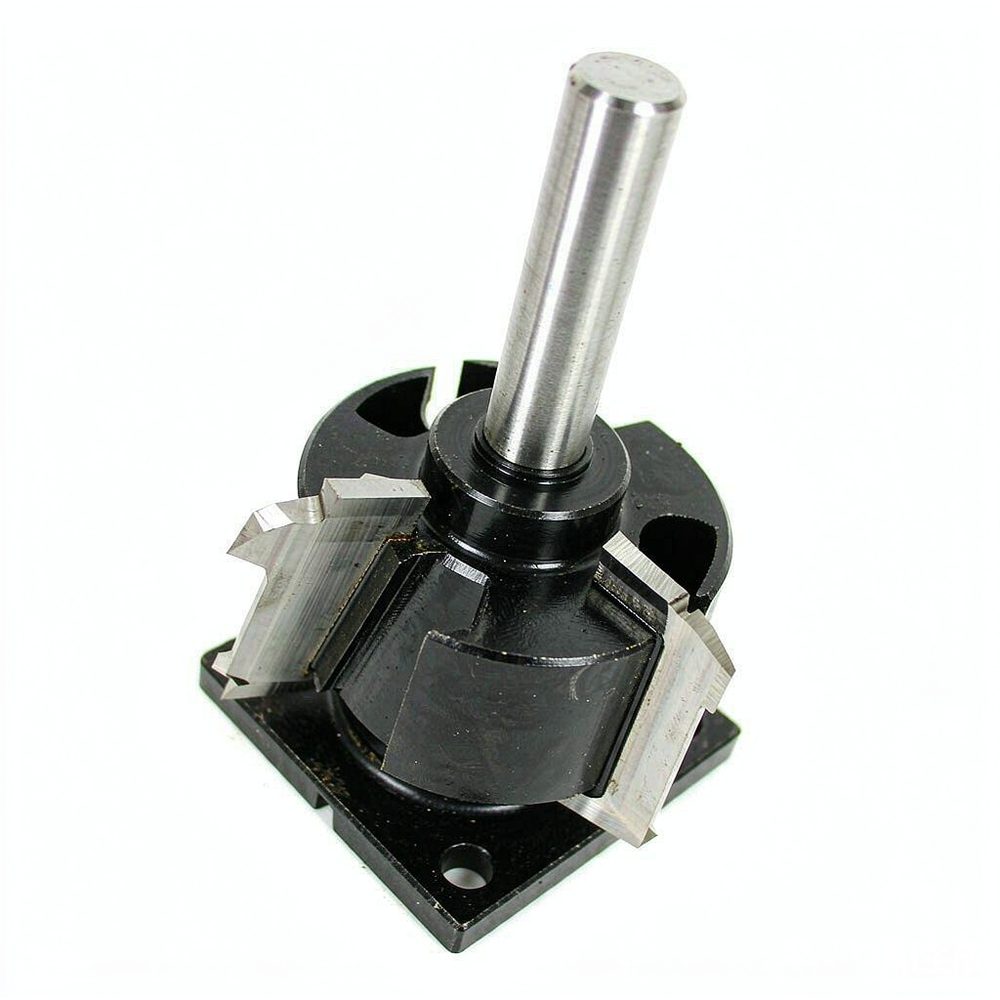
森拉天时(Ceratizit)的铣削产品体系覆盖整体硬质合金立铣刀、可转位铣刀盘、高精度刀柄与刀轴,以及针对难加工材料的专用槽型与涂层。在模具型腔与航空结构件加工中,刃口处理与刀轴跳动量是主要质量控制点。

二、产品特点

  • 刃口处理一致性好:通过成型磨削与在线测量控制刃带宽度与钝化量,同批刀具在相同参数下切削力波动小。
  • 涂层适配不同材料:氮化铝钛、氮化钛铝与类金刚石涂层分别针对钢件、不锈钢与有色金属,降低磨损与积屑瘤。
  • 刀轴跳动量低:刀柄与主轴的配合锥面经过研磨,夹紧后径向跳动量小,利于延长小径刀具寿命。
  • 不等分螺旋槽抑制颤振:刃距不等分设计改变切削力的激振频率,在悬伸较长时提高切削稳定性。
  • 内冷通道设计:芯部冷却孔把切削液送到刃口附近,改善深腔排屑与散热。

三、规格参数

  • 典型直径范围:整体硬质合金立铣刀自零点几毫米至二十毫米,可转位铣刀盘自数十毫米至上百毫米。
  • 典型刃数:两刃至八刃,视工件材料与槽型选择。
  • 典型螺旋角:常见三十度、三十八度与四十五度,以及针对铝件的大螺旋角。
  • 典型涂层:氮化钛、氮化铝钛、氮化钛铝、类金刚石与复合多层涂层。
  • 典型刀柄形式:弹簧夹头刀柄、液压刀柄、热装刀柄以及面铣刀轴与侧铣刀轴。
  • 典型冷却方式:外冷、内冷与微量润滑。

四、行业应用

  • 模具制造:型腔与深槽加工,对表面质量与刀具悬伸控制要求高。
  • 航空航天:钛合金与高温合金结构件的大去除率与长寿命需求。
  • 汽车零部件:缸体缸盖与变速器壳体的批量铣削。
  • 医疗器械:不锈钢与钴铬合金小径精密轮廓加工。
  • 通用机械:箱体类零件的面铣与孔系加工。

五、选购指南

  • 先按工件材料与硬度确定刀具材质与涂层组合,再确定刃数与螺旋角。
  • 核算刀具悬伸长度与径向吃刀量,悬伸过长时应降低每齿进给或改用不等分槽型。
  • 按机床主轴接口与最高转速选择刀柄,高速场合优先考虑热装或液压刀柄。
  • 确认冷却方式:深腔与难加工材料宜用内冷,小径刀具需核对内冷孔是否影响刚性。
  • 匹配切削参数时以每齿进给与线速度为基础,避免只调转速而忽略进给。
  • 建立刀具寿命判据,例如以磨损带宽度或表面粗糙度突变作为换刀信号。

六、常见问题

问:小径立铣刀容易折断如何改善?答:先检查刀柄径向跳动是否超差,再核对悬伸量与每齿进给,悬伸过长时应减小吃刀量并提高转速;内冷有助排屑,减少二次切削造成的折断。

问:加工铝件为什么常出现积屑瘤?答:铝件塑性高、导热快,刃口若不够锋利或线速度偏低,切屑易冷焊在刃口形成积屑瘤,可选用大螺旋角与抛光刃口的刀具,并提高切削速度配合冷却。

问:可转位刀片转位后尺寸变化怎么办?答:应检查刀片座定位面是否有切屑或压痕,转位前清洁刀窝,并核对刀片与刀盘的重复定位精度。

七、资料与技术支持

精密铣削刀具与刀轴的选用涉及材料可加工性、切削参数与刀柄接口等条件,可查阅切削加工手册中的铣削参数章节、刀具材料与涂层相关资料,以及森拉天时(Ceratizit)公开的技术样本与切削参数表。

技术咨询与资料索取