欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 模具零件与热处理配套件(Meusburger)
模具零件与热处理配套件(Meusburger)

模具零件与热处理配套件(Meusburger)

涵盖模架板类、导向定位与淬硬镶件,尺寸精度与热处理变形影响合模精度,介绍模斯堡(Meusburger)配套件的规格与选材思路。

一、产品简介

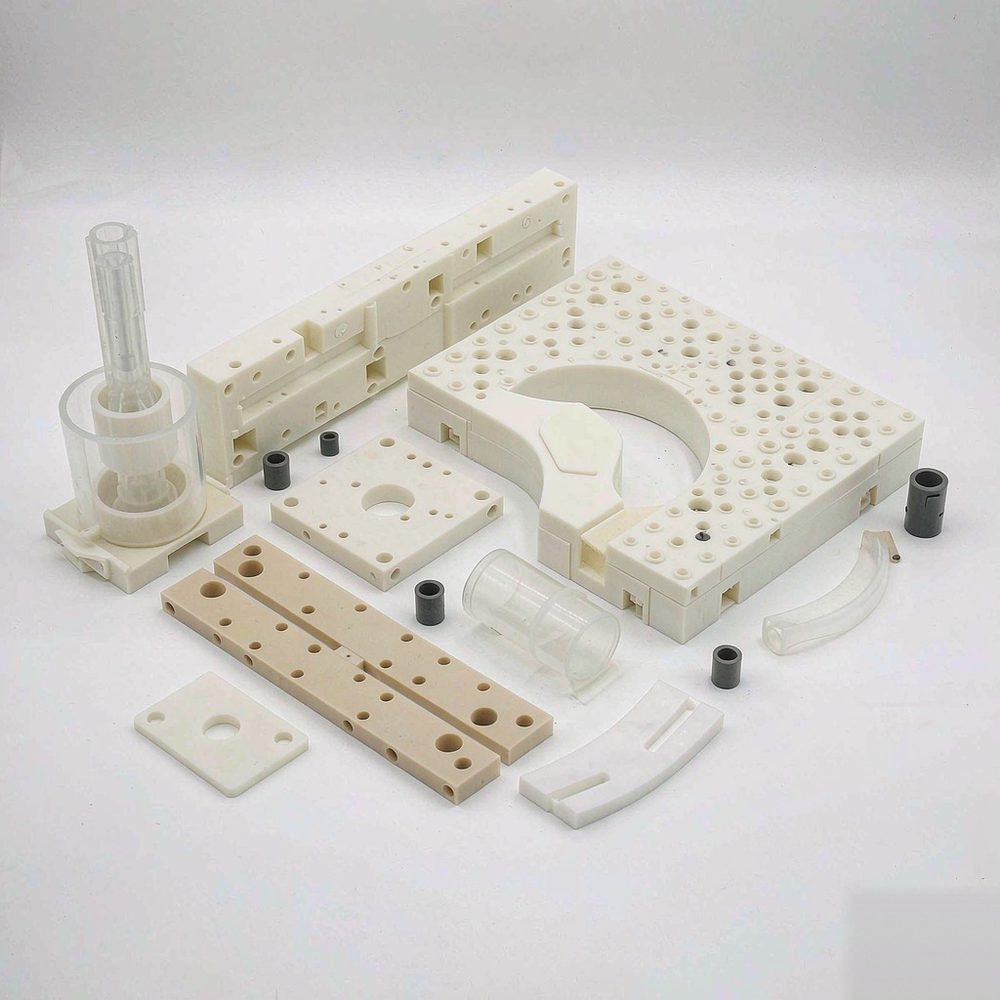
模具零件加工与热处理配套件是模具制造中的基础构成,包括模架板类、导向与定位元件、顶出与复位机构,以及需淬硬处理的型芯与镶件毛坯。这些零件的尺寸精度、平行度与热处理后的变形量,直接影响合模精度、飞边控制与模具寿命。

模斯堡(Meusburger)的产品体系以标准模架、精密板类零件、导向元件、热流道部件与热处理配套钢件为主,尺寸按标准规格供应并可按图纸补充加工。在注塑模与压铸模制造中,把标准件与热处理件的配合公差控制到位,可减少钳工配修时间。

二、产品特点

  • 规格系列化:板类与导向元件按标准尺寸与公差系列供应,减少单件制图与加工。
  • 材料可追溯:钢件标注牌号与供货状态,便于按热处理工艺确定淬火与回火参数。
  • 平行度与平面度控制严格:板类零件经精铣与磨削,合模面贴合好,减少飞边与局部压塌。
  • 预硬与可淬硬牌号并存:预硬钢适合直接加工成型,可淬硬钢适合需要高硬度的型芯与镶件。
  • 配套件互换性好:导向柱、导套与顶针按统一公差制造,更换时无需重新配研。

三、规格参数

  • 典型板类尺寸:按标准模架规格系列供应,厚度按加工余量分档。
  • 典型材料:预硬塑料模具钢、可淬硬模具钢、不锈钢与铝合金板。
  • 典型硬度范围:预硬钢常见三十度至四十度洛氏硬度,淬硬件可达五十度以上。
  • 典型导向元件:导柱、导套、精定位块与锥面定位组件。
  • 典型热处理工艺:淬火加回火、真空淬火、渗氮与表面强化。
  • 典型加工精度:配合面公差与形位公差按模具等级分档。
  • 典型表面处理:发黑、镀硬铬与氮化处理。

四、行业应用

  • 注塑模具:模架板、型腔镶件与顶出系统的配套。
  • 压铸模具:耐热钢镶件与冷却水道配套件。
  • 冲压模具:模板、导柱导套与卸料机构元件。
  • 吹塑与吸塑模具:中型模架与冷却板配套。
  • 精密电子零件模具:小模数导向与精定位元件。
  • 模具维修:按原规格更换导向件与顶针,缩短停机时间。

五、选购指南

  • 先确定模具寿命预期,据此选择预硬钢或需淬硬材料,避免硬度不足导致早期磨损。
  • 核对模架板厚度与型腔深度的关系,预留热处理变形量与磨削余量。
  • 明确导向元件的配合公差等级,过盈过大装配困难、间隙过大影响合模精度。
  • 按冷却水道布置选择材料与表面处理,防止长期使用产生锈蚀与堵塞。
  • 热处理前确认钢件供货状态与探伤要求,避免淬火开裂。
  • 需要按图加工时应提供完整尺寸链与基准标注,减少配作误差。

六、常见问题

问:预硬钢模具为什么也会出现型腔压塌?答:预硬钢硬度有限,在注塑压力高、局部壁薄或缺少支撑板时容易发生弹性变形与压塌,可通过增加支撑柱或改用更高硬度材料改善。

问:淬硬件磨削后尺寸偏小怎么处理?答:先核对热处理变形量与磨削余量是否留足,再检查磨削装夹与冷却是否造成应力释放变形,必要时调整热处理装炉方式。

问:导柱导套更换后合模精度下降是什么原因?答:多为新件与模板孔的同轴度未重新校正,或安装时未按对角顺序逐步压入造成偏斜,应复测同轴度并按工艺顺序装配。

七、资料与技术支持

模具零件与热处理配套件的选用涉及材料牌号、热处理工艺与配合公差等要素,可查阅模具设计手册中的模架标准章节、热处理工艺资料及相关模具零件标准,以及模斯堡(Meusburger)公开的产品目录与加工说明。

技术咨询与资料索取