欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 工件夹紧元件与螺纹联接装置(Roemheld)
工件夹紧元件与螺纹联接装置(Roemheld)

工件夹紧元件与螺纹联接装置(Roemheld)

在切削力作用下保持工件位置稳定并让装卸可重复,介绍罗姆希德(Roemheld)夹紧元件与零点定位模块的规格特点与选型要点。

一、产品简介

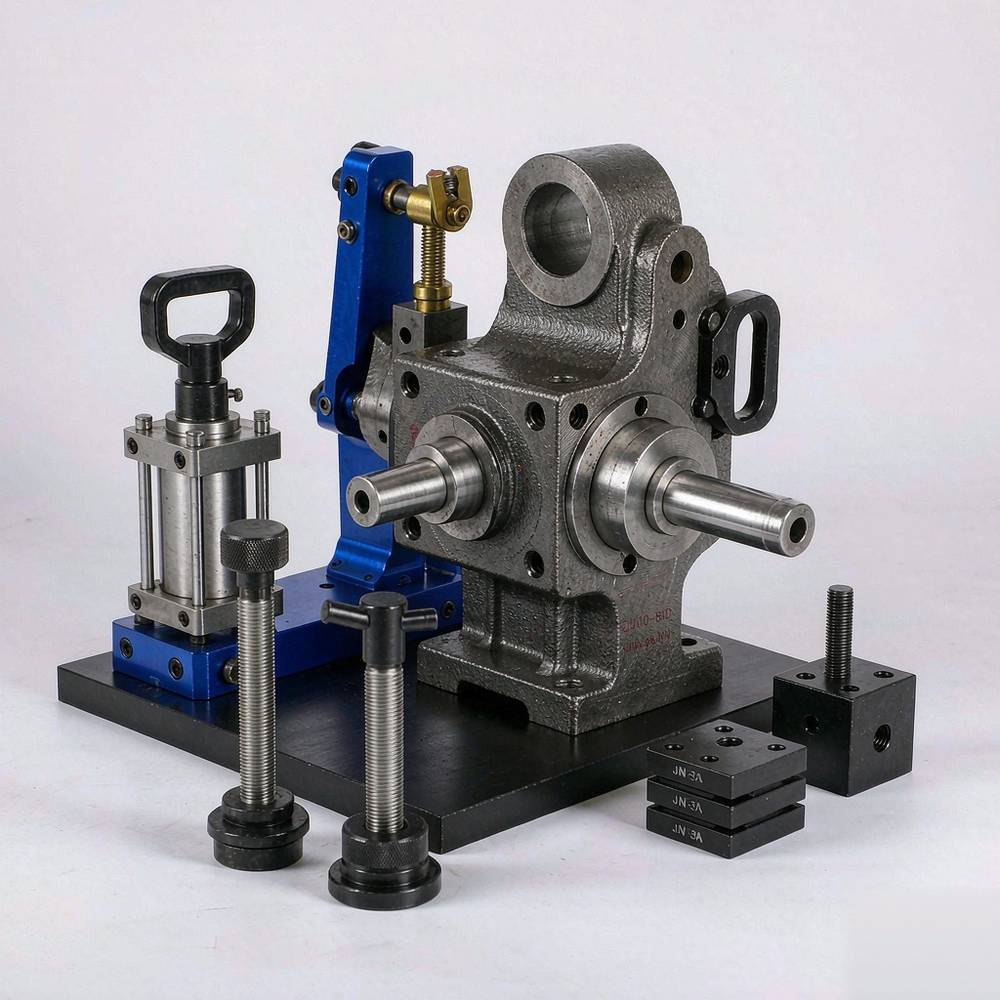
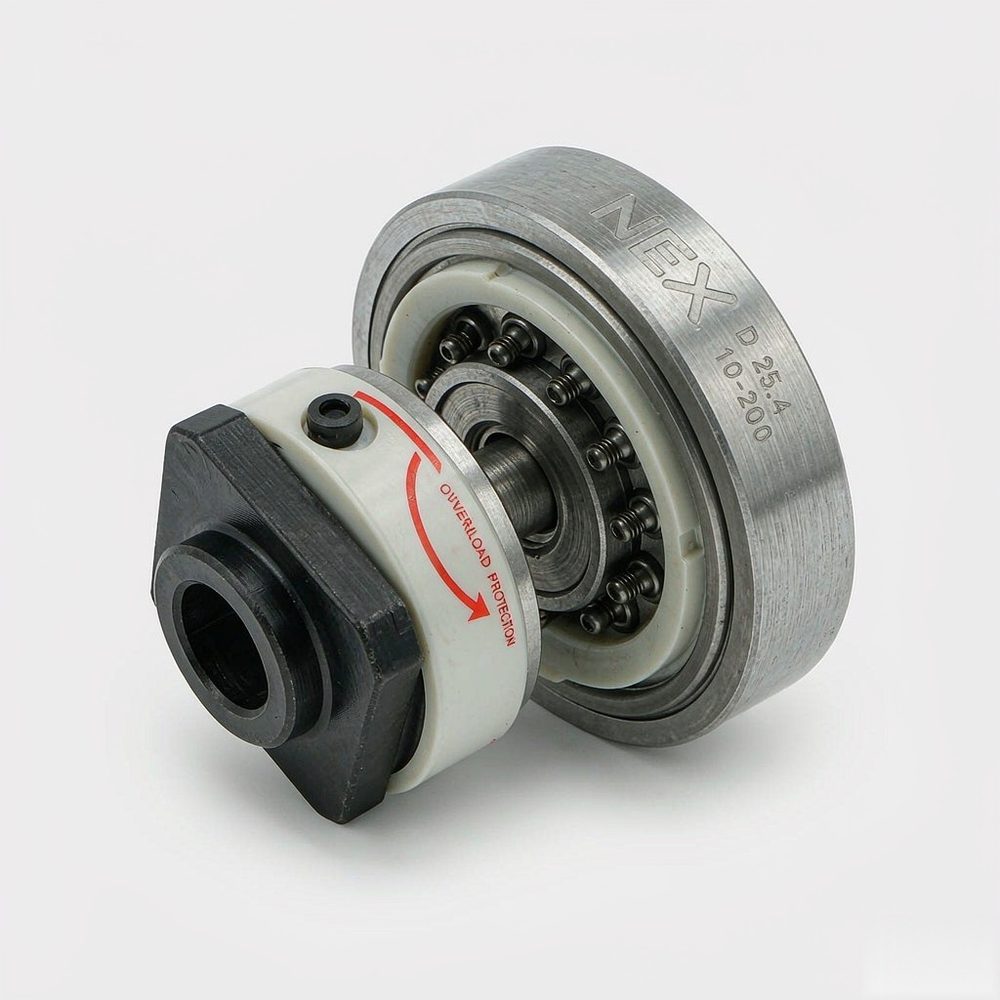
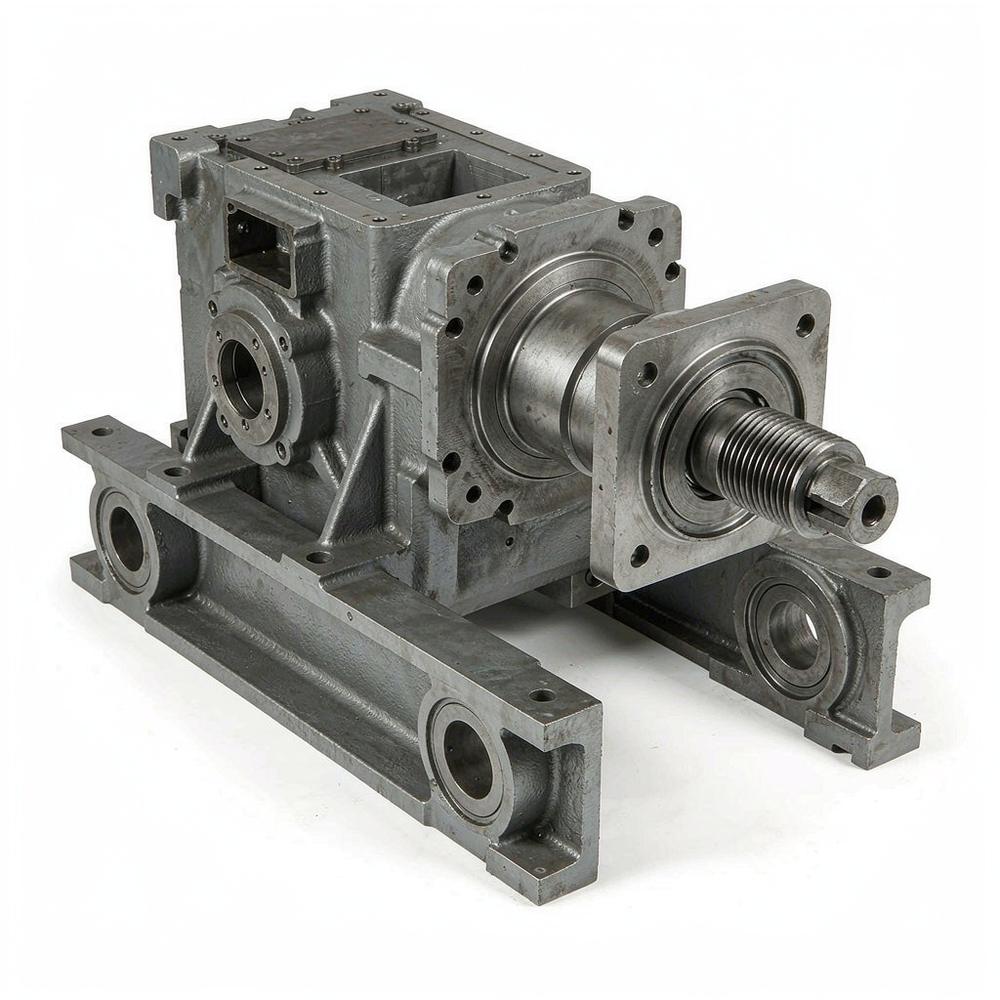
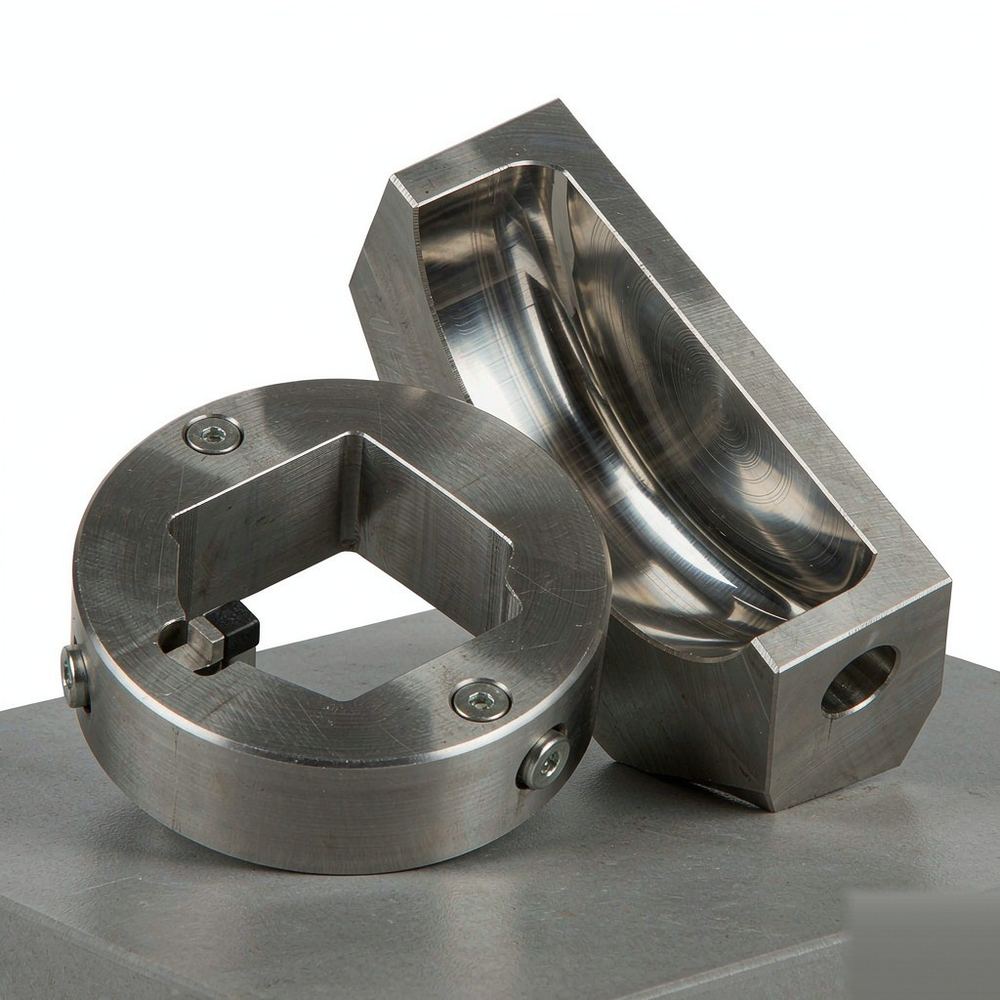
工件夹紧元件与螺纹联接装置用于机床加工中的工件定位与固定,包括液压夹紧器、摆动式夹紧缸、零点定位系统,以及用于模具与工装的螺纹锁紧装置。其作用是在切削力作用下保持工件位置稳定,同时保证装卸动作可重复、定位精度可复现。

罗姆希德(Roemheld)的夹紧产品体系覆盖液压夹紧元件、机械式夹紧器、磁力夹紧装置与零点定位模块,用于加工中心、柔性生产线与模具更换系统。夹紧力大小、支撑刚度与定位重复精度是决定加工尺寸稳定性的主要因素。

二、产品特点

  • 夹紧力可标定:液压夹紧元件的夹紧力由系统压力与活塞面积决定,可按工艺需求设定并保持稳定。
  • 自锁能力可靠:机械式与液压自锁结构在失压时仍能保持夹持,避免工件在切削中松动。
  • 零点定位重复精度高:定位锥面与拉紧机构配合,更换工装后可快速回到既定位置,减少对刀时间。
  • 摆动式结构便于上料:夹紧臂可旋转避让,工件可直接吊装落位,适合大件加工。
  • 状态可监测:夹紧与松开位置可输出信号,接入机床控制系统实现互锁。

三、规格参数

  • 典型夹紧力范围:自数千牛至数十千牛,视元件规格与系统压力确定。
  • 典型工作压力:液压系统压力常见在数兆帕至数十兆帕区间。
  • 典型结构形式:摆动式夹紧缸、直线式夹紧缸、螺纹式锁紧装置与零点定位模块。
  • 典型定位重复精度:按定位模块等级分档,精密级用于高精度加工。
  • 典型接口:螺纹孔安装、法兰安装与嵌入式安装。
  • 典型材质与表面处理:合金钢经淬硬与镀层处理,提高耐磨与抗腐蚀能力。
  • 典型信号输出:位置检测开关与压力开关。

四、行业应用

  • 加工中心与柔性线:多品种工件的快速换装与定位。
  • 模具制造与更换:模架快速锁紧与零点定位。
  • 汽车零部件:缸体与壳体类零件的高刚度夹持。
  • 航空结构件:大尺寸薄壁件的多支撑点装夹。
  • 重型机械:大型铸锻件加工中的液压夹紧。
  • 自动化产线:配合机器人的自动装卸工位。

五、选购指南

  • 先按最大切削力与受力方向估算所需夹紧力并留出安全余量,避免仅按工件重量选取。
  • 薄壁件应增加支撑点并采用分散夹紧,减少夹紧变形。
  • 核对定位基准与夹紧点的位置关系,夹紧点宜正对支撑点以形成闭合力路。
  • 明确换装频次,频繁换装场合宜采用零点定位模块以缩短找正时间。
  • 确认液压系统压力与流量能否同时驱动全部夹紧元件,必要时分组控制。
  • 需要联锁的场合应确认信号输出类型与机床接口的匹配关系。

六、常见问题

问:夹紧后工件仍有微小位移是什么原因?答:常见原因是夹紧点未正对支撑点、支撑元件刚度不足或系统压力波动。应检查力路是否闭合、支撑柱是否锁紧,并观察压力表在切削中是否下降。

问:液压夹紧系统失压时工件会松动吗?答:带自锁结构的夹紧元件在失压后仍能保持夹持力,但依靠弹簧复位的结构会松开。对安全性要求高的场合应选用自锁型并设置压力监控。

问:零点定位模块的重复精度如何保持?答:需保持定位锥面清洁、无切屑与油污堆积,并按周期检查拉紧机构的预紧力与磨损,避免拉钉磨损造成定位面贴合不良。

七、资料与技术支持

工件夹紧元件与螺纹联接装置的选用涉及夹紧力计算、支撑刚度与定位方式等要素,可查阅机床夹具设计手册中关于夹紧机构与定位基准的章节及相关安全标准,以及罗姆希德(Roemheld)公开的技术样本与安装说明。

技术咨询与资料索取