欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
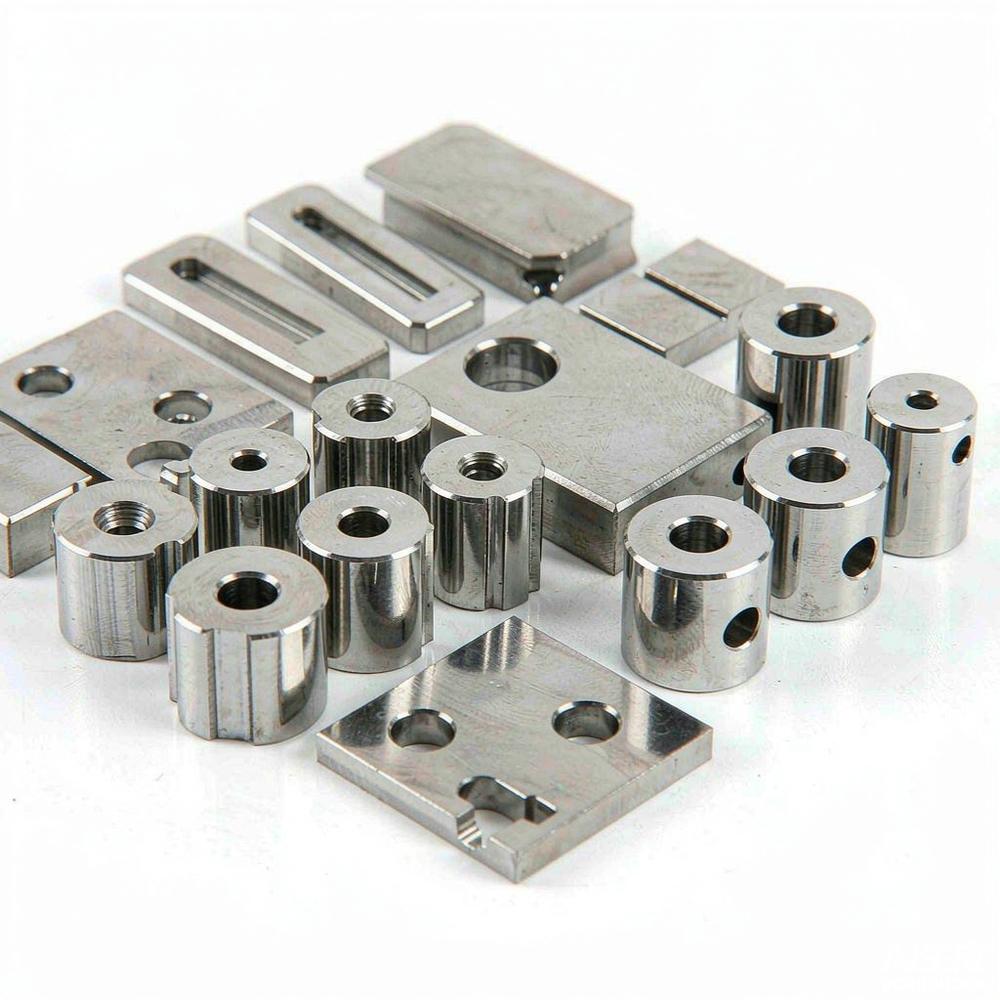
森拉天时(Ceratizit)硬质合金模具刀具与冲棒用于冷镦冲压成形,通过晶粒尺寸与粘结相配比平衡耐磨性与韧性。
硬质合金模具刀具与冲棒属于硬质合金工模具,用于冲压、冷镦、拉拔与粉末成形等工序中直接承受高压力与高磨损的部件。森拉天时(Ceratizit)在这一领域的产品涵盖模具镶块、冲头、冲棒与配套耐磨衬套,材料以碳化钨为硬质相、钴或镍为粘结相,通过调整晶粒尺寸与粘结相含量匹配不同工况。
硬质合金的特点是高硬度与高抗压强度,但抗弯与抗冲击能力相对有限。因此失效形式往往不是单纯的磨耗,而是崩角、剥落与疲劳裂纹。选型的核心是把材料的硬度与韧性配比调到与实际受力状态相符的位置。
问:冲棒使用中频繁崩角,应如何调整?答:崩角通常说明局部应力超过材料承受能力,可先检查冲棒与模具的同轴度及支撑状态,偏载会显著提高局部应力。若装配正常,则考虑选用粘结相含量较高或晶粒较粗的牌号以提高韧性。
问:模具镶块出现粘着磨损与拉伤,怎么改善?答:粘着磨损多发生在润滑不足或接触面压力过高的位置。可先改善润滑方式与润滑剂类型,再检查接触面的表面粗糙度,表面涂层对抑制粘着通常有效。被成形材料的氧化皮与锈层也会加剧拉伤。
问:同一批冲棒寿命差异明显,原因可能是什么?答:除材料批次本身的差异外,更常见的是使用条件不一致,例如不同工位的同轴度、润滑状态与装配间隙不同。建议对寿命偏短的工位单独记录装配参数与润滑方式后再判断。
森拉天时(Ceratizit)按应用工况提供硬质合金牌号对应关系、硬度与韧性权衡说明以及表面处理的适用范围。使用维护上应重点关注工作面磨损状态、表面拉伤与崩角位置,相关技术细节可查阅厂商技术手册与硬质合金工模具相关标准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102