欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 热流道镶件与模具导向定位结构(模斯堡 Meusburger)
热流道镶件与模具导向定位结构(模斯堡 Meusburger)

热流道镶件与模具导向定位结构(模斯堡 Meusburger)

模斯堡热流道镶件与模具导向定位结构的结构形式、典型规格与选型要点说明,供模具设计与维修人员参考。

一、产品简介

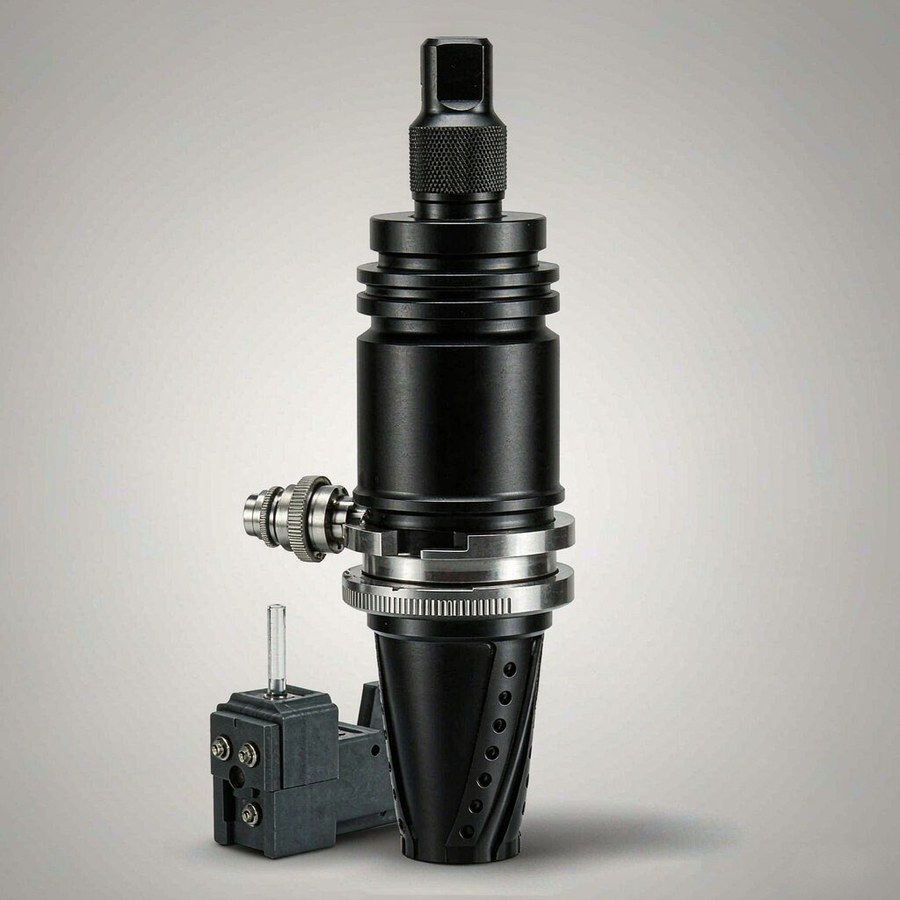
热流道镶件与模具导向定位结构是注塑模与压铸模的基础功能件。前者装在喷嘴出口或浇口区域,承担熔体通道过渡、隔热与流道导向;后者由导柱、导套、精定位块与锥面定位组件组成,负责合模时的对中与重复定位。

模斯堡(Meusburger)把两类零件纳入统一的模具标准件规格系列,孔径与配合公差按系列化设计。导向件磨损会反映为成型件毛边与壁厚偏差,镶件失效则表现为浇口拉丝与换色困难。多腔、高节拍与含玻纤填料的场合,对导向件硬度要求更高。

二、产品特点

  • 系列化规格:导柱、导套与精定位件按标准孔径分档,可直接选用。
  • 配合精度稳定:导向副按间隙或过渡配合分类,重复定位靠加工一致性保证。
  • 耐磨表面处理:导向工作面经热处理与表面强化,减缓配合间隙增长。
  • 隔热结构设计:镶件在熔体通道与模体间形成热阻,减少模体散热影响。
  • 维护可替换:易损件按独立单元设计,磨损后可单独更换,不必报废模板。

三、规格参数

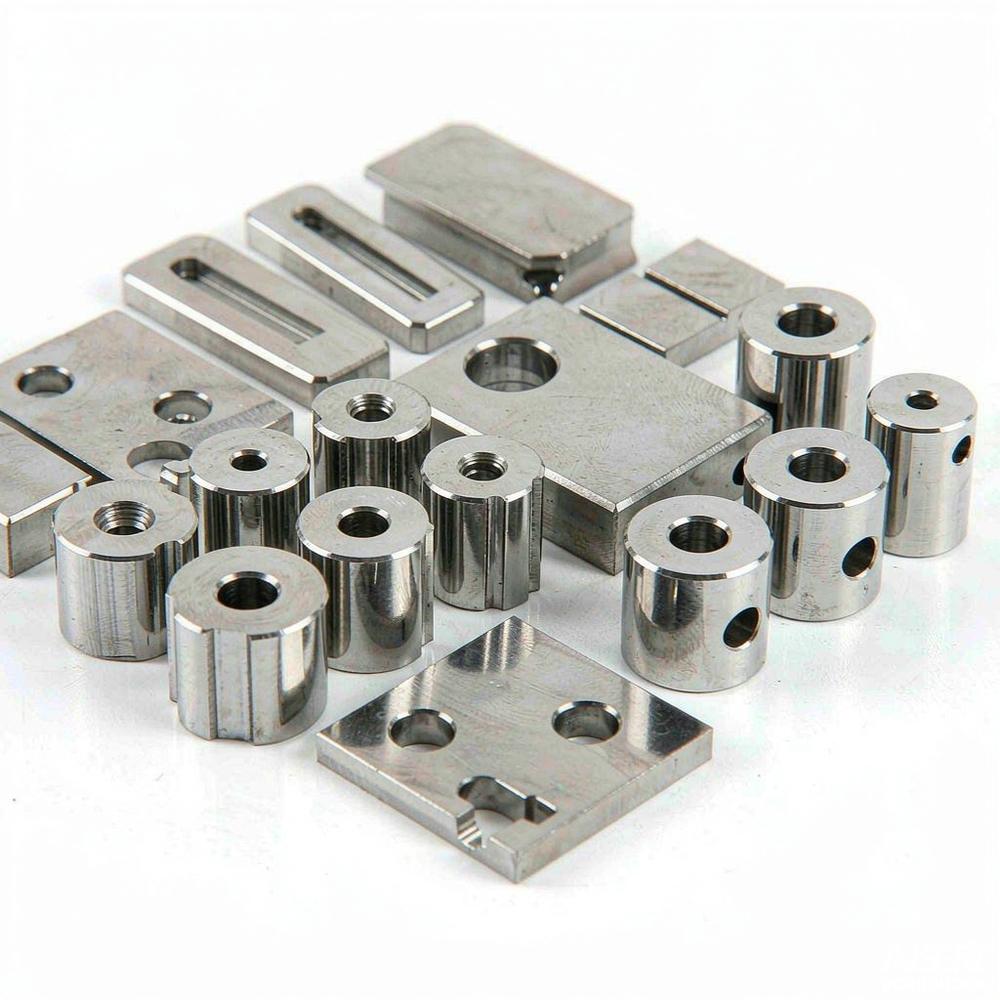
  • 典型形式:圆形导柱导套、方形精定位块、锥面定位组件、喷嘴与浇口套镶件。
  • 典型材质:导向件用合金工具钢或渗碳钢,镶件用耐热工具钢或铜合金镶件。
  • 典型硬度:导向工作面经淬火与回火处理,按耐磨需求分档。
  • 典型配合:可配置为间隙配合、过渡配合或滚动导向结构。
  • 典型安装:法兰压装、螺栓固定或台阶定位,按模板结构选择。
  • 典型表面要求:熔体通道面比导向配合面要求更低的粗糙度值。

四、行业应用

  • 汽车内饰与结构件注塑:多腔高节拍下,导向件磨损影响毛边与壁厚一致性。
  • 电子连接器成型:小型精密模具对精定位块与锥面组件的定位精度要求高。
  • 包装容器与瓶盖模具:多腔热流道依赖镶件流道一致,影响浇口外观与换色。
  • 医疗器械塑料件:洁净成型对镶件耐蚀与流道无死角要求突出。
  • 压铸模与轻合金成型:高温工况下导向件需兼顾耐热与抗咬合。

五、选购指南

  • 按开合模次数与材料磨损性判断导向副耐磨等级,再定表面处理方式。
  • 精定位组件与导柱导套作用不同:前者保证对中精度,后者承担导向承重。
  • 镶件按熔体温度与换色要求选择导热或隔热结构,不能只看安装尺寸。
  • 核对模板安装孔公差,配合精度不足会抵消导向件自身的精度优势。
  • 更换时成对评估导柱与导套磨损量,只换单件易造成新的配合偏差。

六、常见问题

问:合模后出现毛边,是否一定要换导向件?

答:不一定。毛边也可能来自分型面压伤、锁模力不足或模板变形。应先测分型面贴合间隙与导向副配合间隙,明显超差且定位重复性下降时再更换。

问:浇口出现拉丝,应优先排查什么?

答:先查熔体温度与浇口区温度分布,再看镶件通道是否有积料或损伤。通道面粗糙度上升与冷料堆积都会造成拉丝,需结合料流痕迹区分温控与镶件表面问题。

问:滚动导向与滑动导向如何取舍?

答:滚动导向摩擦小,适合高节拍与长行程模具,但对异物敏感;滑动导向承载大,适合重载高温工况。

七、资料与技术支持

热流道镶件与模具导向定位结构的选用,可结合模具标准件厂商技术手册、注塑模具设计规范与模具钢热处理资料判断。设计阶段应核对模板加工图与标准件安装尺寸,明确配合公差;维护阶段可用分型面间隙与成型件尺寸趋势作为更换判据。参数以厂商技术手册与现行标准为准。

技术咨询与资料索取