欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
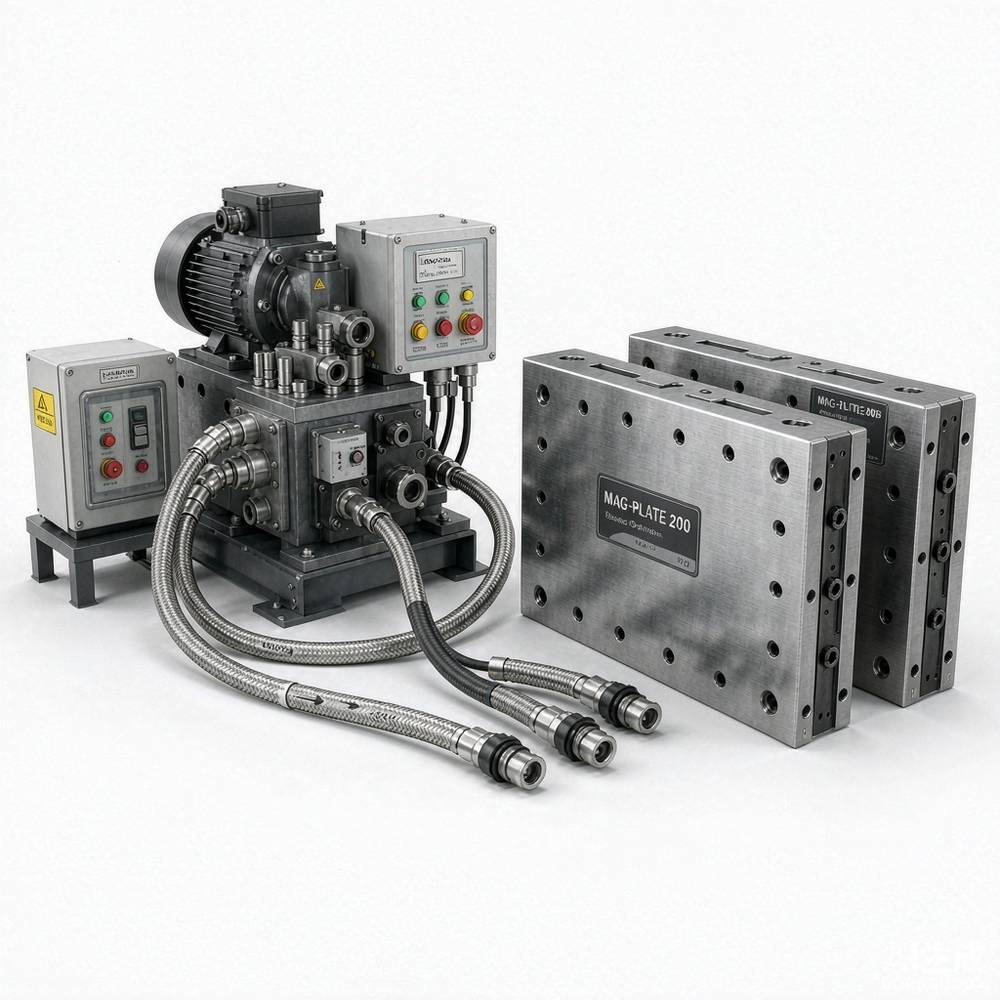
罗姆希德换模快速更换系统的液压夹紧原理、典型规格与选型要点说明,供设备与工艺人员参考。
模具换模快速更换系统是装在冲压机、注塑机与压铸机工作台上的成套装置,由液压夹紧元件、举模器、定位结构与液压泵站组成,把模具的夹紧、松开与移出由人工逐点紧固改为集中液压控制,缩短换模停机时间并提高夹紧力一致性。
罗姆希德(Roemheld)的液压夹紧与换模装置以夹紧元件为核心,配合举模滚轮与泵站形成完整回路。夹紧元件多采用弹簧夹紧、液压松开的结构,失压时由弹簧力保持夹紧。关注点集中在夹紧力是否足够且分布均匀、重复定位精度能否保证装模后无需重新对中,以及长时间保压下的压力稳定性。
问:夹紧元件为何要采用弹簧夹紧结构?
答:因为液压管路存在泄漏与断电风险。常闭式结构在失压时由弹簧维持夹紧力,模具不会因压力消失而松脱,这是冲压工况下的基本安全逻辑。
问:换模后模具位置出现微小偏移,从哪里排查?
答:先检查定位结构是否磨损或有异物,再核对夹紧点分布。个别元件未到位会造成夹紧力偏置,把模具推向一侧,应检测各元件行程与回路压力。
问:举模器在换模流程中起什么作用?
答:举模器把模具从台面抬起微小高度,使底板与台面之间形成滚动或气膜接触,降低推拉阻力,避免底板与工作台面直接摩擦造成划伤。
模具换模快速更换系统的选型涉及夹紧力核算、液压回路设计与安全联锁逻辑,可结合夹紧元件厂商技术手册、机床工作台图纸与冲压设备安全规范判断。设计阶段建议明确夹紧点布置、泵站参数与到位检测方式;使用阶段可记录换模用时与夹紧力检测值。参数以厂商技术手册与现行机械安全标准为准。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102