欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

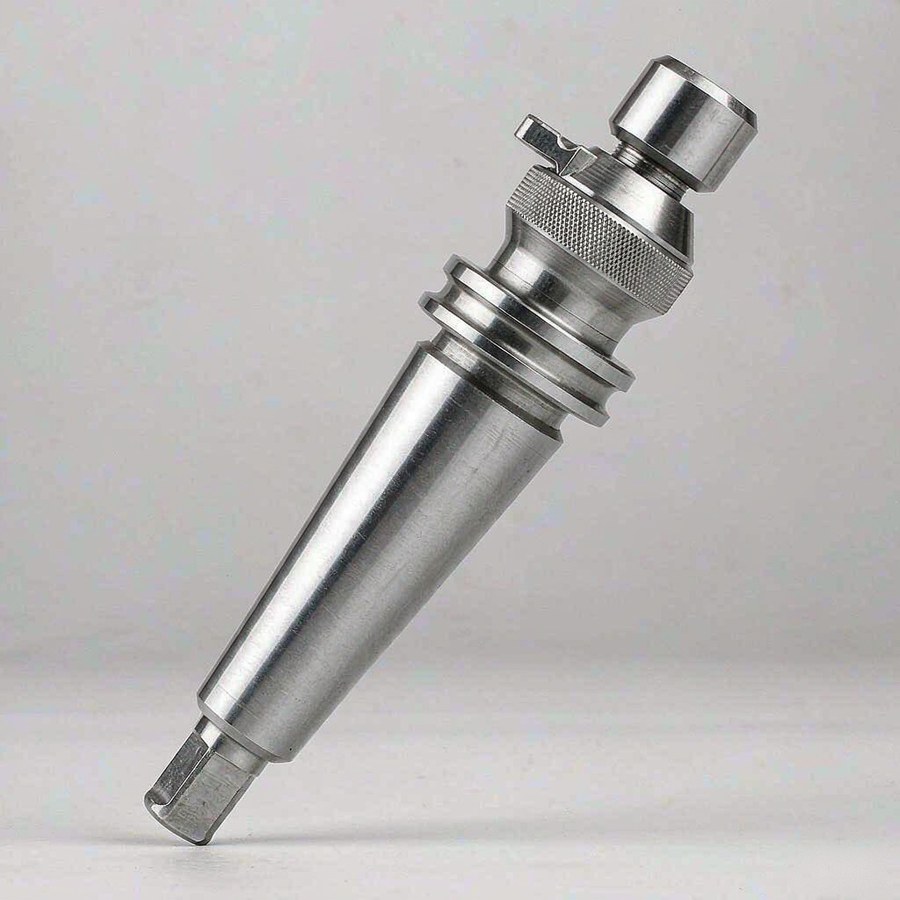
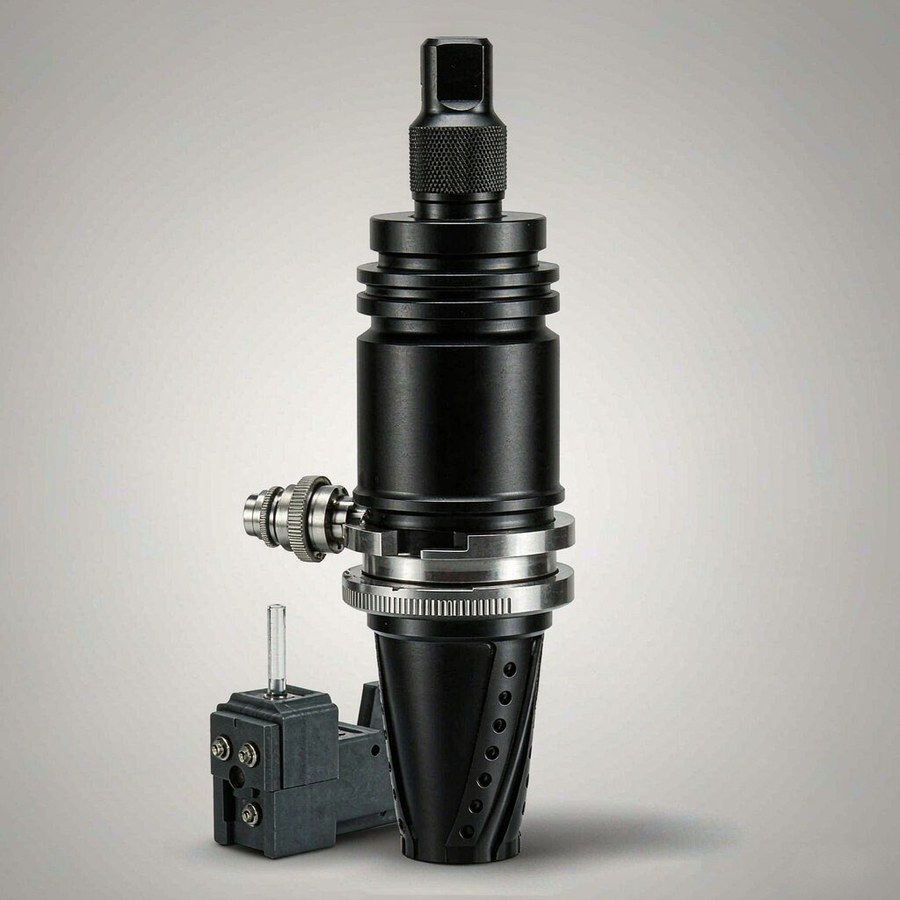
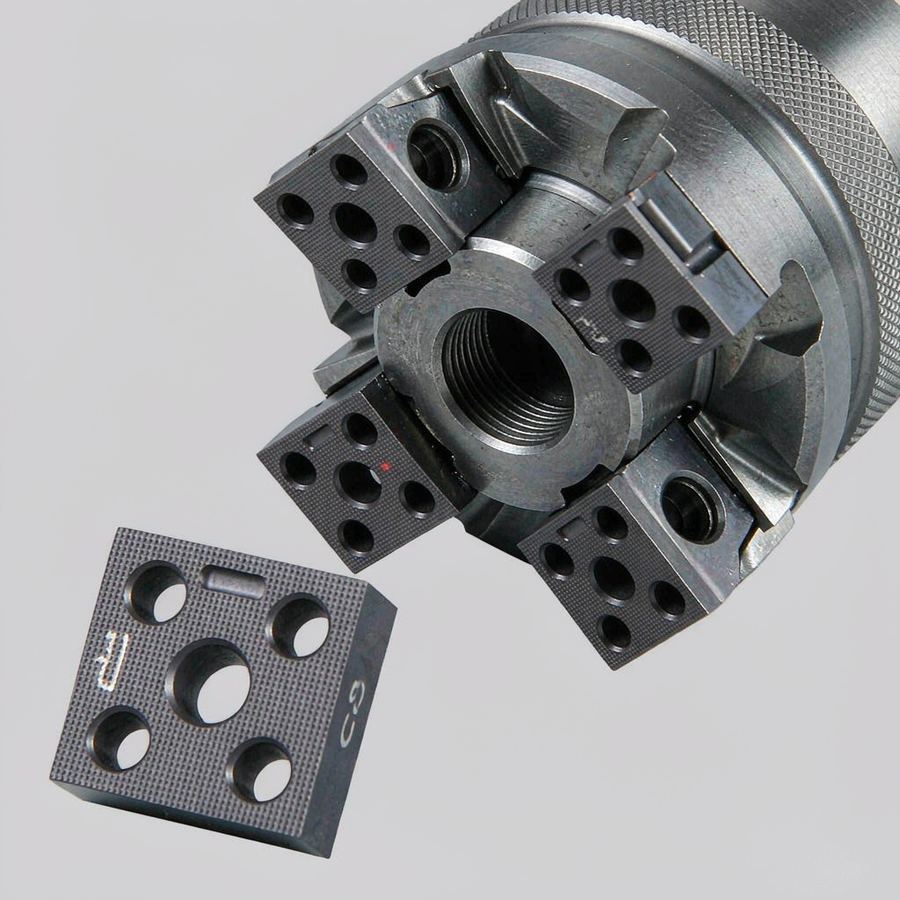
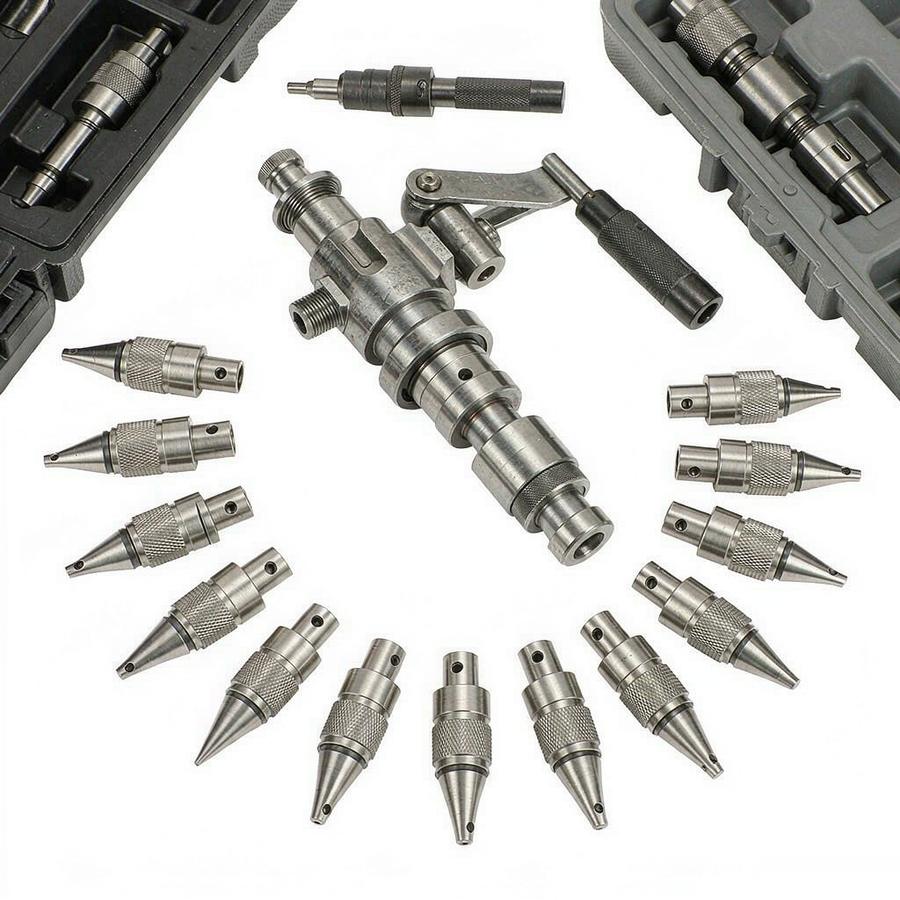
  • 蓝帜(Leitz)刀具夹紧柄与换刀轴组件
蓝帜(Leitz)刀具夹紧柄与换刀轴组件

蓝帜(Leitz)刀具夹紧柄与换刀轴组件

一、产品简介

本产品为蓝帜(Leitz)刀具夹紧柄与换刀轴组件,用于木工刀具与刀体在主轴上的夹紧与快速更换。在木工与板材加工设备上,刀具更换频率往往较高,夹紧结构的定心精度与重复定位一致性直接决定换刀后切削质量的稳定程度;同时夹紧柄与主轴接口的配合状态也影响刀具的动平衡表现。对于多品种、小批量的板式家具与型面加工产线,换刀效率与换刀后的质量一致性是两个同等重要的指标。

二、产品特点

  • 定心精度高:夹紧柄与主轴的配合面经过精加工,换刀后刀具径跳稳定。
  • 快速更换结构:快装机构缩短换刀时间,适合多品种频繁换刀的生产模式。
  • 重复定位一致:同一刀体反复装夹后切削质量波动小,减少试切调整环节。
  • 动平衡适配:结构与刀体动平衡等级匹配,适配高速主轴使用条件。
  • 规格系列完整:按主流木工机械主轴接口提供对应规格。

三、规格参数

  • 典型形式:刀具夹紧柄、换刀轴组件与快装夹紧机构。
  • 接口形式:与主流木工机械主轴锥面或法兰接口配套。
  • 夹紧方式:机械夹紧与液压或气动夹紧按自动化程度选择。
  • 允许转速:按结构强度与动平衡等级确定,需与主轴最高转速核对。
  • 重复定位精度:以换刀后刀具径跳量作为衡量指标。
  • 配套件:定位环、调整垫与专用拆装工具按型号提供。

四、行业应用

  • 板式家具生产线的成型铣削与封边刀具换装。
  • 实木家具与门窗加工的刀具快速更换。
  • 地板与复合板材开槽刀具的换装与调整。
  • 塑料与铝型材铣削加工的设备换刀环节。
  • 多品种小批量加工车间的换刀效率提升。
  • 刀具修磨后的重新装夹与精度恢复。

五、选购指南

  • 先核对主轴接口规格,夹紧柄与主轴接口不匹配会造成定心不良与径跳超差。
  • 按换刀频率选择夹紧方式,高频换刀场景使用快装或气动夹紧的收益更明显。
  • 关注重复定位精度指标,换刀后径跳波动大说明配合面磨损或清洁不到位。
  • 核对允许转速与主轴最高转速,高速使用前应确认动平衡等级是否匹配。
  • 保持配合面清洁,切屑与粉尘残留是定心精度下降与配合面磨损的主要原因。
  • 建立刀具与夹紧柄的配套编号,避免不同刀体混用导致更换后尺寸偏差。

六、常见问题

问:换刀后加工尺寸总是要重新调整,原因是什么?答:多为重复定位精度不足。应检查配合面是否有切屑或粉尘残留、定位面是否磨损,以及夹紧力是否稳定。清洁配合面并检查定位结构后仍无改善的,需考虑更换磨损件。

问:夹紧柄使用久了出现振动,如何处理?答:先确认配合面磨损与清洁状况,再核对刀具动平衡是否仍达标。刀体经多次修磨后外径减小会改变平衡状态,需要重新校正动平衡,而不是单纯更换夹紧柄。

问:快装结构与常规夹紧结构如何取舍?答:按换刀频率与精度要求决定。频繁换刀的产线用快装结构可显著缩短辅助时间;单一刀具长时间连续加工的场合,常规夹紧结构的成本与维护更简单。

七、资料与技术支持

蓝帜(Leitz)为各系列提供主轴接口规格、允许转速与重复定位精度参数,并提供拆装与维护说明。使用阶段建议重点管理三件事:配合面的清洁、夹紧力的稳定与动平衡的定期复核。刀具与夹紧柄建议按配套关系编号管理,避免混用造成尺寸偏差;换刀后出现的质量波动应结合径跳实测值判断,而不是直接调整切削参数。

技术咨询与资料索取