欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
木材加工看起来是传统行业,实际对刀具的依赖程度极高。同样的板材、同样的设备,刀具几何与材料不同,切口质量、噪声水平与单位加工成本会相差数倍。来自德国奥伯科亨的蓝帜(Leitz),正是把这件事做成了系统化技术的一家专业企业。本文从品牌沿革、刀具材料与几何设计、产品谱系到工程实践,梳理其技术脉络。
蓝帜(Leitz)创立于十九世纪末,厂址位于德国巴登-符腾堡州的奥伯科亨,这一区域是欧洲精密切削工具与光学仪器的制造重镇。企业从木工刀具起步,与周边的木工机械厂商形成紧密的配套关系:主机厂开发新机型时,刀具厂需要同步开发适配的切削方案,这种协同关系推动刀具技术随设备升级而持续演进。百年积累下来,企业建立起从材料研发到刀具几何设计的完整能力。
木工刀具与金属切削刀具的显著区别,在于对切屑形成方式与切口质量的控制要求。木材与人造板是各向异性材料,顺纹与横纹的切削机理完全不同,齿形设计必须考虑纤维切断而不是撕裂。前角决定切削刃的锋利程度与排屑顺畅性,齿数影响单齿切削量进而影响切口质量,排屑槽的形状决定切屑能否及时排出。这些参数针对不同板种分别优化,是木工刀具技术含量的主要来源。
材料选择的本质是寿命与成本的平衡。磨蚀性强的人造板对刀具磨损极快,金刚石类刀具虽然单价高,但按加工量折算的刀具成本反而可能更低。对于多品种小批量、材料杂乱的车间,通用性更好的硬质合金更具灵活性。
这些产品覆盖了板式家具生产的完整工序链,从开料到封边、从钻孔到型面加工。在实木家具与门窗制造、地板加工以及铝塑型材切割等领域,也能找到对应的刀具解决方案。
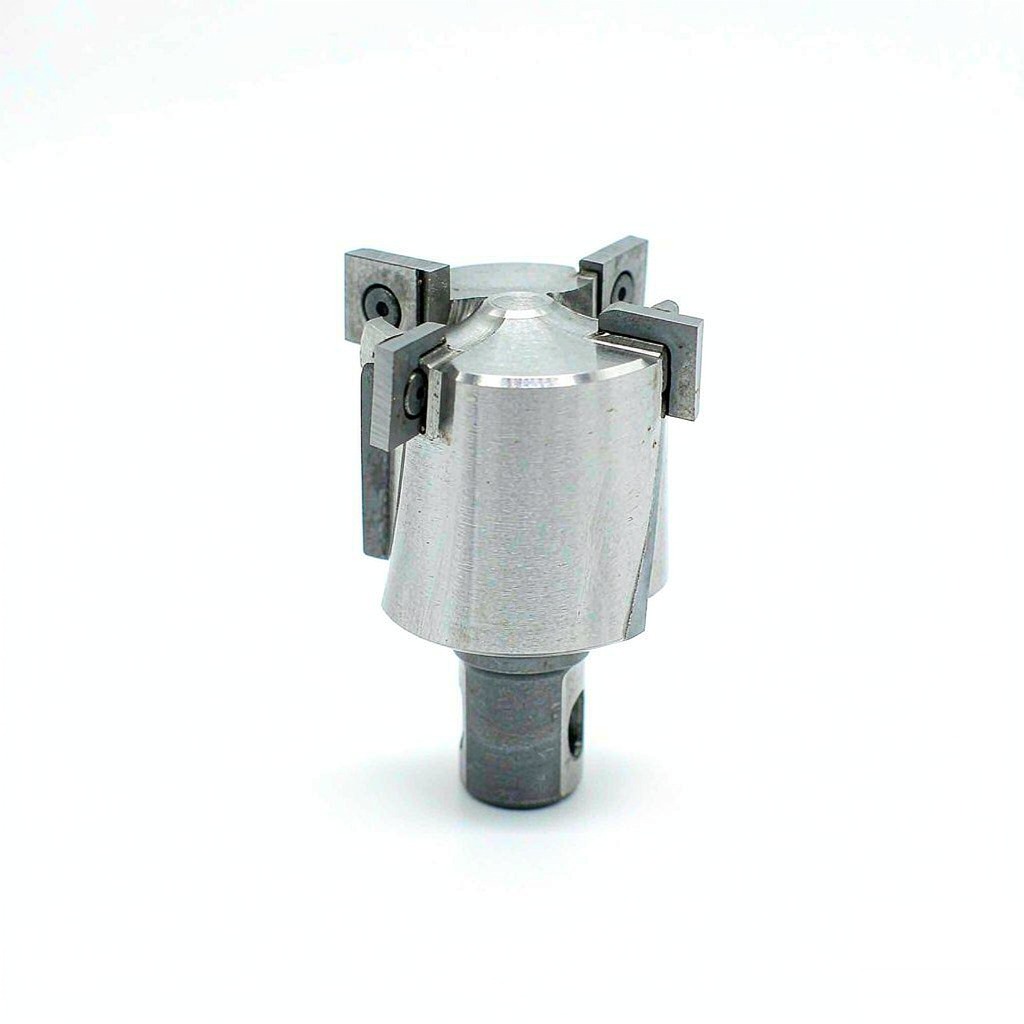
可换刀片刀体是木工刀具领域一项影响深远的设计。整体刀具在刃口磨损后需要整把修磨,刀具外径随之减小,累计几次修磨后可能无法继续使用。而可换刀片结构把刀体与刃口分离,刀体长期复用,只更换刀片,刀具的关键定位尺寸由刀体保证。这带来三方面的好处:运行成本降低、切削尺寸一致性更好、停机换刀时间缩短。当然这也对刀体的定位精度与动平衡质量提出了更高要求。
该品牌的技术资料以加工材料、切削参数与刀具几何三者的对应关系见长。切削数据手册中通常给出针对不同板种的建议线速度、进给速度与切削深度,以及对应的齿形选择建议。这类数据体系对用户的价值在于缩短工艺调试周期:新板种上线时可以从推荐参数起步,再根据实际切面质量微调,而不必从零试验。同时也为质量问题的追溯提供了参照基准。
工程实践中的选型顺序通常为:先确认加工材料与板种特性,确定刀具材料等级;再按工序要求确定刀具形式(开料、成型还是修边);然后核对设备主轴转速与刀具允许转速,这一步关系到安全底线;最后考虑刀片供应与修磨服务的可获得性。对刀具来说,全生命周期成本远比采购单价重要,把它作为选型依据更符合生产实际。
问:板材切口崩边是刀具问题还是设备问题?答:两者都可能。先检查刃口是否钝化或齿尖有微崩,再核对主轴跳动与进给速度是否匹配。贴面板崩边多与齿形和切削速度有关,可改用带划切齿的锯片或提高切削速度改善。
问:金刚石刀具与硬质合金刀具如何取舍?答:取决于加工量与材料磨蚀性。金刚石刀具单价高但寿命可达硬质合金的数十倍,适合连续大批量生产人造板;小批量多品种、材料杂乱的车间用硬质合金更灵活,投资回收更快。
问:刀具修磨后切削效果不如新刀怎么办?答:修磨会改变齿形参数与刀具外径。若修磨设备精度不足或未按原齿形刃磨,会影响动平衡与前角。应在具备原厂参数能力的网点修磨,并复核外径是否仍在设备可用范围内。
问:可换刀片刀具换片后切口质量波动,原因是什么?答:多与刀片的重复定位精度有关。刀体定位槽磨损、刀片安装面有切屑残留或紧固力矩不均,都会造成换片后刃口位置偏移。应清洁安装面并按规定力矩紧固。
问:木工刀具存放有什么要求?答:应使用专用刀架或刀盒,避免刃口与硬物接触。存放环境应干燥,防止刀体生锈影响安装精度;长期存放前应做防锈处理,并在使用前检查刃口有无磕碰。
蓝帜(Leitz)的技术逻辑说明,木工刀具并非消耗品那么简单,而是决定切口质量、加工效率与运行成本的工艺要素。对家具制造与木工设备的工艺人员而言,建立材料、刀具几何与切削参数三者的对应认识,比单独追求刀具硬度更有价值。本文梳理的技术脉络与选型要点可作为资料索引;更具体的齿形参数、允许转速与切削数据,建议结合设备与板种查阅对应系列资料,并在试切阶段对比切口质量与刀具磨损速率。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102