欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 硬质合金切削刀具与精密刃磨(蓝帜 Leitz)
硬质合金切削刀具与精密刃磨(蓝帜 Leitz)

硬质合金切削刀具与精密刃磨(蓝帜 Leitz)

蓝帜硬质合金切削刀具的结构形式、刃磨参数与选用要点说明,供木工与复合材料加工人员参考。

一、产品简介

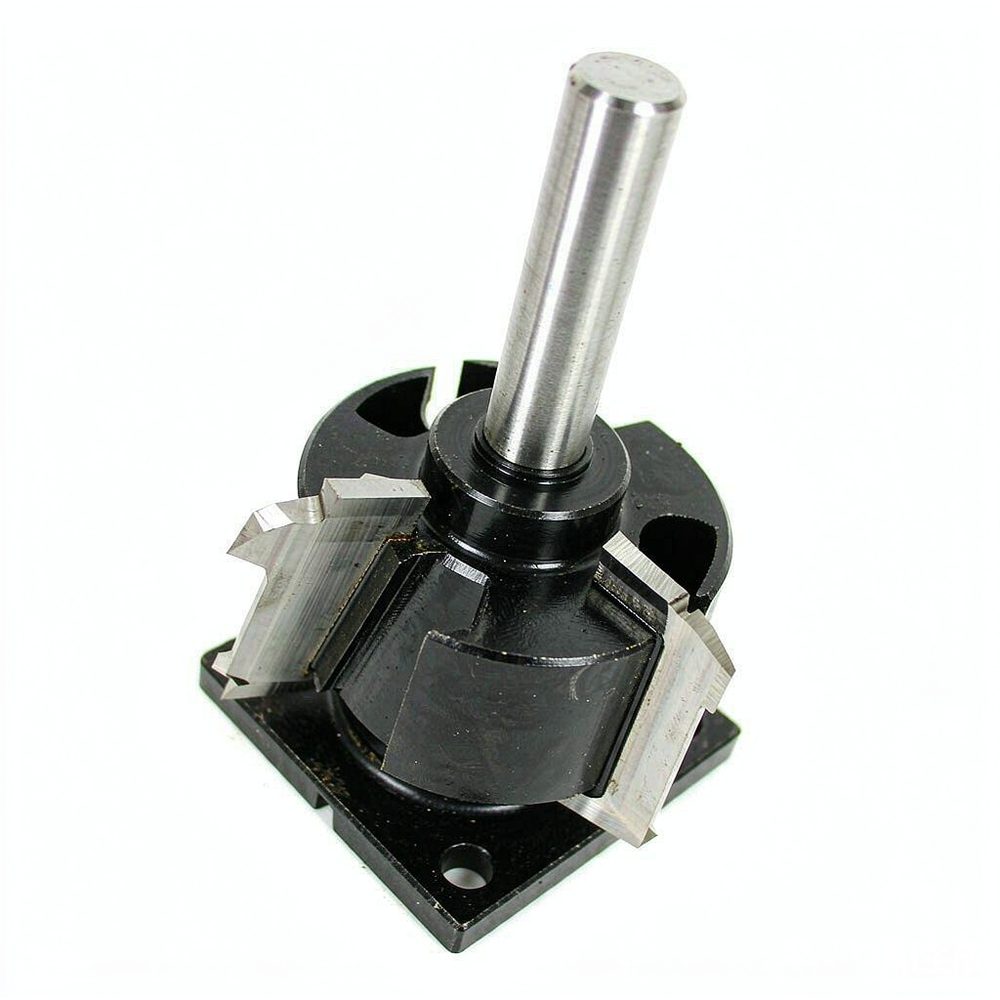
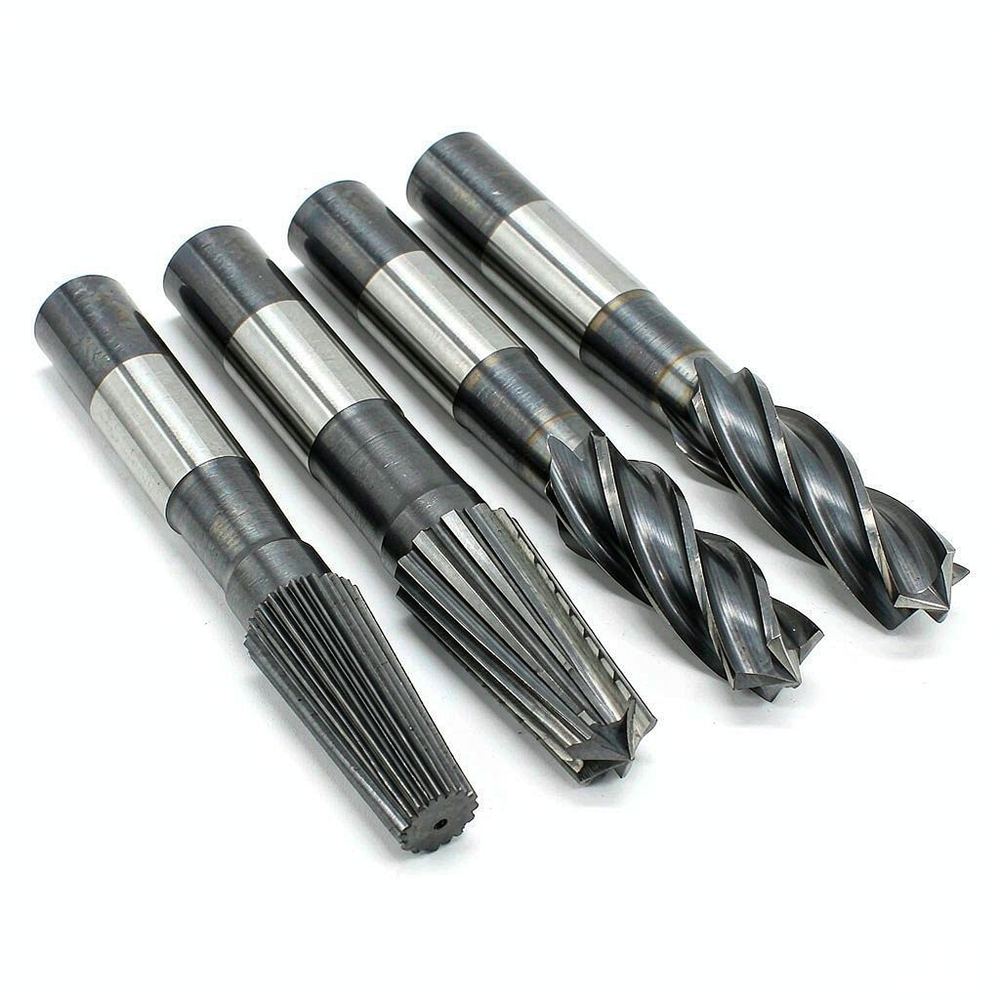
硬质合金切削刀具与精密刃磨是木材、人造板与复合材料加工中的核心环节。刀具包括铣刀、钻头、成型刀与锯片,刃口由硬质合金或金刚石制成,通过精密刃磨获得确定的刃磨角度与刃口质量,直接决定切削力、表面质量与刀具寿命。

蓝帜(Leitz)在木材与复合材料切削刀具领域提供从刀具设计到刃磨维护的技术方案。刀具结构通常分可换刀片式与整体硬质合金式,前者便于磨损后单独更换,后者在刃口强度与动平衡方面更有优势。判断是否需要刃磨的依据包括加工面起毛或烧焦、切削声音变沉闷与刃口磨损带宽度超差。

二、产品特点

  • 刃口材料硬度高:硬质合金与金刚石刃口加工人造板时锋利周期较长。
  • 刃磨角度可控:按材料与进给条件设定前角与后角,兼顾轻快与强度。
  • 动平衡精度:刀具经动平衡校正,高速旋转时振动小,有利于提高表面质量。
  • 可换刀片结构:刃口磨损后可更换刀片或整体重磨,降低刀具使用成本。
  • 涂层可选:通过涂层降低摩擦系数,加工含胶黏剂板材时减少积屑瘤。

三、规格参数

  • 典型形式:整体硬质合金铣刀、可换刀片铣刀、成型刀与金刚石刃口刀具。
  • 典型刃口材料:硬质合金、金刚石涂层或聚晶金刚石刃口。
  • 典型刃磨角度:前角与后角按加工材料分档,软材取较大前角。
  • 典型刃口处理:刃磨后可做钝化处理,减少微崩刃的发生。
  • 典型转速匹配:刀具标注最高允许转速,使用转速需与主轴能力匹配。
  • 典型动平衡等级:按转速区间规定允许残余不平衡量。

四、行业应用

  • 板式家具制造:封边、开料与铣型大量使用硬质合金铣刀,影响封边贴合。
  • 实木加工:铣型与榫卯对刃口锋利度敏感,钝化刃口易造成木材撕裂。
  • 人造板加工:含胶黏剂材料磨损性强,需要更高硬度刃口与合理刃磨角度。
  • 复合材料与碳纤维切割:纤维磨损剧烈,刃口形式与排屑方式需专门设计。
  • 门窗与型材加工:成型刀按断面定制,刃磨一致性决定断面尺寸稳定。

五、选购指南

  • 先确认加工材料类别与是否含胶黏剂或纤维,据此选择刃口材料与涂层方案。
  • 按机床主轴最高转速核算刀具允许转速,避免超出动平衡等级对应区间。
  • 根据加工轮廓选择整体式或可换刀片式结构,前者适合小批量精密轮廓。
  • 刃磨角度不宜照搬通用值,应结合进给速度与切深确定。
  • 建立刃磨记录,跟踪磨损带宽度与加工面质量,用趋势判断刃磨周期。

六、常见问题

问:加工面出现起毛与烧焦痕迹,说明什么问题?

答:通常说明刃口已钝化或切削参数不匹配。钝化刃口使切削由剪切变为挤压,摩擦生热造成烧焦;进给过慢也会因停留时间过长烧伤表面。应先检查磨损带宽度。

问:可换刀片刀具在刃磨时要注意什么?

答:刀片安装面必须清洁且无毛刺,否则装配后各刃齿径向跳动会超差。刃磨后应逐片检查刃口角度与整体跳动量。

问:金刚石刃口与硬质合金刃口如何选择?

答:金刚石刃口硬度更高,适合高磨损性的人造板与复合材料,但对冲击载荷敏感;硬质合金刃口韧性较好,适合含节疤的实木加工。

七、资料与技术支持

硬质合金切削刀具与精密刃磨的工艺设定,可结合刀具厂商技术手册、木材切削工艺资料与刀具刃磨规范判断。使用阶段建议记录转速、进给速度与加工面质量;刃磨环节应明确刃磨角度、钝化要求与动平衡等级。参数以厂商技术手册与现行刀具安全标准为准。

技术咨询与资料索取