欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

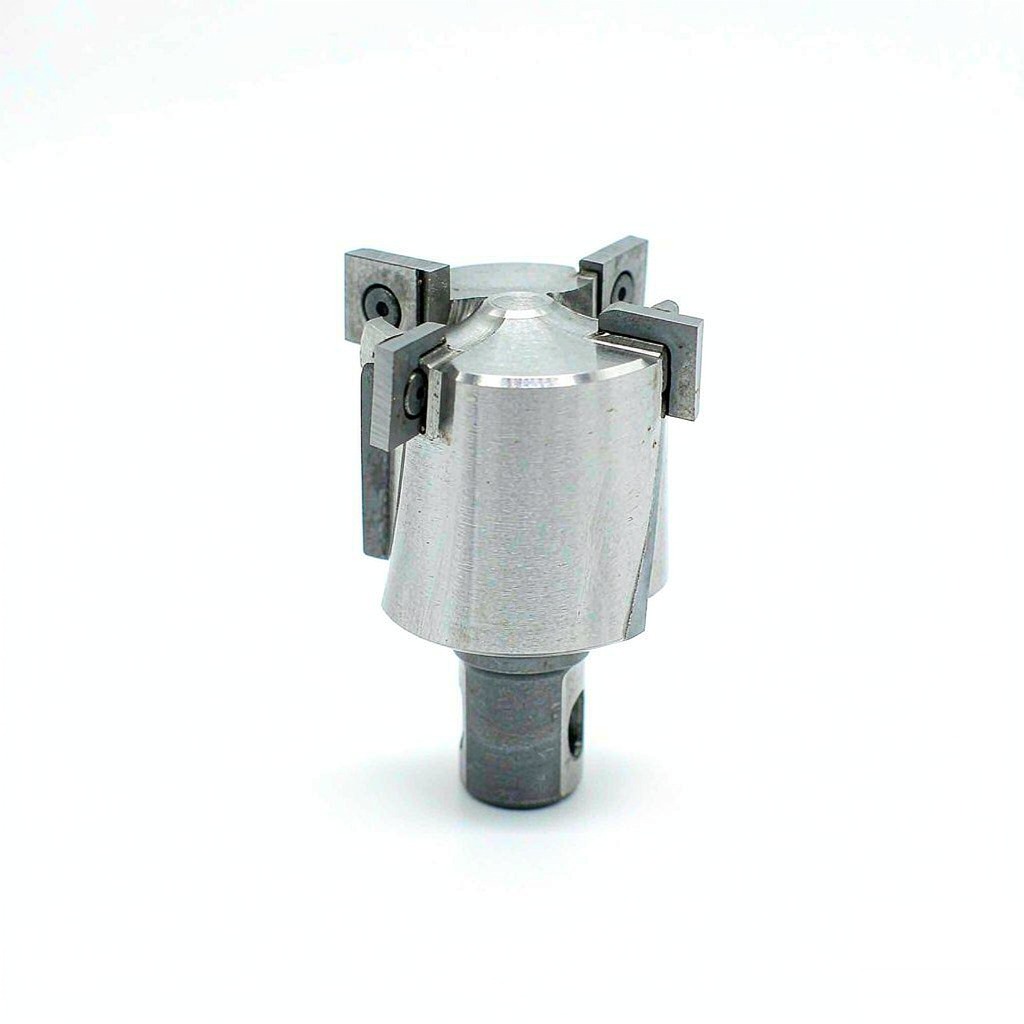
  • 蓝帜(Leitz)木工硬质合金成型铣刀 可换刀片刀体型面加工用
蓝帜(Leitz)木工硬质合金成型铣刀 可换刀片刀体型面加工用

蓝帜(Leitz)木工硬质合金成型铣刀 可换刀片刀体型面加工用

一、产品简介

本产品为蓝帜(Leitz)木工硬质合金成型铣刀与可换刀片刀体,用于板式家具、实木门窗与线条型面的铣削加工。刀具由刀体与硬质合金刀片组成,刀片磨损后可单独更换而不必整把替换,尺寸定位由刀体结构与定位槽保证。铣削质量、加工效率与刀具寿命三者的平衡,取决于齿形设计、刀片材料牌号与设备切削参数的匹配。

二、产品特点

  • 成型几何经过优化:按板种与型面分别设计前角、齿数与排屑槽,切口崩边与噪声表现较好。
  • 可换刀片结构:刀体重复使用、刃口常换新,运行成本低于整体刀具。
  • 刀片材料可选:硬质合金与金刚石涂层按材料磨蚀性选配,耐磨寿命差异明显。
  • 动平衡等级明确:标注允许转速与平衡等级,为高速主轴使用提供安全边界。

三、规格参数

  • 典型形式:整体硬质合金铣刀、可换刀片刀体、成型线条刀与榫头刀。
  • 刀片材料:细晶粒硬质合金、涂层硬质合金与金刚石涂层系列。
  • 切削直径与切削宽度:按型面要求与设备刀轴规格选取。
  • 允许转速:按刀具直径与平衡等级确定,装机前须与主轴最高转速核对。
  • 安装接口:与主流木工机械主轴的刀轴孔径和键槽形式配套。

四、行业应用

  • 板式家具生产线的成型铣削与封边修整工序。
  • 实木家具与门窗的榫头、线条与型面加工。
  • 人造板与饰面板的精密修边,要求切口无崩边。
  • 地板与复合板材的开槽与倒角加工。
  • 塑料与铝型材的铣削加工场景。

五、选购指南

  • 按加工材料确定刀片材料等级:人造板磨蚀性强宜选金刚石涂层或高耐磨牌号,实木可用常规硬质合金。
  • 按设备主轴转速核对刀具允许转速,超速使用是刀具破裂事故的主要来源,不可仅凭经验放宽。
  • 齿形与齿数需与工序匹配:精加工与薄板宜选齿数多的型号,厚料与快速排屑宜选齿数少的型号。
  • 可换刀片刀体应确认刀片重复定位精度,换片后切口质量波动大说明定位结构精度不足。
  • 建立刀具使用台账,按累计加工米数而非仅按日历时间确定修磨与更换节点。

六、常见问题

问:板材切口出现崩边,是什么原因?答:先检查刃口是否钝化或齿尖有微崩,再核对主轴跳动与进给速度是否匹配。贴面板崩边多与齿形及切削速度有关,可改用带划切齿的锯片或用更高切削速度改善。

问:刀具修磨后切削效果变差怎么办?答:修磨会改变齿形参数与外径,若修磨设备精度不足或未按原齿形刃磨,会影响动平衡与前角。应在具备原厂参数能力的网点修磨,并复核累计修磨后的外径是否仍在设备可用范围内。

七、资料与技术支持

蓝帜(Leitz)为各系列提供齿形尺寸图、允许转速表与按板种划分的切削数据。选型阶段建议先明确加工材料、型面要求与设备主轴参数三项条件,再对照系列手册确认刀体与刀片组合;使用与修磨环节的技术资料,可结合设备说明书与该品牌切削数据手册交叉核对,并在试切阶段对比切口质量与刀具磨损速率。

技术咨询与资料索取