欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
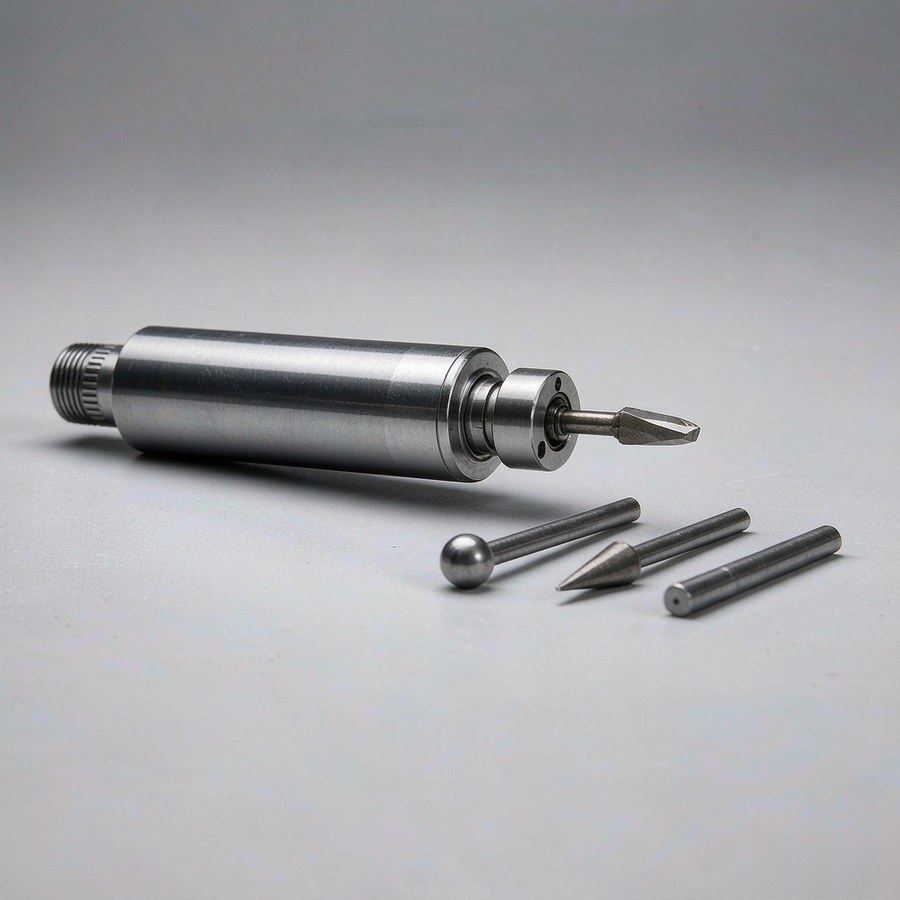
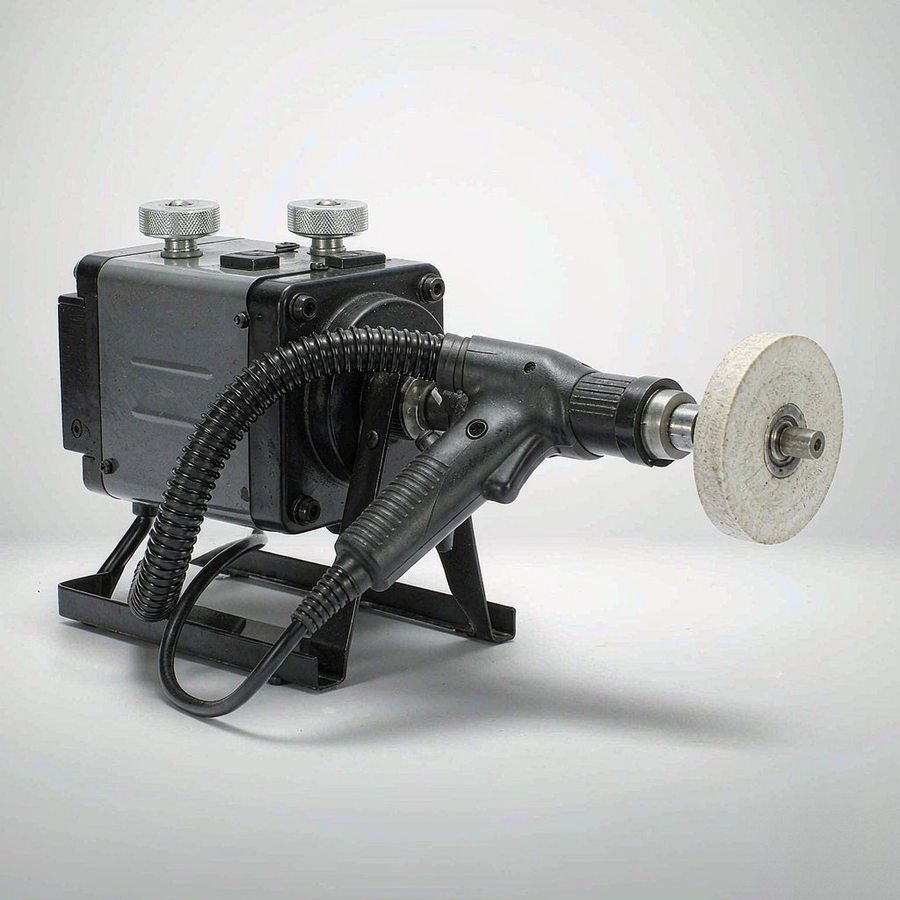
舒能(Suhner)角磨主轴与磨头配件用于精密磨削、去毛刺与倒角加工,含高速磨削主轴、角磨头与硬质合金磨头等。本文介绍主轴跳动与表面质量的关系、转速与线速度的匹配原则、磨头粒度与结合剂的选择方法,并给出动平衡校正、夹头维护与主轴轴承更换的实操要点。
舒能(Suhner)角磨主轴与磨头配件用于金属件的精密磨削、去毛刺与倒角加工,由高速磨削主轴、角磨头、硬质合金磨头与各类磨削附件组成。磨削加工的本质是大量微小磨粒的切削,磨粒以极高线速度划过工件表面并切下微小切屑。磨削质量由三个变量共同决定:主轴的回转精度决定表面粗糙度下限,转速与磨具直径决定线速度,磨粒粒度与结合剂决定切削能力与自锐性。三者不匹配时,往往表现为表面烧伤或磨具异常消耗。
问:主轴跳动大对加工质量有什么影响?答:主轴跳动会让磨粒的切削深度周期性变化,在工件表面留下规则波纹,表面粗糙度变差;跳动还会使磨具局部受力集中,加速磨粒脱落与磨具磨损,同时引起振动与噪声。处理时应先测夹头处跳动,区分是夹头磨损还是主轴轴承损坏,前者更换夹头,后者需更换轴承。
问:磨削转速应该怎么确定?答:转速不是越高越好,判断依据是磨具允许的线速度。线速度等于转速与磨具直径的乘积,同一转速下直径越大线速度越高。转速过低时切削效率低、表面易出现挤压与烧伤;过高则超出磨具强度,存在破裂风险。选型时按磨具标注的允许线速度反推主轴转速上限。
问:磨头粒度与结合剂应该怎么选?答:粒度决定表面粗糙度与切削效率:粗粒度磨削效率高、表面粗糙,适合粗磨与去毛刺;细粒度表面光洁,适合精磨与抛光。结合剂决定磨具的自锐性:树脂结合剂弹性好、自锐快,适合精磨与抛光;陶瓷结合剂耐磨、保形性好,适合成形磨削与粗磨。
磨削加工的精度取决于主轴精度、磨具选择与工艺参数三者的匹配:主轴跳动决定表面粗糙度下限,线速度决定切削效率与安全性,磨粒与结合剂决定适用工件。舒能角磨主轴与磨头配件以高速主轴、角磨头与硬质合金磨头覆盖精密磨削与去毛刺工序。摩比工品提供舒能磨削主轴、角磨头、硬质合金磨头与磨削附件的询价与选型对接,可按工件材质与工序要求给出配置建议;如需核算线速度与排查主轴振动问题,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102