欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
兄弟(Brother)是涉及机械工具与精密加工刀具的品牌,其螺纹加工与孔加工刀具用于金属件的成孔、攻丝与螺纹修整工序。
兄弟的定位是把成孔与攻丝需求转换为可核对的刀具规格、槽型与切削参数。丝锥是孔加工与螺纹成形的基础刀具之一:它不改变机床结构,但决定螺纹牙型精度、孔壁质量与攻丝工序的稳定性。兄弟强调按材料硬度、底孔尺寸与排屑条件反推刀具槽型、刃口处理与转速进给,而不是只按螺纹规格选型。
兄弟长期从事机械工具与加工刀具的制造,螺纹加工与孔加工刀具是其面向金属加工的方向之一。品牌在高速钢材料热处理、刃口磨削与螺纹牙型检测方面积累较多工程经验。技术资料中通常给出螺纹规格、底孔直径、槽型形式、刃口处理方式与推荐切削参数。
兄弟刀具产品的技术特点体现在底孔尺寸、槽型与刃口几何的配合上。螺纹底孔决定牙型填充量:底孔偏小使切削扭矩上升、丝锥易崩刃;底孔偏大使牙型不完整,通止规检验容易不合格。槽型决定排屑路径:直槽适合通孔与短屑材料,切屑沿轴向排出;螺旋槽把切屑沿螺旋方向带出,适合盲孔与较深的螺孔。刃口几何影响扭矩传递:前角偏大时切削轻快但刃口强度下降,倒锥过小会加剧回程摩擦,退刀时螺纹表面容易被刮伤。手动工具的刃口与扭矩传递同样关键:铰手与扳手的力臂不足时操作力矩分布不均,丝锥容易偏载。夹持刚性决定螺纹轴线:夹头径向跳动偏大时丝锥切入偏斜,螺纹轴线与孔轴线不重合。
问:攻丝过程中丝锥折断,原因有哪些?
答:先看底孔尺寸。底孔偏小时切削扭矩明显上升,丝锥在扭矩极限附近工作容易折断。其次是排屑不畅,切屑在槽内堆积形成二次切削。还应核对主轴偏斜与夹持跳动,以及是否在盲孔底部强行攻到底。
问:螺纹通止规检验不合格,如何排查?
答:多为牙型不完整或中径偏差。底孔偏大时牙顶填充不足,通规能过而止规也能过。丝锥磨损后牙型变钝,中径逐渐缩小。其次是主轴偏斜使螺纹轴线倾斜,量规旋入受阻。可先测底孔直径,再查丝锥磨损与装夹同轴度。
问:盲孔攻丝时切屑排不出,应如何处理?
答:盲孔宜用螺旋槽丝锥,让切屑沿螺旋方向退回。其次是采用间歇进给,每攻入一段退出一次断屑。润滑不足会加剧切屑粘附,粘性材料宜用极压润滑并适当降低转速。孔深不足时应先加深底孔,避免丝锥端部顶死。
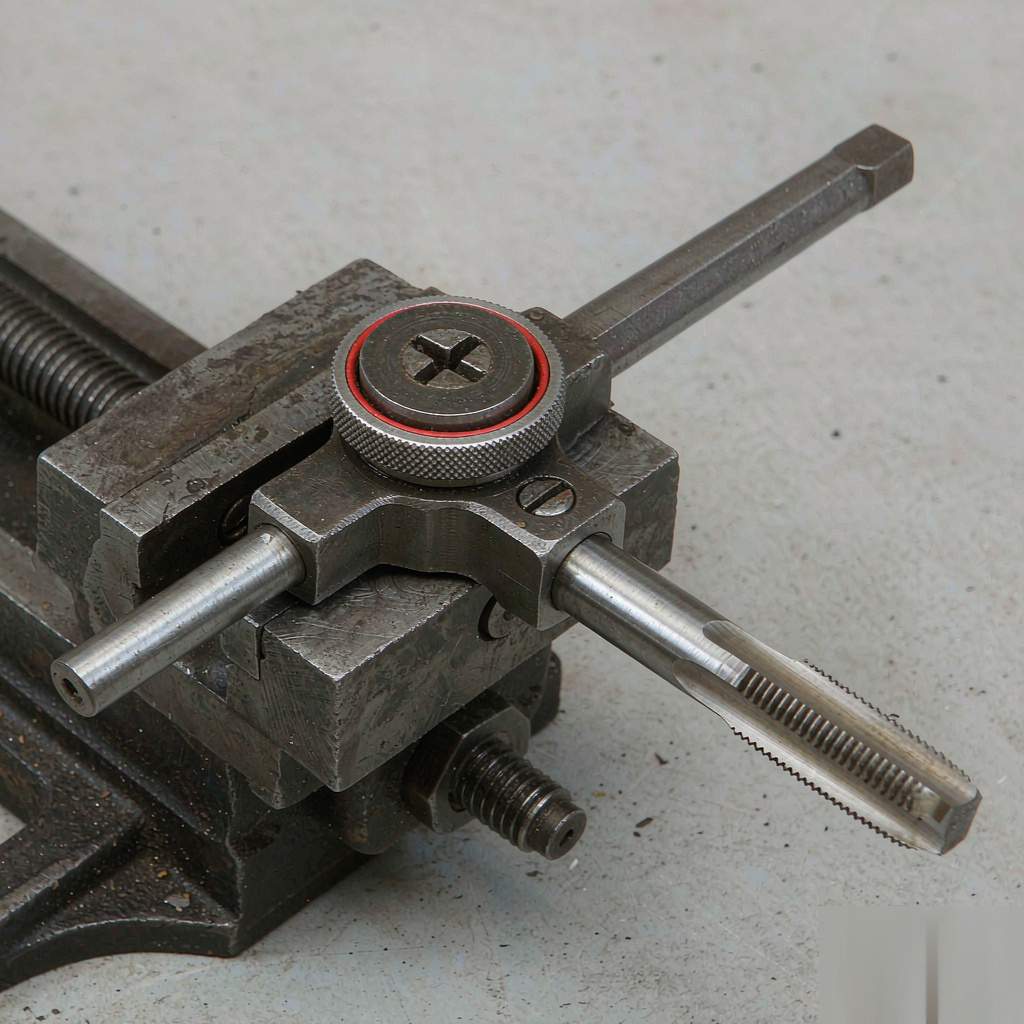
问:手动攻丝螺纹偏斜,怎样控制?
答:常见原因是起攻垂直度没有控制好。起攻时应轻压并随时反向校正,前几圈牙型未完全切入时最容易偏斜。铰手力臂过短会放大偏载,宜选用与丝锥规格匹配的铰手。孔口有倒角时导向更稳定,可先用锪钻修整孔口。
兄弟螺纹与孔加工刀具的技术价值在于把成孔与攻丝需求转换为可核对的底孔尺寸、槽型与刃口几何,其效果取决于底孔核算、排屑控制与夹持刚性三者的配合。加工前宜先确认螺纹规格与材料硬度,再核算底孔直径,随后按通孔或盲孔选定槽型,最后按主轴形式确定夹持与转速进给。后续可进一步查阅兄弟关于底孔尺寸、槽型排屑与螺纹检验的技术资料。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102