欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
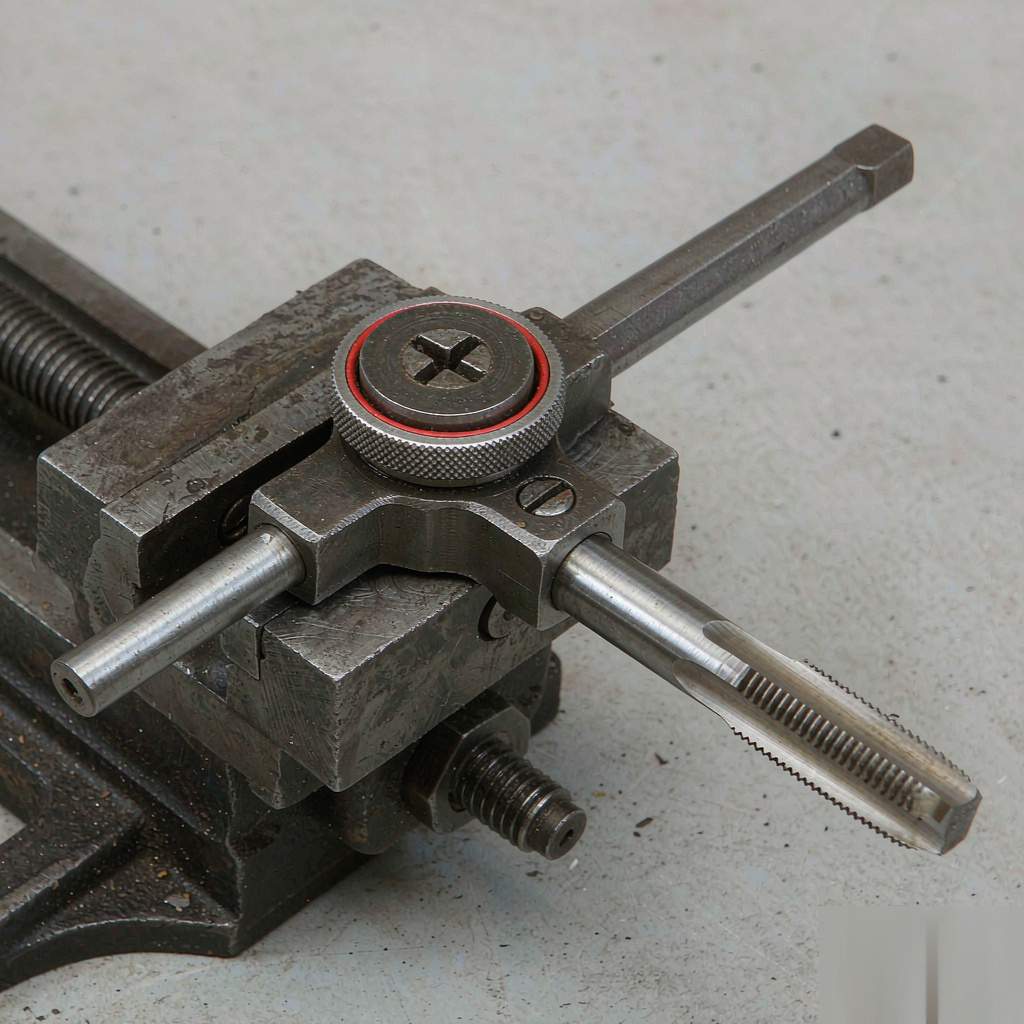
围绕兄弟(Brother)手动工具的夹持结构与工装配置,说明夹爪、卡盘与快换夹头在传递扭矩与保持同轴度上的差别,分析夹持力过大造成工件变形、夹持面磨损导致重复定位精度下降的成因,给出按工件材质、壁厚与换型频次确定夹持方式与定位基准的要点,并说明夹具刚性与工装校准口径,附常见问题与技术资料方向。
夹持结构决定工件在受力时是否还在原位。夹持力不足会在切削或拧紧时打滑,过大又会让薄壁件弹性变形;定位基准选错,重复装夹的分散度就会放大到成品尺寸上。夹持方式、定位基准与夹具刚性需一起考虑。
兄弟(Brother)的手动工具夹持结构与工装配置围绕夹持方式与定位控制展开,涵盖夹爪与卡盘的夹紧形式、快换夹头接口规格、台钳与压板的固定方式、定位基准与限位结构、夹具刚性与工装校准,以及换型复位流程。手动工具通过夹持结构把操作力传到工件上,夹持面与定位面共同决定位置能否被重复还原。
夹持结构在受力传递与位置保持方面有以下技术特征。
夹持结构涉及的可量化指标通常以典型规格形式表述,供选型与工装设计时参考。
夹持方式的侧重随作业类型不同而变化。
围绕夹持结构确定时,可参考以下要点。
问:夹紧后工件尺寸出现规律性偏差,是什么原因?
答:多为夹持力过大造成弹性变形,加工或装配完成后工件回弹,尺寸随之偏移。可降低夹持力或改用面接触夹爪分散压力。若偏差随装夹位置变化,则需核对定位面是否有毛刺与磨损高点。
问:重复装夹后位置分散,如何改善?
答:先检查定位面是否清洁、有无磕碰高点,定位面与夹紧面应分工明确。其次核对快换接口的复位结构是否磨损,磨损间隙会直接放大到定位误差中。夹具定期校准并记录基准值,可及早发现精度衰减。
问:快换夹头在传递扭矩时打滑,应如何处理?
答:先确认夹头规格与工具柄部是否匹配,配合尺寸偏差会造成接触面积不足。其次检查夹爪表面是否因长期使用而磨光,磨光后摩擦系数下降。若扭矩接近上限,应改用更大规格或带防转结构的接口。
兄弟(Brother)在夹持结构与工装配置方面积累了定位控制与换型复位的经验,可提供夹持方式选择、夹具刚性评估与工装校准方向的技术资料。涉及夹持力设定与定位基准转换时,建议对照产品技术资料逐项确认,并将夹具编号与校准记录纳入设备档案。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102