欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
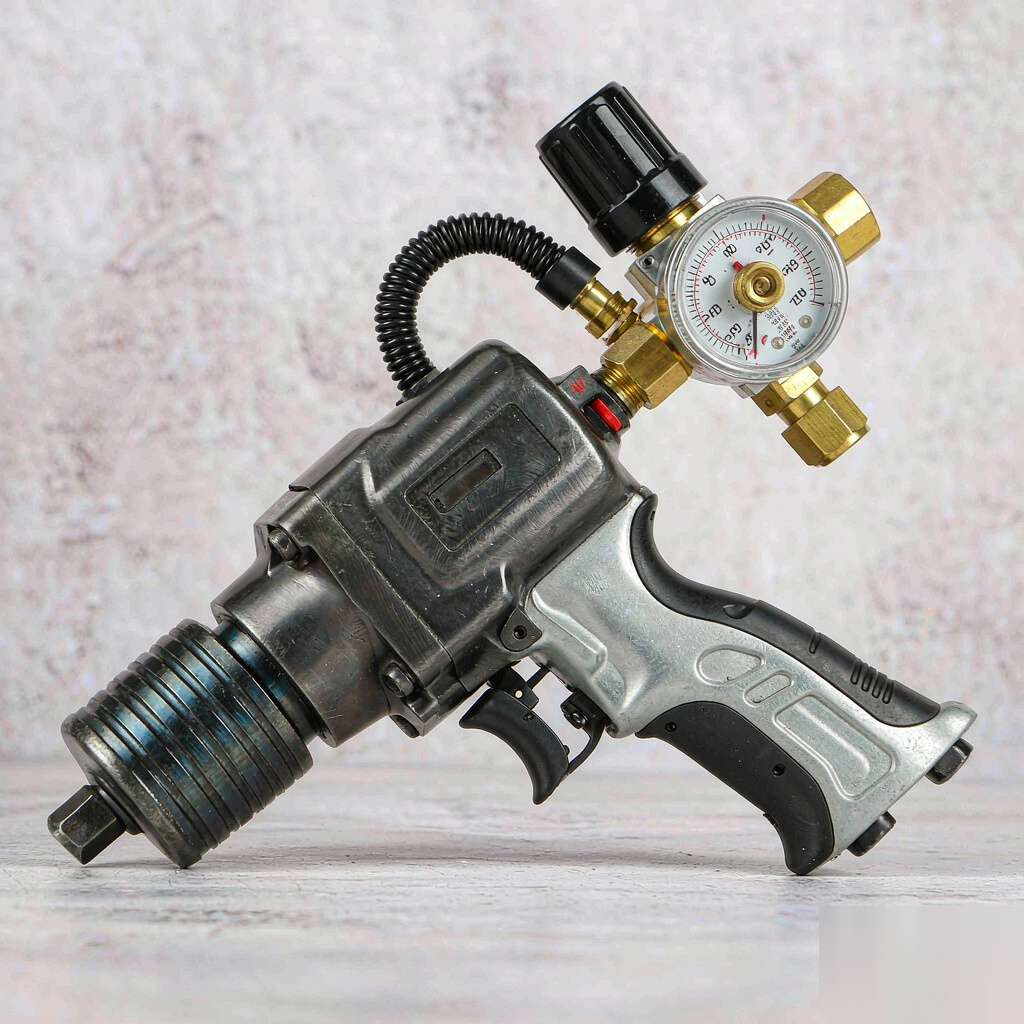
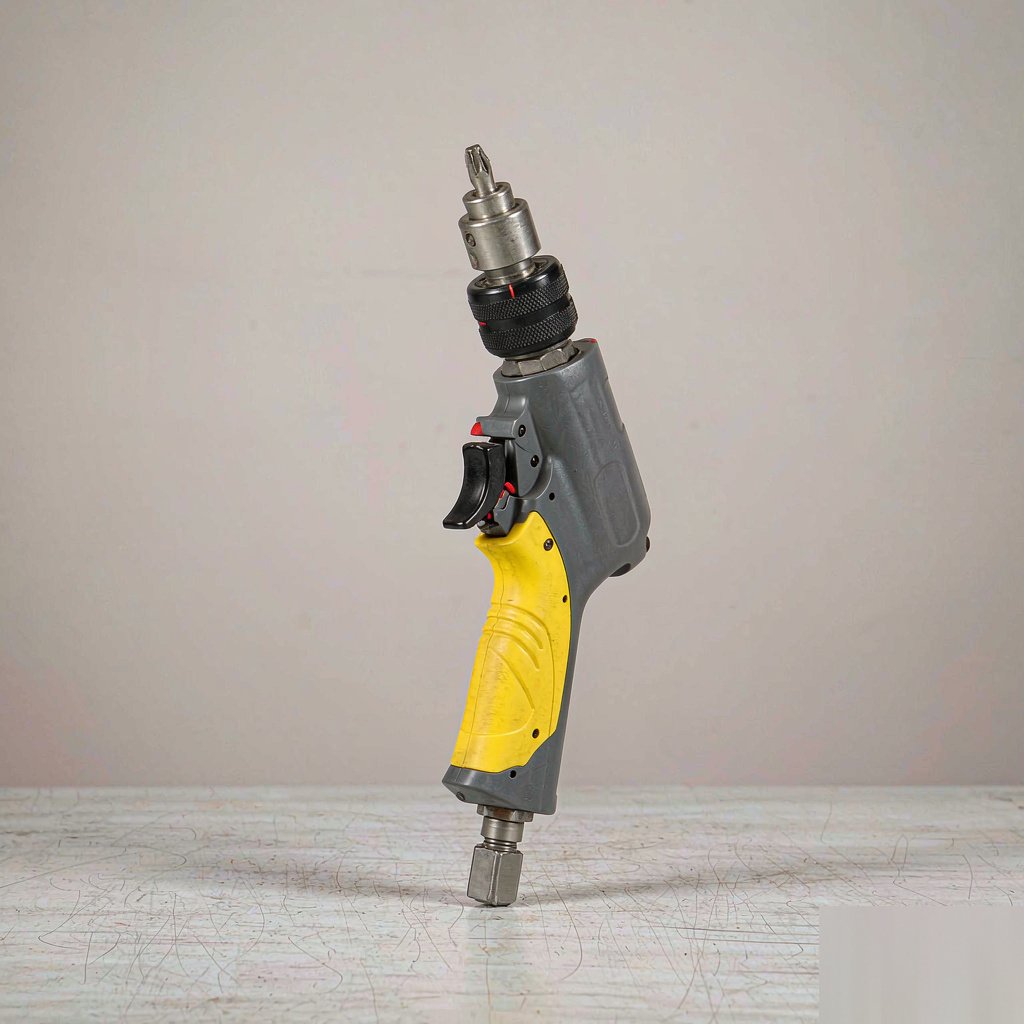
芝加哥气动(Chicago Pneumatic)是工业气动工具品牌,产品覆盖气动螺丝刀、冲击扳手、气动打磨机与气钻,用于装配紧固、设备维修与表面处理环节的气动驱动作业。
芝加哥气动的定位是气动动力工具与气源配套件的提供者,产品围绕『扭矩输出、气源品质、反作用承受』三条主线组织。气动工具是以压缩空气为动力源的装配与加工基础工具之一:它不改变工件的装配关系,但决定螺纹紧固的一致性、表面处理的质量与作业节拍。芝加哥气动强调按紧固扭矩、螺纹规格与气源条件反推工具规格、驱动方头与气路配置,而不是只按螺栓直径选型。
芝加哥气动长期从事气动工具与压缩空气配套技术,从气动螺丝刀与冲击扳手起步,逐步扩展到气动打磨机、气钻、铆接工具与扭矩标定辅件。品牌在气马达叶片结构、冲击机构与打击件热处理、壳体减振与人机握持方面积累较多工程经验。技术资料中通常给出额定扭矩区间、空载转速、耗气量、工作气压与驱动方头尺寸。
芝加哥气动产品的技术特点体现在气马达输出与气源条件的配合上。扭矩输出由气压、叶片排量与减速比共同决定:气压偏低时输出扭矩按比例下降,标称扭矩通常在额定气压下测得,管路压降会直接削弱紧固能力。冲击扳手的打击能量与连接刚度相关:硬连接场合打击次数少即可到位,软连接需要更长打击时间,扭矩离散度也随之增大。离合式螺丝刀通过机械离合断开传动,扭矩重复精度高,适合小螺纹与易损件装配;直驱式依赖操作者手感,精度较低。耗气量与气源能力必须匹配:工具连续工作时耗气量接近空载值,气源不足会造成转速波动与扭矩衰减。气源品质影响寿命:水分与颗粒会冲刷气马达叶片,缺油时叶片与定子干摩擦迅速磨损。反作用扭矩需由支撑臂或双手握持吸收,扭矩偏大而支撑不足时工件与手腕都会承受冲击。
问:气动冲击扳手拧紧扭矩不稳定,原因有哪些?
答:先看气源。管路压降使工作气压低于额定值,打击能量不足且波动明显。其次是连接刚度差异,软连接下扭矩随打击时间变化,单靠时间控制离散度大。还应核对套筒与螺栓头部的配合间隙,间隙过大时冲击能量被吸收。
问:气动工具用一段时间后转速下降、无力,如何排查?
答:多为气马达叶片磨损或进气堵塞。缺油运行使叶片与定子干摩擦,叶片端部磨圆后密封变差、排量下降。进气滤网与快换接头内的污物也会限制流量。应拆检叶片与定子,恢复油雾润滑并更换堵塞的滤件。
问:打磨机振动明显、工件表面出现规律纹路,是什么原因?
答:常见原因是砂轮或磨盘不平衡、安装面有异物,或轴承磨损造成主轴径向跳动。振动会通过纹路直接复映到工件表面。应重新校正磨具动平衡、清理安装法兰,并检查主轴轴承间隙。
芝加哥气动产品的技术价值在于把紧固与表面处理需求转换为可核对的扭矩量级、气源条件与握持方式,其效果取决于气压稳定、气源洁净与反作用吸收三者的配合。工艺准备阶段宜先确认螺纹规格与目标扭矩,再选定工具量级与驱动方头,随后核算耗气量与管路压降,最后按校验周期复核实际扭矩。后续可进一步查阅芝加哥气动关于扭矩标定、耗气量与气源处理的技术资料。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102