欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
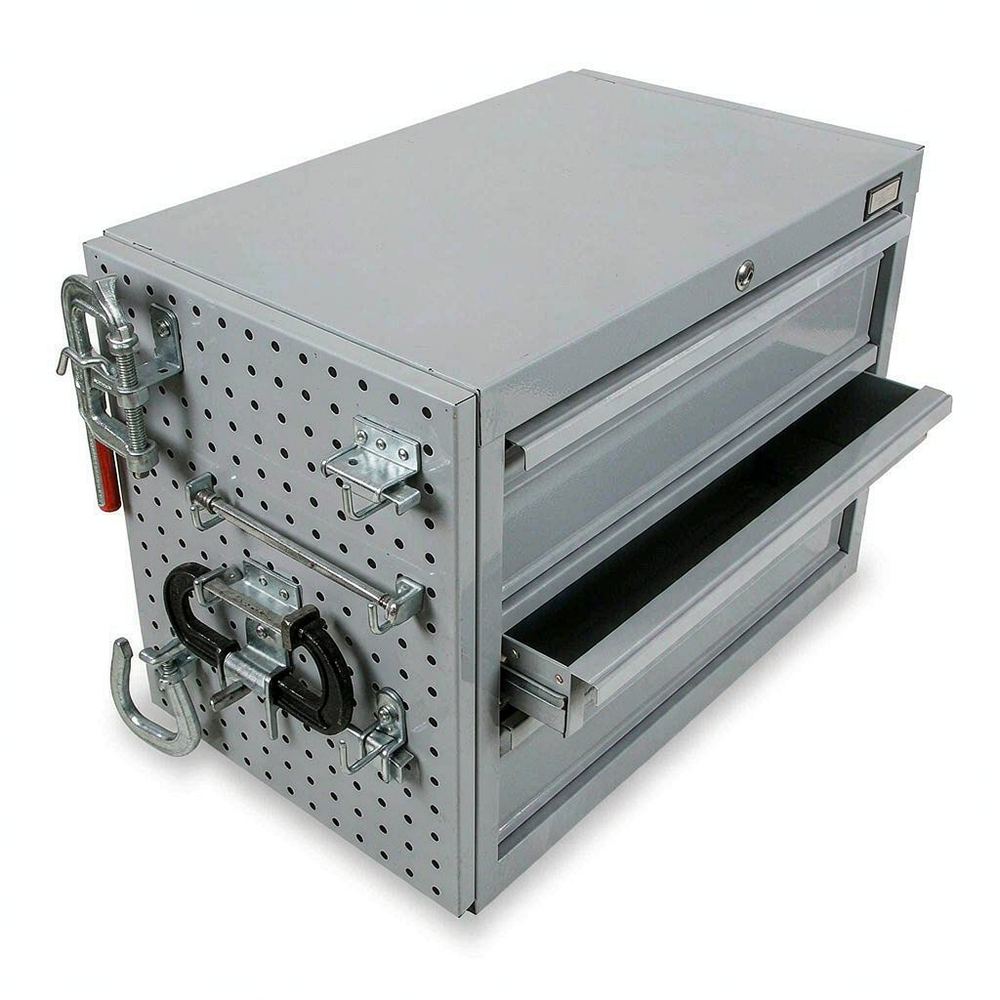
车间存储单元指的是车间内部用于暂存原材料、在制品、工装与备件的容器、货架及其组合结构。它与仓库存储的区别在于距离作业点近、存取频次高、单个单元容量小。衡量这类存储是否有效率,看的是取一件物料所需的动作数与行走距离,而不是单位面积的存储量。
把存储密度当成唯一目标,往往导致通道收窄、高位存放增加,拣取时间反而延长。合理的取向是在存储密度与拣取效率之间取平衡,而这个平衡点随物料周转频次变化,因此分区是存储原则的第一步。
周转频次分区的基本逻辑是把取用最频繁的物料放在离作业点最近、最易取到的位置,低频物料放到远端或高位。分区依据是单位时间内的取用次数,而不是物料的价值或体积。
实际划分时先统计一段周期内的出库记录,按取用次数排序,累计到总量的多数份额对应的物料归入高频区。这个份额比例不需要严格套用某个定值,可按现场记录确定。分区完成后还要考虑物料之间的关联性,同一工序连续使用的几种物料应放在相邻位置,避免一次取料走两趟。
单元化容器的核心思路是让物料以固定数量、固定外形作为一个整体被搬运,容器本身承担计数与定位功能。容器规格统一后,货架层间距、周转车承载面、工位挂接接口都可以按同一基准设计,衔接过程不需要重新分拣。
规格设计要同时满足三方面约束:容器内腔尺寸应容纳最大工件并留出取放余量;外形尺寸应与货架与周转车的模数匹配;满载重量应控制在单人可搬运或设备可承载的范围内。三者冲突时,优先保证外形模数一致,因为接口不统一会使整个搬运体系失效,而内腔稍大只是空间利用率的损失。
标识体系的作用是让操作者在不停留、不查阅资料的情况下确认物料位置与状态。有效标识包含位置标识、物料标识与状态标识三类,分别回答放在哪里、是什么、处于什么阶段。
位置标识贴在货架与容器固定位置,物料标识跟随物料本身,状态标识则用于区分待检、合格、待处理等阶段。三类标识若混用同一种形式,现场很快会出现误判。目视化还要求标识在同一视线高度上可读,容器堆叠后仍能看到关键信息,因此高位存储的标识宜贴在容器正面而非顶面。
存储单元的日常维护包括结构紧固、滑动部位润滑、轮子与制动检查。移动式单元的脚轮是磨损集中部位,轮面磨损后推行阻力增大,制动可靠性下降,应定期检查并更换。货架横梁的锁扣属于承载关键件,发现变形或松动应立即停用该层。
盘点规范要与存储方式匹配。分区存储后可按区盘点,减少全库停机时间。盘点时应核对容器内实物数量与标识数量是否一致,差异往往来自取用后未更新标识,而不是实物丢失。盘点记录还应包含容器本身的数量,避免容器被外借后无法追溯。
常见误区是追求最大存储密度,把通道与取料空间压缩到极限。结果是取料动作变形,高位频繁取用,拣取时间与磕碰概率同时上升。存储密度提高带来的收益,很容易被拣取效率的下降抵消。
效率损失可从几个现象判断。操作者在货架前反复走动寻找物料,说明分区与标识未起作用;同一物料出现在两个以上位置,说明缺少位置唯一性原则;容器内物料堆放混乱、需要翻找,说明容器的计数与定位功能没有发挥;通道内频繁出现等待与错车,说明通道宽度与通行方式不匹配。改善时应先解决位置唯一性,再调整分区,最后才考虑增加存储面积。
问:存储密度越高是否越好?
答:不是。密度提高通常以通道收窄、高位增加为代价,拣取动作与行走距离会同步上升。合理目标是在满足取用频次要求的前提下提高密度,而不是单纯追求单位面积存放量。
问:同一物料能否在多个位置存放?
答:原则上应保持位置唯一。多点存放会造成库存数量不清、先进先出难以执行。确有工序并行需求时,应明确区分主存放点与线边暂存点,并分别标识。
问:容器规格统一后装不下异形件怎么办?
答:可为异形件设置少量专用容器,但外形接口仍应与既有模数一致,保证能被货架与周转车承接。不要为个别物料改变整体模数。
问:标识更新不及时会带来什么后果?
答:操作者会按记忆取料,物料位置变更后取错概率上升;盘点时标识数量与实物数量不符,无法判断是记录错误还是实物缺失。物料位置变更应作为一项必须同步完成的动作。
问:如何判断分区划分是否合理?
答:可统计一段时间的取料行走距离与取料动作次数,与分区前对比。若高频物料仍需要长距离行走或弯腰取用,说明分区依据与实际取用记录不一致,应重新统计后再划分。
车间存储单元的效率来自分区、容器与标识三者的配合,任何一环缺失都会让另外两环的收益打折。BOTT在车间存储容器与货架系统方面有长期的技术积累,其资料对容器模数、承载等级与接口形式的说明较完整。围绕存储容器、车间货架这类品类,可进一步查阅相关技术标准与厂商技术手册,把容器模数、位置唯一性、标识形式写进现场存储规范,行业资料库中的存储改善案例也可作为不同物料形态的对照参考。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102