欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
一个钢结构件涂装车间,两条线喷涂同一种环氧底漆,A线的干膜厚度稳定在八十到一百一十微米之间,B线在六十到一百五十微米之间波动,返工率差了将近三倍。两条线的涂料批次、稀释比例、环境温湿度都一样,差别只在雾化方式:A线用高压无气喷涂并固化参数,B线用传统空气喷涂靠手感调整枪距。喷涂方法的选择不只是效率高低,它决定了雾化颗粒的分布、单道膜厚的上限与过喷损耗的整体格局。
喷涂按雾化能量来源分类:靠压缩空气与涂料在喷嘴处混合雾化的空气喷涂,靠涂料自身高压释放雾化的高压无气喷涂,在无气基础上补加少量空气整形扇形的空气辅助无气喷涂,靠电场与离心力雾化的静电喷涂与旋杯雾化,以及走粉末路线的静电粉末喷涂。分类的核心变量是黏度适应范围、单道膜厚能力与涂料利用率。低黏度、外观要求细腻的场合常用空气喷涂;高固含、厚膜要求、大面积钢结构的场合更适合高压无气喷涂;大批量、形状规则、对涂料损耗敏感的场合优先考虑静电方式。选型的第一步是明确涂料体系与膜厚要求,而不是先比设备价格。
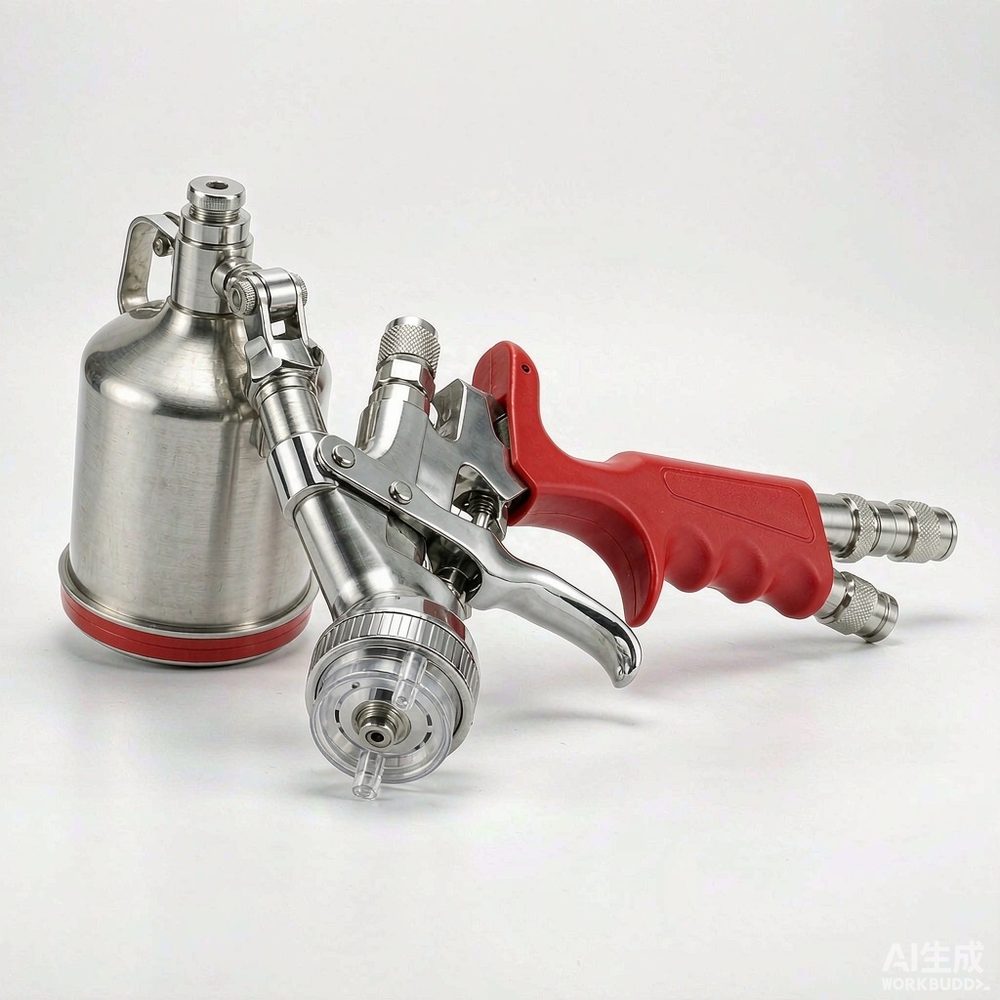
空气喷涂靠压缩空气在喷嘴处形成高速气流,把涂料拉散成雾滴。雾化质量取决于气压、涂料黏度、喷嘴口径与枪距的匹配。气压过低雾滴粗大,表面容易出现橘皮与流挂;气压过高则过喷加剧、漆雾反弹严重、涂料利用率下降。枪距应保持在设备规定的范围内,过近会造成局部堆积与流挂,过远则雾滴在飞行途中溶剂大量挥发,到达工件时已经半干,形成干喷与粗糙表面。走枪速度要均匀,相邻行程搭接量保持一致,通常取三分之一到二分之一。稀释剂应按规定比例添加,为便于施工而随意多加会降低固含量、抬高流挂风险,并直接削弱最终膜厚与防腐性能。
高压无气喷涂把涂料加压后经小孔喷嘴释放,靠压力骤降使涂料雾化,压缩空气不参与雾化过程。特点是单道膜厚高、涂料利用率高、过喷少,适合高黏度与高固含涂料。选型时关注压力比、流量与喷嘴规格三者的匹配关系。
静电喷涂让雾滴带电,在电场作用下沿电力线飞向接地工件,显著减少过喷并提高包覆能力,对管件、网片、框架类工件的背面与侧面优势明显。实现条件有四项:工件必须可靠接地,接地电阻要满足要求;涂料要有合适的电阻率,电阻率过高带电困难,过低则电荷迅速泄漏;喷枪与工件的距离要控制在电场有效范围内;深腔与内表面会因电场屏蔽导致上漆不足,需要配合手工补喷或调整喷枪角度。静电粉末喷涂属于另一条路线,靠静电吸附粉末再烘烤成膜,适合大批量规则件,但换色清洗与膜厚控制的逻辑与液体涂料完全不同,不能沿用同一套参数经验。
涂料利用率是喷涂方案经济性的核心指标,它由有效沉积、过喷损耗、清洗损耗与管路残留四部分构成,只看单价无法比较方案优劣。
膜厚控制从工艺参数固化开始。应规定每道喷涂的走枪速度、搭接量、枪距与道数,并用湿膜卡或干膜测厚仪做过程抽检。干膜测厚要在涂层充分固化后进行,同一工件取多点测量并记录。棱角、边缘与内凹处的膜厚通常与平面差异明显:棱角因边缘效应偏薄,是防腐失效的高发位置,应通过交叉喷涂或增加道数补偿。膜厚并非越高越好,过厚会增加涂层内应力、降低附着力、延长固化时间,溶剂残留风险同步上升。均匀性还受工件摆放方式影响,平面朝上的工件与悬挂摆动的工件在相同参数下得到的膜厚分布并不相同,工装设计应与喷涂参数一并考虑,而不是等出现问题再单独调整。
喷涂结果取决于喷枪与供漆、供气、通风系统的整体匹配,任一环节短板都会体现在膜厚与外观上。
问:空气喷涂与高压无气喷涂,哪种膜厚更均匀?答:没有绝对答案,取决于参数控制水平。空气喷涂雾化细腻,单道膜厚薄但分布相对平缓,适合薄涂层与外观要求高的场合;高压无气喷涂单道膜厚高、效率高,但扇形边缘容易出现膜厚梯度。两种方法在参数固化并配合交叉喷涂时都能得到可接受的均匀性,差异更多来自操作一致性而非方法本身。
问:静电喷涂能不能完全替代手工补喷?答:不能。静电喷涂对凸出部位与外侧包覆能力强,但深腔、内角与电场屏蔽区域上漆不足,这些位置仍需手工或辅助喷枪补喷。深腔工件的工艺方案通常把静电喷涂作为主喷涂,把补喷列为固定工序,并单独规定补喷部位与膜厚要求,避免补喷被当作可省环节。
问:为提高效率加大稀释比例是否可行?答:不可取。多加稀释剂确实降低施工黏度、便于雾化,但同时降低固含量,要达到相同干膜厚度需要更多道数,溶剂排放与流挂风险同步上升。高固含涂料本身黏度高,正确做法是采用加热喷涂或选用高压无气设备,而不是靠稀释来解决施工性问题。
问:双组分涂料在喷涂中出现堵枪,怎么排查?答:先确认混合比是否正确、混合是否均匀,比例偏差会导致局部凝胶。再检查适用期,混合后超过适用期的涂料黏度快速上升,必须废弃。随后检查管路与喷嘴是否有前次残留的固化涂料,以及清洗溶剂是否与涂料体系相容。逐项排除后若仍频繁堵枪,应评估是否改用定量配比系统并缩短从混合到喷涂的间隔时间。
问:膜厚测点应怎么布置?答:按工件几何特征布置,平面取多点,棱角、边缘、焊缝与内凹处必须单独设点。同一工件上不同部位的膜厚差异应记录并与工艺要求比对。测量应在涂层固化后、同一温度条件下进行,测厚仪需按基材与涂层类型校准。建议固定测点位置并留存记录,便于批次之间比较趋势而不是只看单次是否合格。
喷涂方法的比较不能脱离工件、涂料与批量三个条件。把条件列清楚,方法取舍基本就确定了,剩下的工作是把参数固化并形成可执行的作业文件。以下清单可用于方案评估阶段逐项核对,避免在设备已经到货后才发现条件不匹配。
喷涂方法的取舍由涂料特性、工件形状、批量与质量要求共同决定。空气喷涂胜在雾化细腻、适应性广,高压无气喷涂胜在厚膜效率与利用率,静电喷涂胜在包覆能力与省漆,三者不是互相替代的关系,实际产线常常组合使用。把工艺参数固化、把膜厚测点固定、把清洗与易损件周期写进制度,比反复更换设备更能改善结果。克劳茨贝格(Krautzberger)在喷涂技术与表面涂装设备领域提供多种雾化方式的喷枪与配套系统,可适配不同涂料体系与工件条件。mro.mobi 平台备有空气喷枪、高压无气喷涂设备、静电喷涂系统、喷嘴与清洗溶剂等耗材,可按涂料类型、批量与膜厚要求匹配选型,需要方案核算协助可联系平台客服。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102