欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
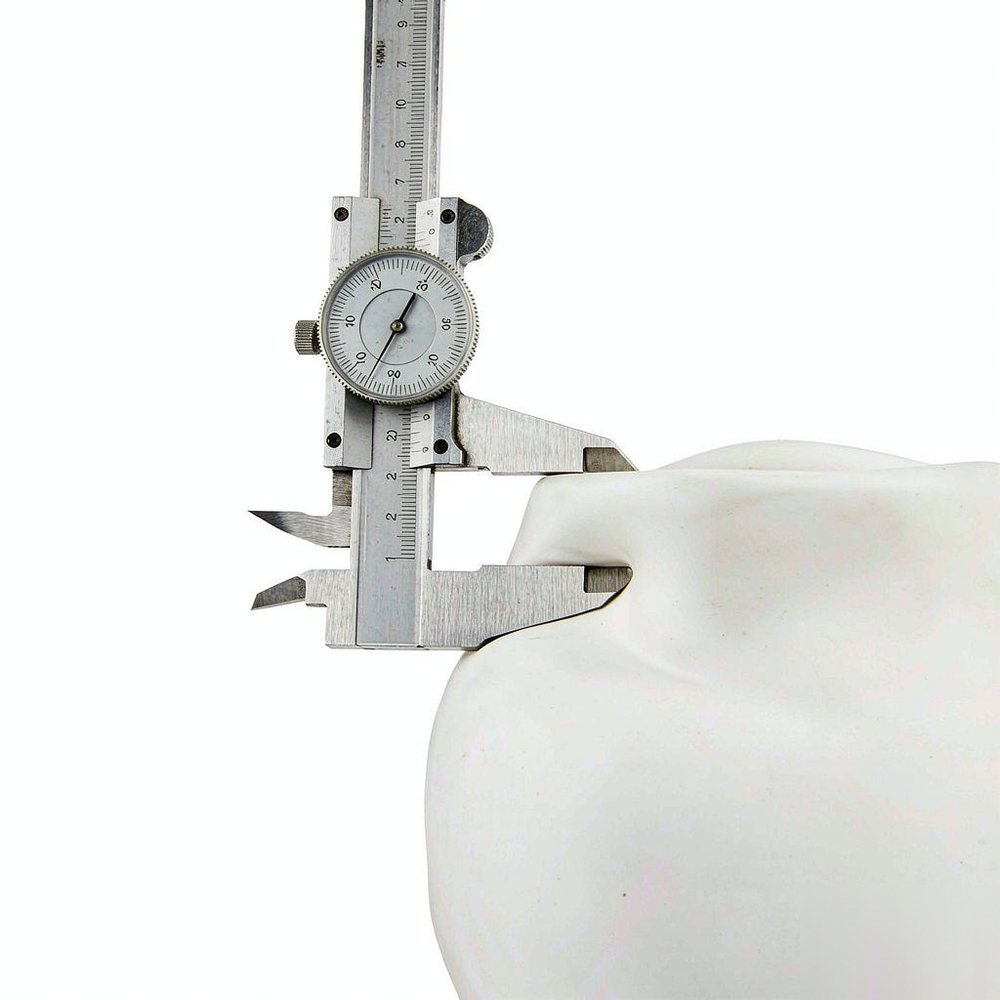
围绕英示(INSIZE)量具测量面磨损与零位偏移的判定,说明量爪刃口磨圆与测砧凹坑如何改变接触位置并影响示值,分析零位偏移与线性误差在量块核查中的区分方法,给出清洁、合拢力与操作因素的排除顺序,并说明研磨修复的风险与送检口径,附常见问题与技术资料方向。
量具的读数漂移有时并非示值机构的问题,而是测量面本身已经磨损。卡尺量爪的刃口磨圆、千分尺测砧出现凹坑、深度尺基面划伤,都会让测量面与工件的接触位置发生改变,进而表现为零位偏移与重复性变差。
英示(INSIZE)的量具涵盖卡尺、千分尺、深度尺、百分表与高度尺等类别,测量面是量具与工件直接接触的部位,其平面度、平行度与刃口锋利度决定测量基准的准确性。测量面磨损属于渐进性失效,与使用频次、被测件硬度与清洁状况相关。诊断围绕零位、重复性、测量面外观与示值误差四个方面展开。
量具在测量面构造与使用维护方面体现出以下技术特征。
涉及的可量化指标通常以典型规格形式表述,供选型时参考。
不同检测环节对量具精度与耐用性的侧重不同。
围绕测量面形式与使用条件确定时,可参考以下要点。
问:卡尺合拢后零位不在零,是测量面磨损吗?
答:先排除清洁与操作因素。测量面有油污或切屑、合拢力不一致都会造成零位偏移。清洁后多次合拢仍出现固定偏移,且偏移量随使用时间增大,才更可能是刃口磨损。可用量块核查不同尺寸点的示值误差,判断是零位偏移还是线性误差。
问:千分尺测砧出现凹坑会影响测量吗?
答:会。凹坑使接触面积减小,测量力作用下的局部变形与工件定位都受影响,薄壁件与软材料尤为明显。凹坑通常由测量带硬质颗粒的表面或长期测同一小尺寸造成,应送检研磨或更换测砧。
问:测量面磨损可以自行研磨修复吗?
答:不建议自行研磨。测量面的平面度与平行度要求远高于普通加工精度,手工研磨难以保证,容易造成更大偏差。宜按资料说明送计量机构处理,并重新出具校准结果。
问:日常如何延缓测量面磨损?
答:测量前清洁工件与测量面、避免测量带砂粒或氧化皮的表面、不在量具上施加冲击、使用后擦拭并涂防锈油、存放时避免测量面相互接触。这些措施比事后修复更有效。
英示(INSIZE)在量具制造与尺寸测量领域积累了测量面维护与示值核查方面的经验,可提供零位调整方法、校准周期建议与磨损判据方向的技术资料。涉及测量面修复、示值误差判定与量具选型匹配时,建议对照产品技术资料逐项确认,并将量具编号、校准证书与核查记录纳入计量台账。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102