欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
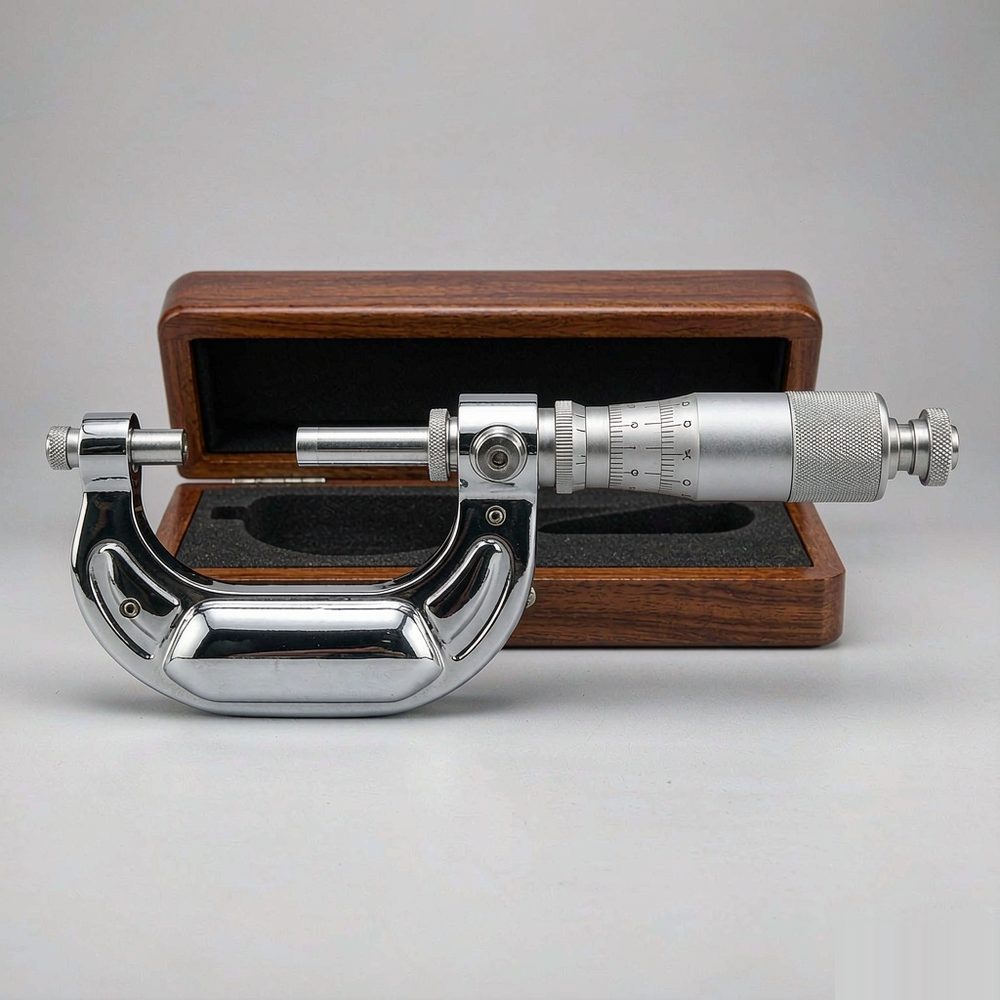
同一个轴径,两个人用同一把千分尺量出相差三四个微米,问题通常不在尺而在手法。千分尺的分辨力可达0.001毫米级,但分辨力只是显示能力,实际测量可信度取决于测力一致性、测量面状态与操作方式。同一零件读数分散,多数时候是这三件事里有一样没做对。
千分尺通过测微螺杆的精密螺纹放大位移,读出零点几微米量级的位移差。但弹性变形、温度、测量面状态都会引入比分辨力大一个量级的误差。两人测量同一工件差出数微米,常见原因不是量具精度不够,而是一个人用棘轮控制测力、另一个人直接拧微分筒压紧。理解这一点,使用与保养的全部要点就集中在控制测力与保护测量面上。
测砧与工件接触后,接触压力会使双方产生弹性变形,测力越大读数越小。千分尺因此配备棘轮或摩擦限力装置:正确操作是旋转棘轮直到打滑两三声再读数,而不是直接转微分筒用力压。这一细节对读数一致性的影响往往超过量具本身的精度等级。培训新员工时,让两人各测同一标准棒对比读数,测力习惯的差异立刻显现,比讲十遍原理都有效。
关键尺寸的测量建议记录核查结果,出现争议时可追溯当时量具状态。
测量前清洁测量面与工件表面,去掉切屑、油污与毛刺,一颗残留切屑就能让读数偏小若干微米。测量位置选垂直于轴线的截面,斜放会明显偏大;卡在孔内的台阶轴要选能探入的测量位置,避免强行凑近。圆柱件在不同截面与方向各测一次,顺带判断圆度与锥度。读数后可锁紧再移开视线,避免读数时视角偏移。禁止用千分尺去刮削、撬动或当卡规用,也禁止测量运动中的工件——这些动作损伤的不只是量具,还有测量习惯。
钢制工件与量具都有热膨胀,手温传导会让尺架受热变形,刚加工完的高温工件直接测量读数会偏小。应对方式有三个:握持时用隔热护板,减少手温传入;工件与量具温差不一致时,把工件放在测量台上等温后再测;精密测量在恒温条件下进行,温度记录随测量数据一并保存。车间常温下测普通公差尺寸,等温这一步不能省。
用完清洁测量面,涂薄层防锈油,松开锁紧装置让测量面留微小间隙再入盒——测量面长期闭合存放,潮湿环境容易锈蚀并影响平面度。存放避开刀具扳手等硬物,尺架受撞击会改变结构精度,搬运轻拿轻放。长期不用的定期取出检查,微动丝杆防卡滞。防锈油用量薄而匀即可,厚油膜会粘附灰尘,下次使用前反而难清理。
千分尺与卡尺不是替代关系:卡尺量程大、操作快,适合过程快速检查;千分尺分辨力高、测力稳定,适合精密外径与配合尺寸的最终判定。车间常见分工是卡尺巡检、千分尺裁决。内径、深度与螺纹测量应使用内径量表、深度尺与螺纹量规,不要用千分尺勉强替代,测量方式不匹配时精度再高也得不到可信结果。
千分尺属于应纳入计量管理的量具:日常零位核查、定期送检校准,证书与记录归档。台账记录每把尺的编号、量程、校准周期与最近结果,到期自动提醒或用表格条件格式标色,量具数量大的车间按量程段分区存放便于查找。测量面修复或调整后应重新校准确认。关键尺寸测量前的零位核查记录随检验记录保存,一旦客户对尺寸提出异议,这份记录就是量具状态的证据。
问:千分尺读数有偏差怎么办?
答:先用校对棒核查零位,偏差按说明书调整或送检,同时排查测量面污染、测力习惯与温度因素,不要直接调零了事。
问:测量时用多大劲合适?
答:以棘轮打滑两三声为准,打滑机构就是测力上限,直接拧微分筒的力度无法复现,读数自然分散。
问:高温工件能直接测吗?
答:不能,热膨胀会让读数明显偏小,应等工件冷却到室温或按等温规范处理后再测。
问:千分尺能用卡尺代替吗?
答:两者分工不同,精密判定用千分尺,快速巡检用卡尺,互换会导致公差控制失去依据。
千分尺的可信度建立在三个习惯上:棘轮控制测力、每班核查零位、测量面保持清洁完好。偏差出现时按测力、温度、污染、磨损的顺序排查,多数问题在使用环节就能解决。建议把零位核查写进班前检查清单,让量具状态成为有记录可查的事实。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102