欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 玛帕(MAPAL)精密铰刀与可转位刃具 精密孔加工用
玛帕(MAPAL)精密铰刀与可转位刃具 精密孔加工用

玛帕(MAPAL)精密铰刀与可转位刃具 精密孔加工用

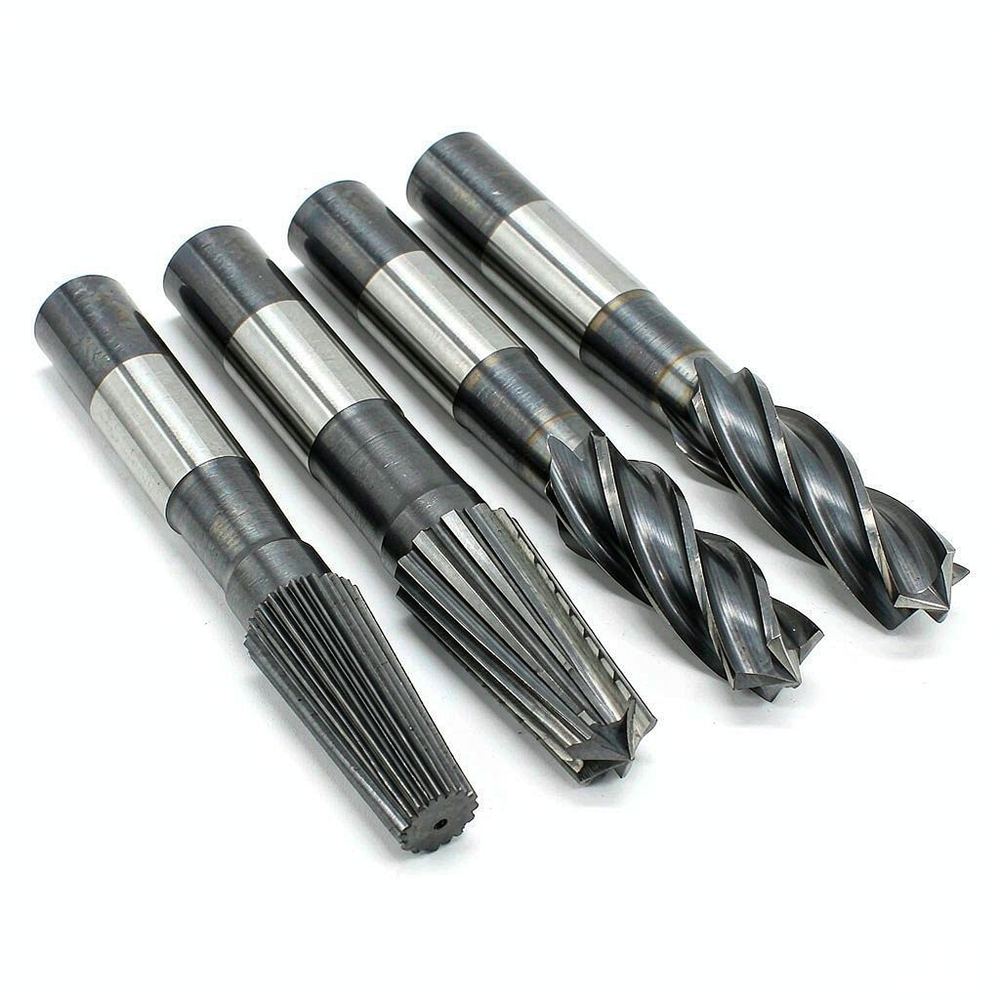
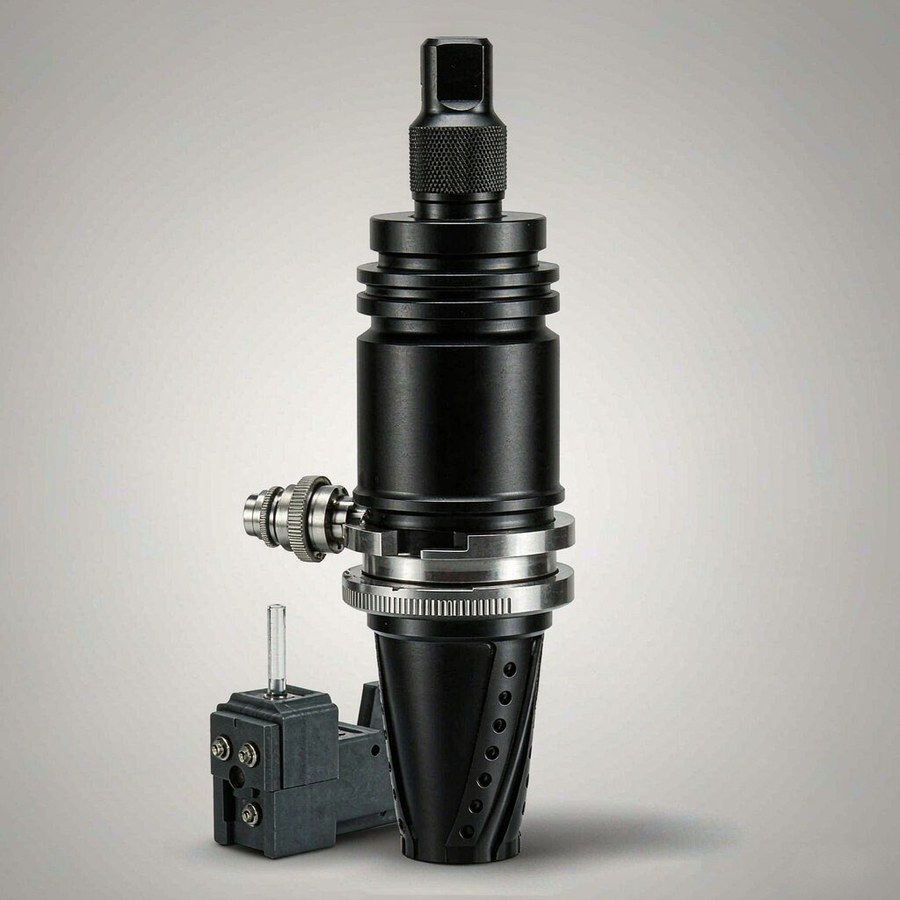
玛帕(MAPAL)精密铰刀与可转位刃具用于高精度孔精加工,多刃带自导向结构抑制径向让刀,可转位形式便于更换刀片。

一、产品简介

精密铰刀与可转位刃具属于精密孔加工刀具,用于对已钻削孔做最终精加工,以获得稳定的孔径精度与表面粗糙度。玛帕(MAPAL)该系列以多刃带导向结构为特征,刃带与孔壁多点接触形成自导向,抑制切削中的径向让刀。

可转位刃具把切削刃做在可更换刀片上,刀体长期保持精度,刀片磨损后更换即恢复加工能力,适合孔径规格相对固定、批量较大的工况。两者通常配套使用,前序余量分配直接影响最终孔的尺寸一致性与刀具寿命。

二、产品特点

  • 多刃带自导向:刃带与孔壁多点接触形成支撑,减少径向让刀造成的孔径波动。
  • 刃口几何一致性好:成型磨削配合在线测量,使同批刀具的孔径分散度收窄。
  • 可转位结构:刀片磨损后单独更换,刀体精度不随重磨次数衰减。
  • 内冷通道设计:切削液经刀体内部直达刃口,改善深孔排屑与散热条件。
  • 槽型适配:直槽用于通孔排屑,螺旋槽用于盲孔并可借助螺旋把切屑向后排出。

三、规格参数

  • 典型直径范围:φ3 至 φ50 mm,更大直径按结构形式分档。
  • 典型材质:整体硬质合金、高速钢,以及硬质合金刀片配钢质刀体。
  • 刃带形式:直刃带、螺旋刃带与多刃带组合,按孔型与排屑要求选择。
  • 冷却方式:内冷、外冷与微量润滑,按机床条件与工件材料匹配。
  • 柄部接口:圆柱柄、锥柄与模块化接口,按主轴形式选用。
  • 精度表述:按孔径公差带与圆柱度要求划分档位,以厂商技术资料为准。

四、行业应用

  • 汽车发动机缸体、缸盖与变速箱壳体的阀座孔、主轴承孔精加工。
  • 液压与气动元件阀体孔加工,要求圆柱度与表面粗糙度稳定。
  • 模具行业导柱孔与顶针孔的精加工。
  • 轴承座与齿轮箱壳体孔系的尺寸一致性控制。
  • 航空结构件连接孔加工,关注孔壁质量与毛刺控制。

五、选购指南

  • 先确认待加工孔的最终公差等级与表面粗糙度要求,再反推刀具精度档位,避免精度过剩。
  • 核对预加工孔质量,铰削余量通常较小,前序孔直线度差时铰刀难以修正。
  • 区分通孔与盲孔选槽型,盲孔优先螺旋槽,通孔可选直槽以获得通畅排屑。
  • 按主轴接口与冷却方式匹配柄部形式,内冷通道需要机床具备供液能力。
  • 评估批量与换刀频次,规格多批量小宜选整体式,单一规格大批量宜选可转位结构。

六、常见问题

问:铰孔后孔径出现规律性超差,通常是什么原因?答:先排除刃口磨损与刃带宽度变化,再检查铰削余量是否过大或过小。余量过大会因切削力升高造成刃口让刀,余量过小则易在孔壁形成挤压与冷作硬化。

问:孔壁出现纵向划痕与毛刺,应如何排查?答:纵向划痕多与排屑不畅有关,切屑在刃带与孔壁之间被碾压即形成划伤。检查内冷压力与流量是否足够,确认槽型与孔的深度、方向是否匹配。

问:可转位刃具更换刀片后尺寸漂移,怎么处理?答:先检查刀片定位面是否清洁、有无切屑残留,定位面不洁净会造成刀片落位偏差。随后做首件测量并调整刀补,不宜沿用上一刀片的补偿值。

七、资料与技术支持

玛帕(MAPAL)按材料与孔径范围提供铰削参数建议、刃带形式对应表与内冷通道布置说明。使用阶段建议先依据工件材料与孔径确定转速与进给区间,再按孔型选择槽型与冷却方式;维护上应重点关注刃带磨损带宽度与刃口崩缺状态,相关技术细节可查阅厂商技术手册与孔加工相关标准。

技术咨询与资料索取