欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
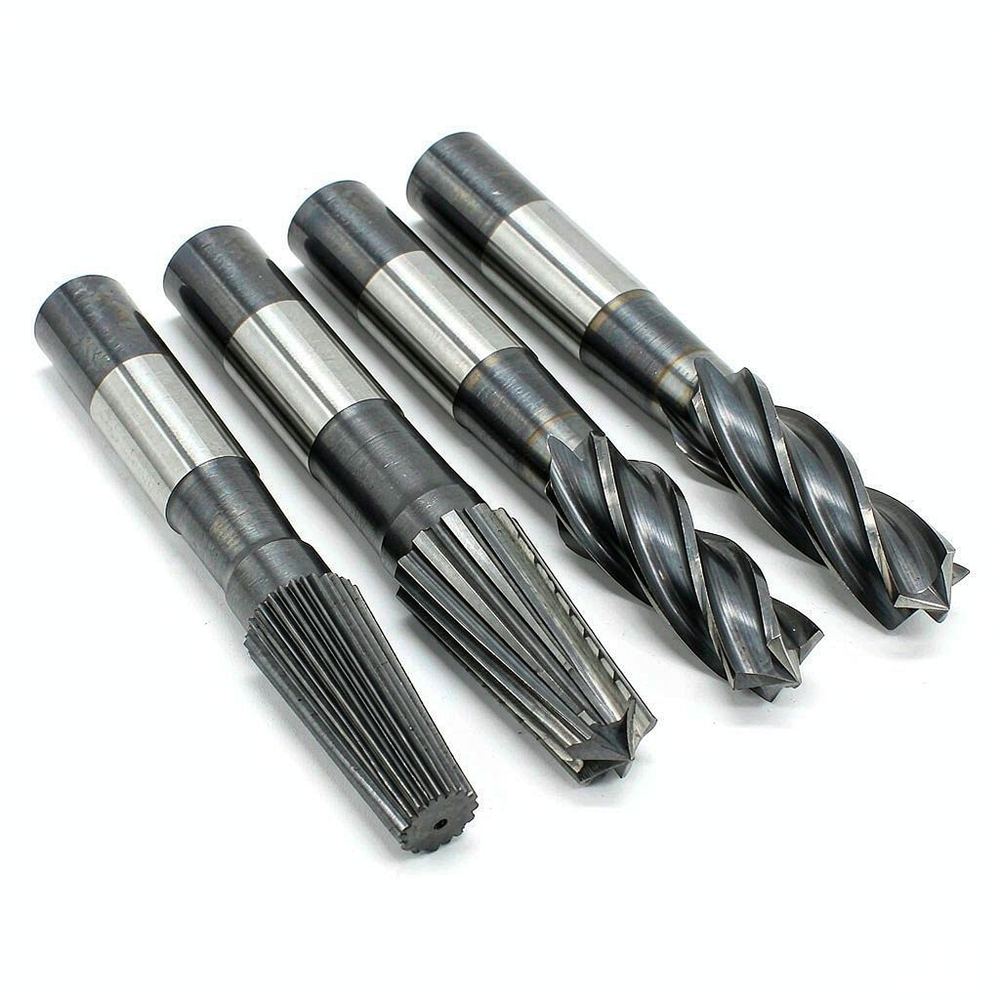
玛帕(MAPAL)是德国的精密孔加工刀具制造商,总部位于巴登-符腾堡州的阿伦(Aalen),业务集中在铰削、精镗与孔的精加工。其产品定位不在通用刀具的全谱系覆盖,而是围绕『把孔的尺寸精度、圆柱度与表面粗糙度同时做稳』展开,从刀具本体、导条结构到刃磨与现场调刀自成一套方法。
该企业创立于二十世纪中叶,早期以精密铰刀与专用孔加工刀具起家,随欧洲汽车与液压工业扩张,产品重心从单件定制刀具转向可调式精镗刀具与可转位结构,形成以导条式刀具为代表的技术路线。企业长期保持自主刃磨与制造能力,在德国与多国设有生产基地与刃磨服务点。
其资料体系以孔加工参数与刀具几何的对应关系见长,针对铸铁、钢、铝合金与高温合金分别给出刃口处理、切削速度与进给量的建议区间。
导条结构是理解该品牌的关键。普通铰刀依靠刃口自身的切削与挤压成形,孔径受刃口磨损影响明显;带导条的刀具让硬质合金导条先行贴合已加工孔壁形成支承,刃口只承担极薄的切削层,孔径分散度因此收窄、圆柱度改善,在长径比大于五的孔上尤为明显。
刃带宽度与刃口钝圆半径直接决定挤压量,刃带过宽会引起孔壁撕裂与积屑瘤,过窄则导向不足。该品牌在刃磨工序采用成型磨削配合在线测量,把刃带宽度控制在工艺允许的窄区间,使同批刀具在相同切削参数下的孔径波动更小。
可调式精镗刀具通过径向微调机构补偿磨损,配合预调装置与孔内测量反馈,可在不拆刀的情况下修正尺寸,减少停机与试切次数。
问:铰出的孔径反复超差,先查刀具还是先查机床?答:先确认余量与预加工孔的一致性,再看刃口磨损与刃带宽度。若同一把刀具在更换工件后孔径才波动,多数问题出在预加工孔余量不均或夹持刚性不足。
问:铰孔表面出现螺旋状划痕,原因是什么?答:常见原因是切屑在容屑槽内滞留被反复挤压,或刃口出现轻微积屑瘤。可先加大冷却流量并检查容屑槽是否堵塞。
问:导条式精镗刀对机床有什么要求?答:导条依靠孔壁支承,要求主轴刚性好、进给平稳,不能有过大的轴向窜动;导条与孔壁之间需充分润滑,冷却液的压力与洁净度比普通铰削更关键。
玛帕(MAPAL)的技术特点可以概括为以孔为中心:刀具结构、刃口几何与调刀方式都围绕孔的形状精度与尺寸稳定性设计。先理解铰削余量、刃带宽度与冷却条件三者的相互关系,比比较刀具价格更能决定孔的合格率。具体的刃口处理方式、参数区间与刀具接口尺寸,可结合加工材料与机床条件查阅该品牌的技术手册,并参照孔加工相关标准中的检测方法验证。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102