欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
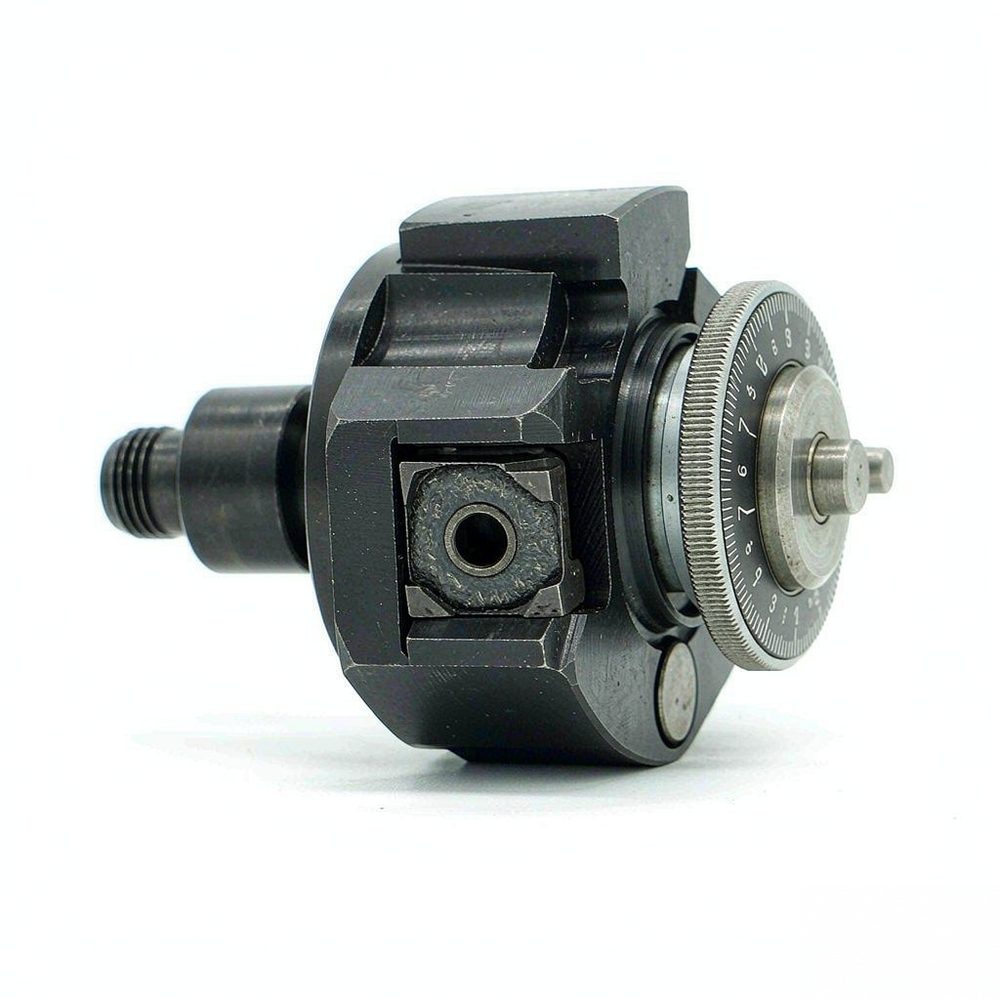
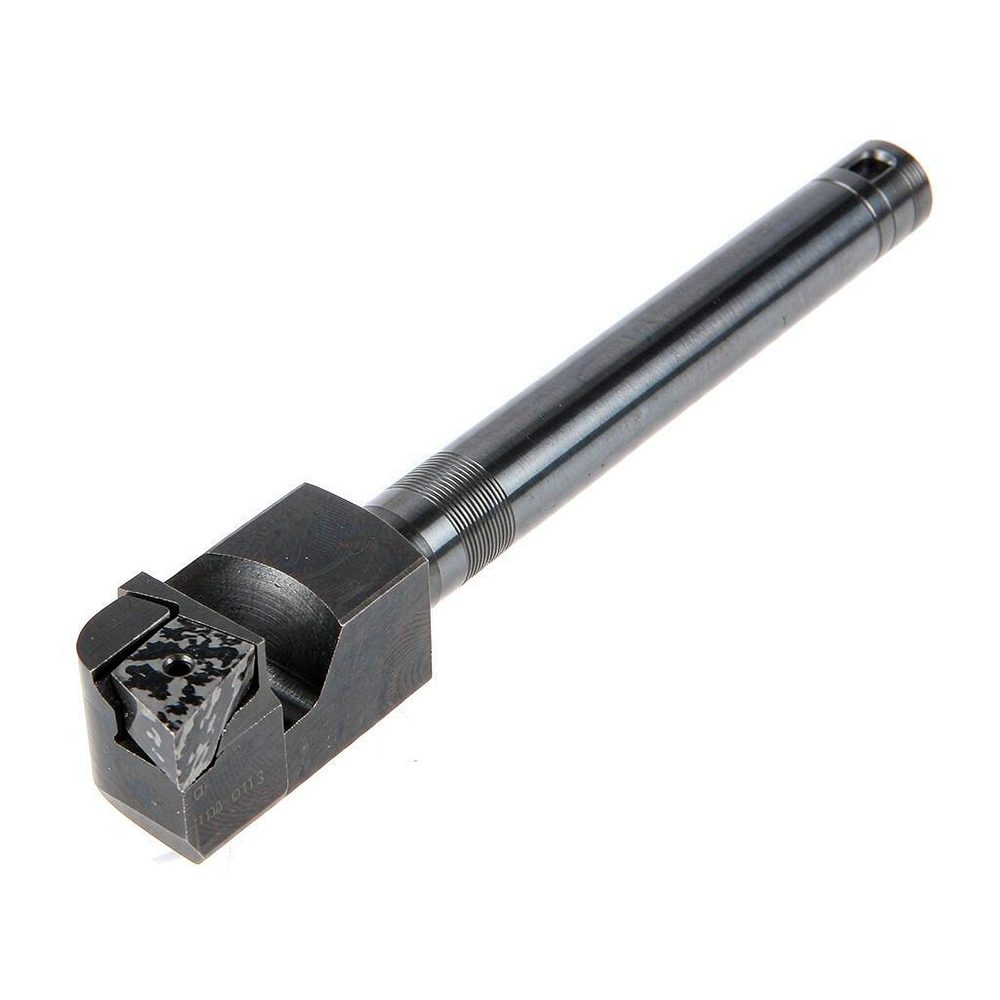
依靠微调机构把径向尺寸变化分解到很小刻度,实现孔径逐级修正与稳定控制,介绍玛帕(MAPAL)精镗刀的微调结构与选型要点。
精镗刀用于孔的精加工工序,在半精加工之后把孔径、圆柱度与表面粗糙度修整到图纸要求。孔径的最终尺寸由刀尖径向位置决定,因此精镗刀的核心在微调机构:把径向位置的调整量分解为足够小的刻度步距,使操作者能按测量结果逐级修正,而不必反复换刀试切。
玛帕(MAPAL)的精镗刀具以可调镗头与刀夹系统为主,调整机构多采用差动螺纹或斜面放大结构,配合刻度盘或数显装置读取调整量。在缸体孔、液压阀孔与泵壳孔这类公差带窄、批量大的加工中,调整分辨率与重复定位能力直接决定孔径分散度与调刀停机时间。
问:按刻度调整后孔径与预期不符,原因有哪些?答:多为刀尖磨损使有效半径变化、刀夹未锁紧或对刀方向判断相反,宜在试切件上实测后再做修正。
问:加工孔出现锥度应如何判断?答:先区分是镗杆刚性不足引起的让刀,还是主轴与工件同轴度差。前者通过缩短悬伸或改用减振镗杆缓解,后者需复查装夹与找正。
问:孔壁出现波纹振纹怎么处理?答:通常与转速接近系统固有频率有关。可调整转速、减小进给或提高刀夹刚性,并检查刀具的动平衡状态。
精镗刀的孔径控制涉及调整机构分辨率、切削力与让刀量、刀具动平衡等参数,可查阅切削加工手册中的镗削章节与孔加工精度相关标准,以及玛帕(MAPAL)公开的刀具技术手册与调整说明。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102