欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
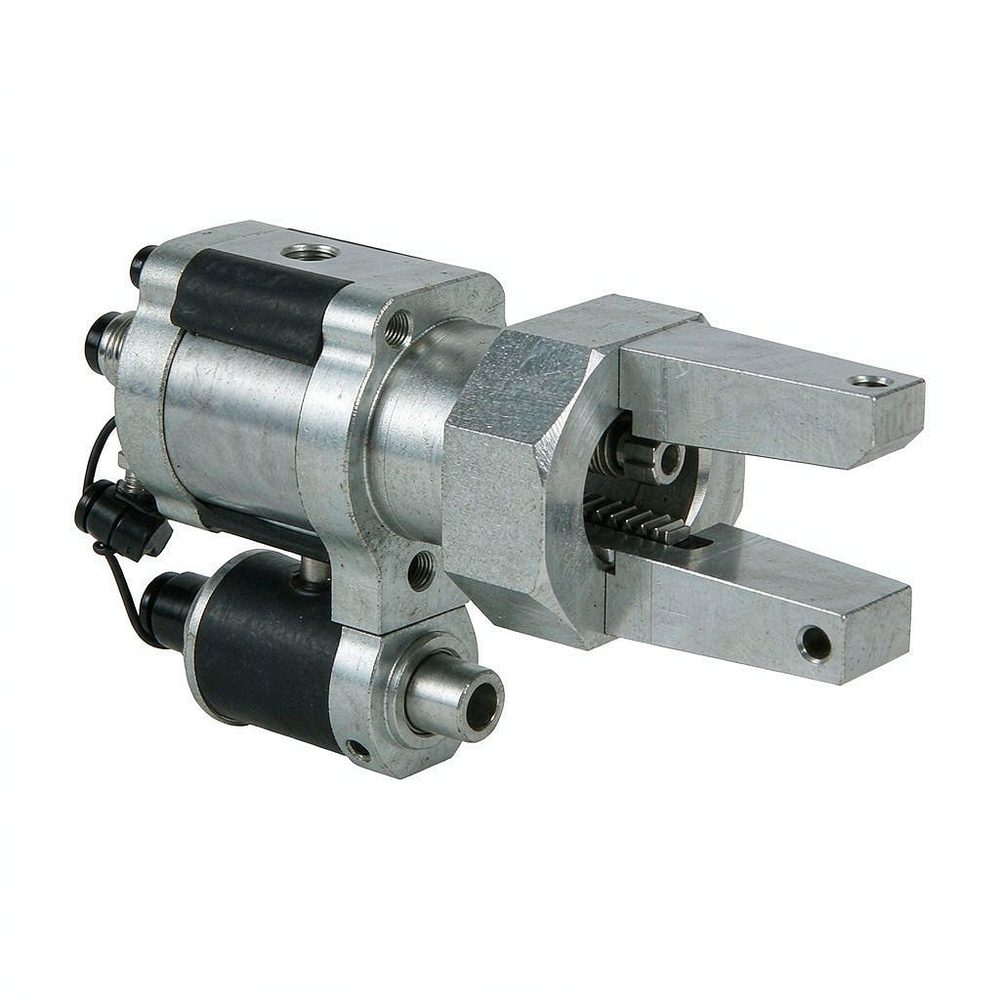
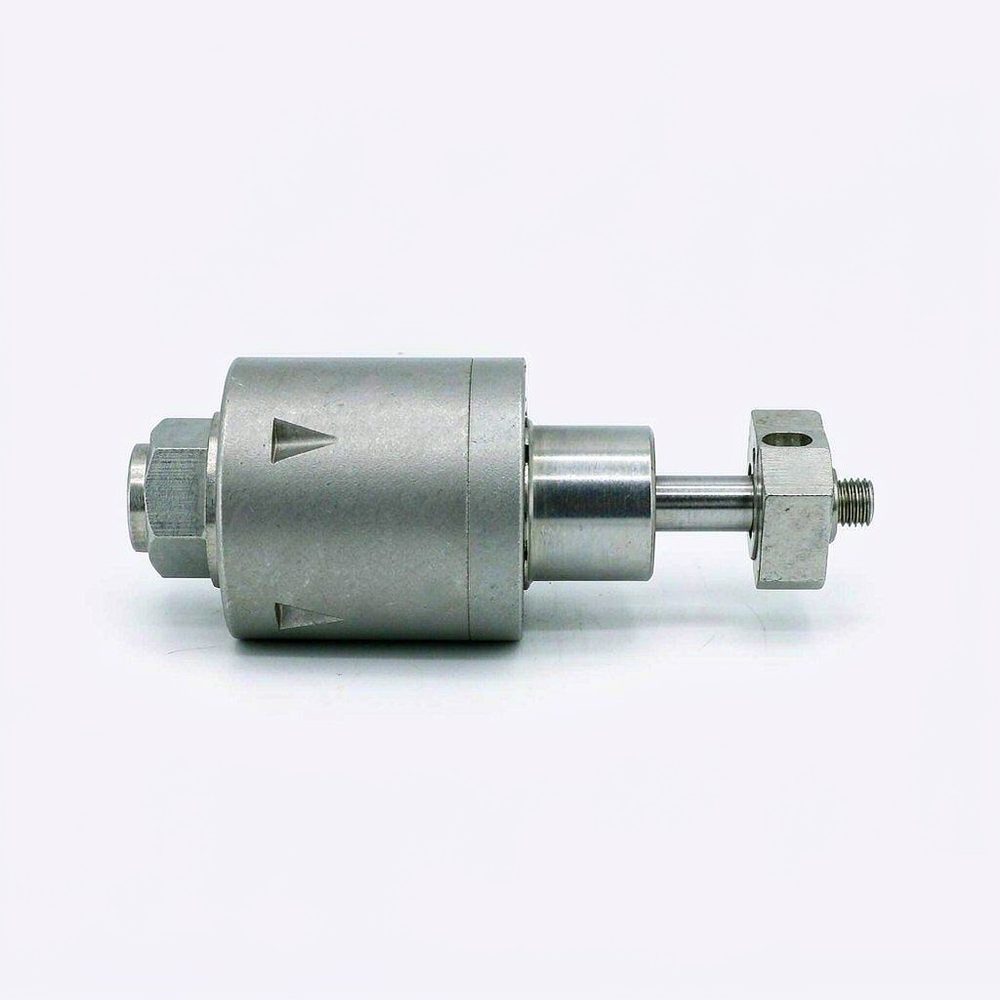
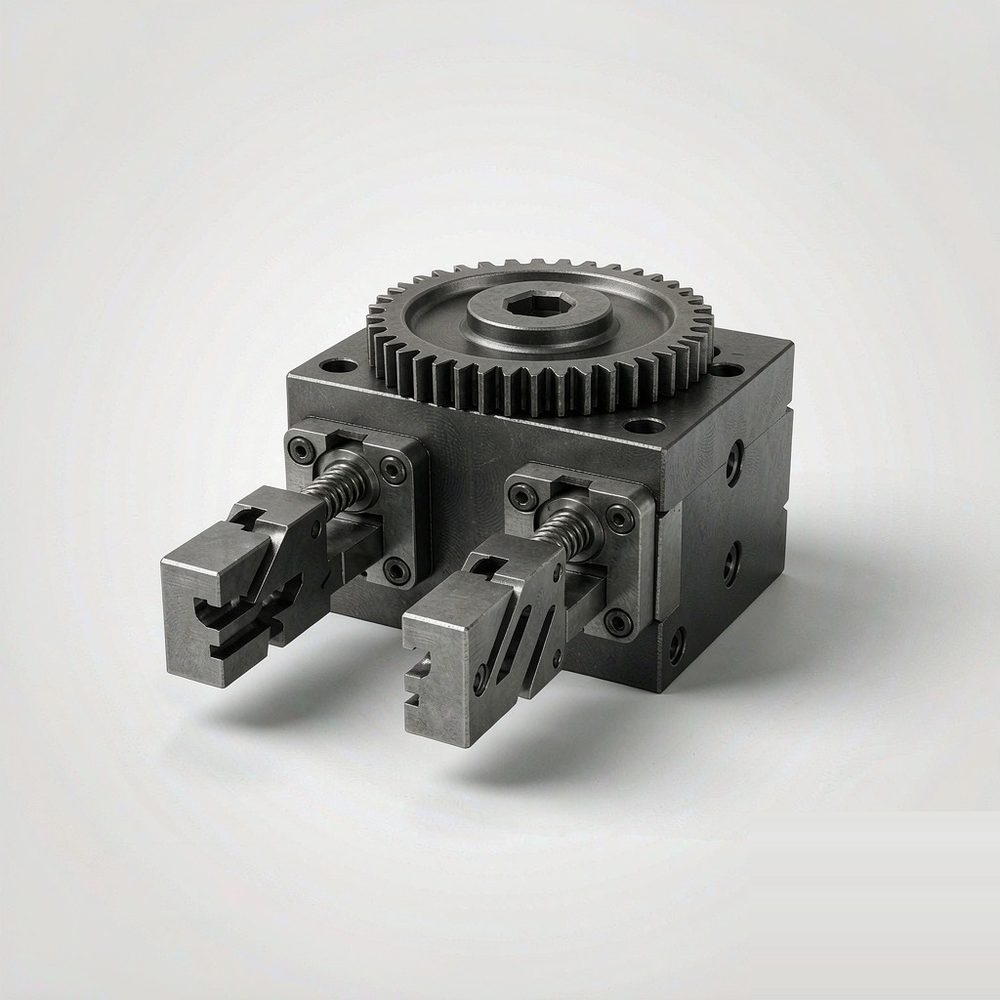
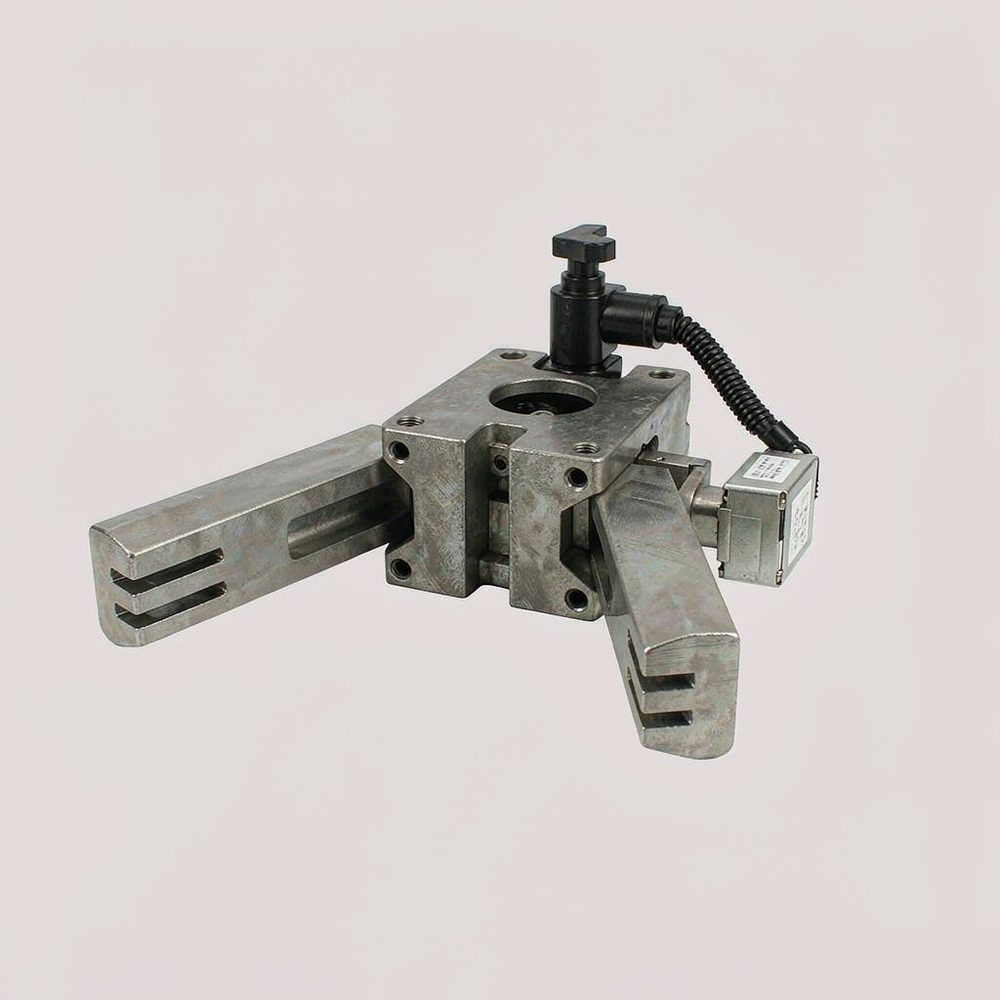
雄克(SCHUNK)模块化气爪转换单元集成多路气路分配与标准快换接口,支持阀片与检测位扩展。本文介绍产品特点、典型规格、行业应用与选购指南,并解析快换排故与扩展规划要点,帮助机器人末端工装平台选型。文内还给出快换接口标准与气路压降控制建议,适合混线产线工装平台规划参考。
模块化气爪转换单元是机器人与专机末端夹持系统的中间接口模块,位于机械手法兰与气爪之间,集成气路分配、阀位控制与快换接口,使不同规格的气爪能够在同一工装平台上快速切换与统一供气。在多品种混线生产中,末端需要按工件类型更换夹爪,转换单元把气路、电路的连接标准化,换型时只需整体快换工装板,而不必逐根接管接管,显著缩短停机换型时间,也降低接管错误风险。
说明:以上为典型规格分类,实际选型需按末端执行器数量、气路需求与机器人负载核算,具体参数以对应型号的技术资料为准。
问:快换后气爪动作异常怎么排查?答:先确认快换接口到位并锁定,未到位会造成气路串通或截止;再检查工装板侧气路截止阀是否开启,换型后忘开截止是常见疏漏;然后核对换型程序中的阀位信号与新工装的阀片配置一致。建立换型检查清单,把接口锁定、截止阀状态与信号核对固化为步骤,可避免多数异常。
问:末端气路压力不足影响夹紧力怎么办?答:逐段测压定位损失点:快换接口通径不足、气路板内部节流与快插管路过长都会造成压降。优先选通径匹配的接口与短粗管路;确因系统流量不足时,在工装板侧增设储气罐缓冲也是常用手段。夹紧力要求高的工位应实测夹爪入口压力而非只看汇流压力。
问:模块化转换单元如何支撑后续扩展?答:选型时预留气路与信号位,比当前需求多出一至两路,可容纳后续新增执行器;工装板接口按机器人侧统一标准配置,新工装按同一接口设计;阀片与传感模块选可插拔型,扩展时按需加装而不换主板。这种余量设计在混线产品迭代频繁的产线上回报明显。
雄克(SCHUNK)模块化气爪转换单元在气路集成、快换精度与模块扩展性上与该品牌气爪体系配套设计,适合多品种混线末端工装标准化。摩比工品提供该类产品的询价、选型核对与交期对接服务,可按末端执行器清单与机器人参数给出配置建议。采购前建议明确气路路数、快换标准、阀位与检测需求,以便一次性选到适配规格。如需制定末端工装快换平台方案,或需要现有产线的工装板标准化改造,欢迎联系平台客服获取技术资料与报价信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102