欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
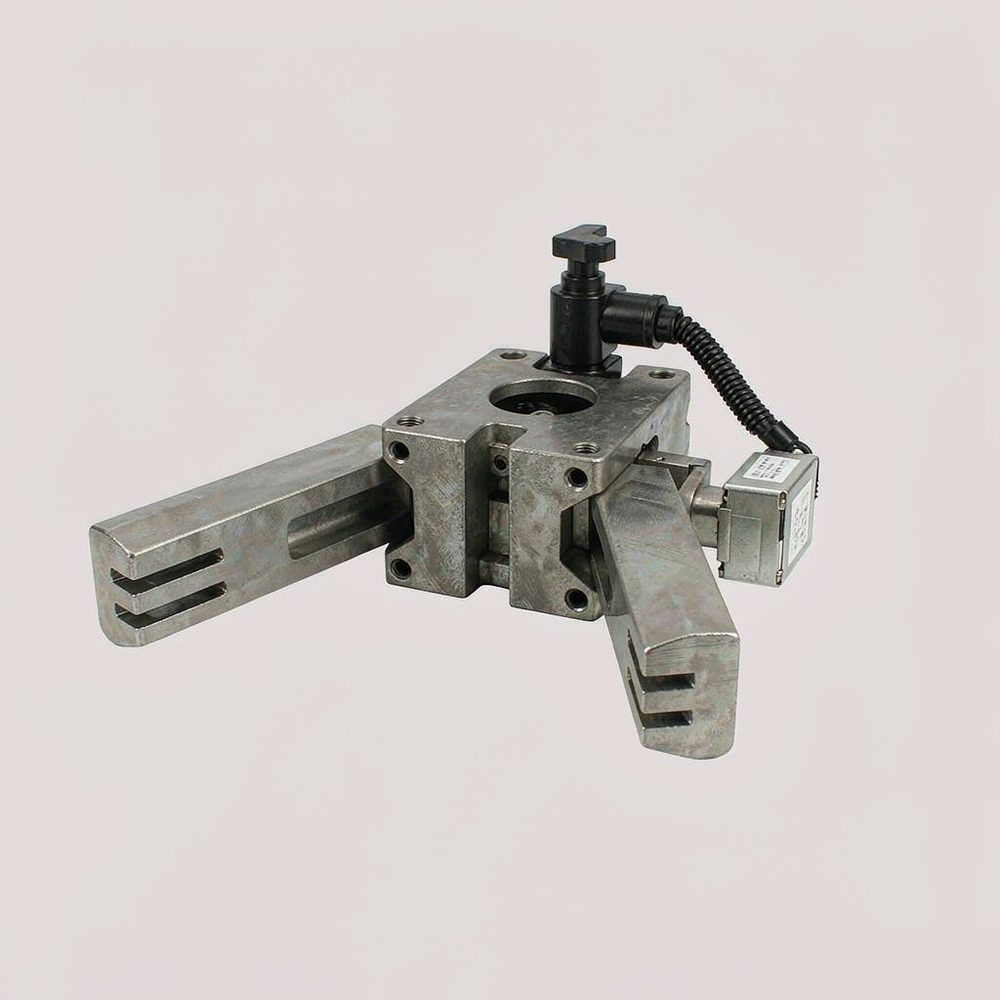
雄克(SCHUNK)是源自德国的工业抓取系统与夹持技术品牌,长期专注于机械抓手、机床夹具、工件夹持与自动化夹持元件等领域,在自动化装配、机床加工与工件搬运配套中应用较广。品牌定位是面向对夹持精度、夹持力稳定性与换型效率有明确要求的场景,产品主要服务于机床自动化、装配线、机器人末端工具与工件定位环节。与通用气动元件不同,雄克的产品多处于『夹持与定位』这一层级:一套夹具在数千次装夹后的重复定位精度,会直接体现为工件的加工尺寸一致性。在 MRO 采购语境中,这类元件的选型不能只看夹持力数值是否满足,而要同时核对重复精度、工件变形控制与换型方式。
雄克在抓取系统与夹持技术领域积累了长期的技术经验,形成了覆盖机械抓手、卡盘与夹具、工件夹持模块、线性与旋转单元以及力矩补偿元件的产品体系,在汽车制造、机械加工、电子装配、航空航天与医疗制造等行业有较广的应用基础。品牌的核心能力体现在把工件特性与夹持方案做匹配上:夹持环节的失效不只是夹不牢,还包括薄壁件被夹变形、光洁面被压伤、以及多工序换型时定位基准偏移造成的累积误差。薄壁零件在夹持力作用下产生的弹性变形会在松开后回弹,使加工出的尺寸与测量结果不一致;异形件若采用通用夹具,往往需要为每种工件单独设计,换型时间长且占用库存。品牌按工件材质、刚性与表面状态提供不同结构的夹持与抓取元件,并支持按工件轮廓定制爪形。
雄克的技术优势首先体现在重复定位精度的长期稳定性上。夹持元件的精度取决于导向结构的间隙控制与夹爪的磨损速率,自动化工位每天可能完成数千次装夹,导向面与夹持面的磨损会逐步累积成定位偏差。品牌在导向结构形式与耐磨处理上做设计,使精度在较长的使用周期内维持在可接受区间内。其次是夹持力与工件变形的平衡,对薄壁件与精密件来说,夹持力过大会造成弹性变形甚至永久变形,需要通过可调节的夹持力与分档控制来实现,并配合接触面积的合理分配降低接触应力。第三是刚性对加工质量的影响,切削过程中的夹持刚性不足会引起工件在切削力作用下产生微量位移,表现为表面粗糙度变差与尺寸分散度增大。第四是换型效率,模块化与快换结构可缩短多品种小批量生产中的调整时间,对提高设备利用率有直接意义。以上的结构设计特点,使其产品适合作为对夹持质量有要求的加工与装配工位的配套方案。
问:薄壁工件装夹后加工尺寸超差是什么原因?答:多数情况是夹持力引起的弹性变形。薄壁件在夹紧力作用下会产生弹性压缩,切削时工件处于受力状态,加工尺寸按该状态成形;松开夹爪后工件回弹,实际尺寸便与加工时的尺寸产生偏差。另一个来源是支撑与夹紧位置不合理,若夹紧点远离支撑点,工件会产生弯曲变形。处理思路是降低夹持力并配合使用软爪或加大接触面积以分散应力,同时优化夹紧点位置使其对应工件刚性较好的部位,必要时增加辅助支撑。
问:如何判断夹持刚性是否足够?答:可以从加工结果反推。若尺寸分散度偏大、表面出现振纹或粗糙度变差,且排除了刀具与主轴因素,就应怀疑夹持刚性不足。刚性不足表现为切削力作用下工件产生微量位移与振动,切削力越大越明显。核查时可检查夹具的支撑面是否贴合充分、接触面积是否偏小、夹具本体是否因悬伸过长而变形,并通过试切对比不同夹持状态下的表面质量差异来确认。
问:多品种小批量生产如何提高换型效率?答:核心是减少专用工装的种类与调整环节。可优先选用爪形可调或可快速拆装的模块化夹持元件,通过更换爪块而非整套夹具来适应新工件;对几何相近的工件考虑采用能覆盖一定尺寸范围的结构形式;同时把定位基准统一,使换型时只需确认基准位置而无需重新找正。换型过程中的对刀与验证时间通常比调整夹具本身更长,因此缩短换型还应同步优化程序与测量环节。
问:夹爪磨损后是否可以继续使用?答:应视磨损程度而定。轻微磨损会影响夹持面的贴合状态,可通过修磨恢复平面度并重新确认定位精度;但若磨损已造成夹持点位置明显改变、夹持面出现凹陷或定位面精度超差,继续使用会带来定位偏差与工件压伤,并可能因夹持力传递不均而损伤工件。建议按装夹次数建立点检台账,定期测量夹持面平面度与定位尺寸,在超出允许范围前更换,而不是等到出现批量质量问题时处理。
夹持环节的问题常在质量数据上先显现:尺寸分散度缓慢变大、表面粗糙度波动、薄壁件批次性超差,排查往往从刀具与程序开始,最后才发现根源在夹具的夹持状态。雄克在重复定位精度、夹持力调节与模块化换型结构上的技术积累,使其产品适合作为对夹持质量有要求的加工与装配工位的配套方案。摩比工品提供雄克机械抓手、机床夹具、工件夹持模块与配套附件的询价与方案对接,可按工件材质、刚性与精度要求给出夹持方案与爪形定制建议。如需针对具体工件核算夹持力与定位精度、制定夹具维护与备件计划,或需要评估现有工装的换型改造方案,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102