欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
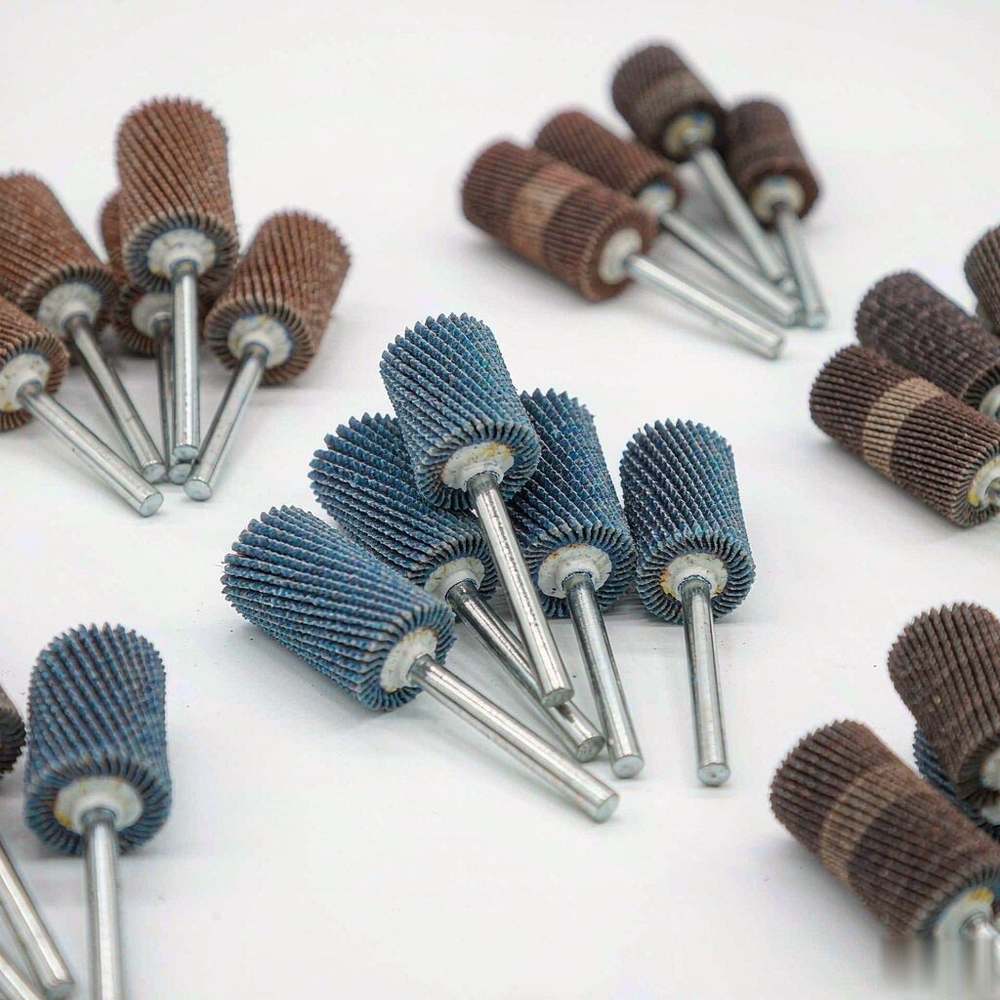
舒能(Suhner)电主轴把电机转子与主轴做成一体,取消皮带与齿轮传动,转速可达每分钟数万转,用于硬质材料精磨与精密孔加工。本文介绍油气润滑、冷却与动平衡对高速主轴寿命和精度的影响,解析内圆磨、模具与硬脆材料磨削的应用要点,并给出轴承温升、振动波纹与驱动器匹配的排查方法。
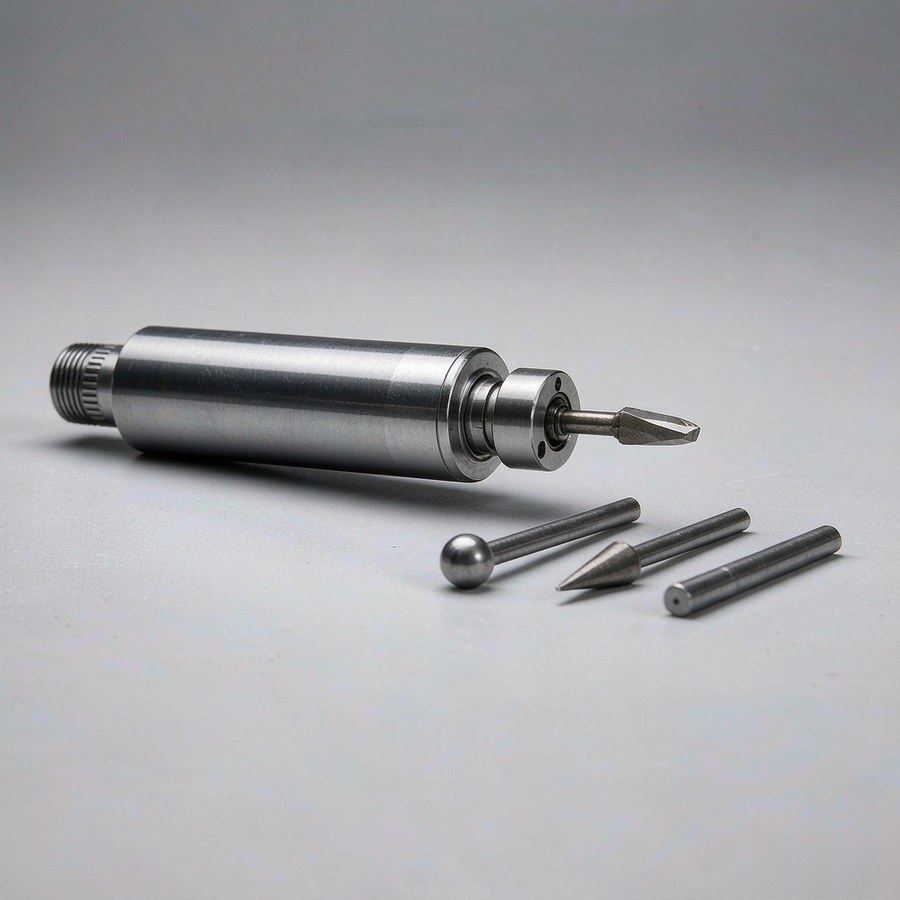
舒能(Suhner)电主轴把电机转子直接装在主轴轴上,取消皮带与齿轮等中间传动环节,由内置电机直接驱动砂轮或刀具。高速磨削主轴转速可达每分钟数万转,磨削线速度高、单颗磨粒切深小,适合硬质材料的精磨与精密孔加工。转速越高,润滑、冷却与动平衡对寿命和精度的影响越突出:润滑不足会烧毁轴承,冷却不足会使主轴热伸长,动平衡不良则引起振动并在工件表面留下波纹。
问:电主轴轴承温度偏高应该怎么处理?答:先查润滑与冷却。油气润滑要核对供气压力与供油量,油量过少轴承处于乏油状态会迅速升温,油量过多则因搅拌而发热;水冷机型要检查冷却水温与流量,水温偏高或流量不足都会使温升超限。若两者均正常仍高温,应检查轴承预紧力与磨损情况。
问:主轴振动大、工件表面出现波纹,原因有哪些?答:常见原因是动平衡与安装状态。砂轮或刀柄未做动平衡,转速升高后离心力放大振动;锥面或夹持面有污物、拉伤会造成安装偏心;主轴轴承磨损后跳动增大同样产生波纹。排查顺序是先清洁接口并重新平衡砂轮,再测量主轴径向跳动。
问:高速磨削为什么强调油气润滑?答:转速越高,油脂在轴承内被搅拌产生的热量越大且难以带走,寿命会急剧下降。油气润滑把微量润滑油随压缩空气连续送入轴承,油量精确可控,气流同时带走热量,还能在轴承腔内形成微正压阻挡粉尘,更适合高转速连续运行。
电主轴的选型可以按三步走:先由工艺线速度与砂轮直径确定转速,再由磨削载荷确定功率与转矩,最后由连续运行时间确定润滑与冷却方式。转速决定轴承与润滑方案,载荷决定功率档位,连续工作时间决定散热余量。舒能(Suhner)电主轴与高速磨削主轴按转速、功率与接口形成系列,可覆盖内圆磨与精密孔加工。摩比工品提供舒能电主轴、磨削主轴与配套砂轮柄、驱动器的询价与选型对接;如需排查温升、振动与跳动问题,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102