欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
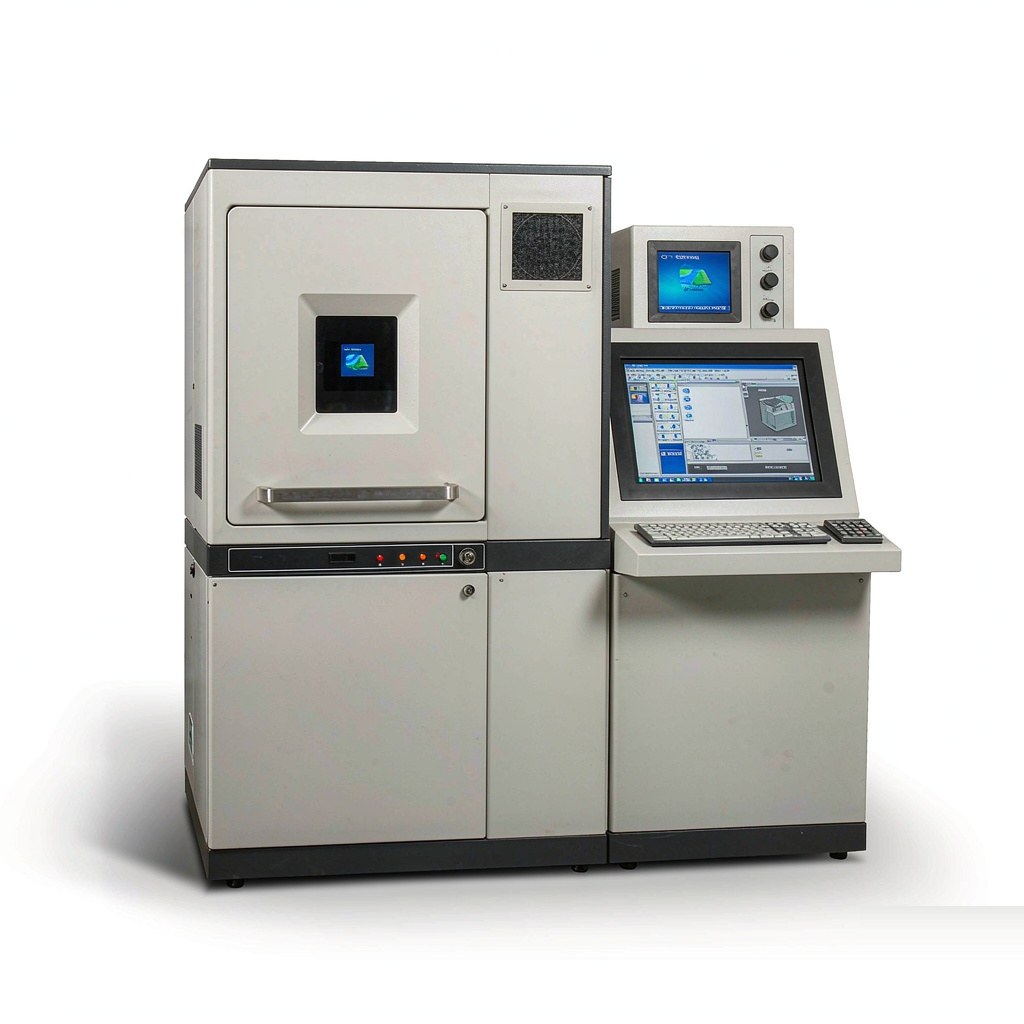
蔡司(ZEISS)工业CT无损检测机通过X射线三维重建实现工件内部缺陷与尺寸的无损检测,可发现气孔、缩松、裂纹与装配偏差,并支持CAD比对。本文介绍其产品特点、典型规格、应用场景、选购要点与常见问题。摩比工品支持检测设备询价与技术方案对接。
蔡司工业 CT 无损检测机是利用 X 射线穿透工件并采集多角度投影,通过三维重建获得工件内部与外部结构信息的检测设备。与接触式三坐标测量只能获取外表面坐标不同,工业 CT 可以在不破坏、不接触工件的前提下,同时评价内部缺陷与整体尺寸,因此特别适合压铸件气孔与缩松检测、焊缝内部质量评价、电子组件焊点检查以及增材制造件的内部结构分析。设备由射线源、机械旋转台、平板探测器与重建分析软件组成,扫描后可直接输出三维体数据,并与 CAD 模型比对得到偏差分布。在质量控制体系中,这类设备承担的是从外观检查升级为内部结构可视化的角色。
问:工业 CT 与三坐标测量机该如何分工?答:三坐标测量机适合外表面尺寸与几何公差的精密测量,精度与效率优势明显;工业 CT 的优势在于无损检测内部结构,可发现气孔、缩松、裂纹与装配偏差。实际质量控制中两者常配合使用,先由 CT 筛查内部缺陷,再由三坐标对关键尺寸做精密复检。
问:CT 检测的分辨率与穿透能力如何取舍?答:两者存在制约关系。射线能量越高穿透能力越强,但分辨率相对下降;反之分辨率提高则穿透能力受限。选型时应明确工件的最大壁厚与需识别的最小缺陷尺寸,据此确定射线源与探测器配置。
问:扫描时间为什么有时很长?答:扫描时间取决于投影数量、曝光时间与重建算法。要获得高分辨率与低噪声图像,需要更多投影与更长曝光,时间随之增加。可通过缩小扫描视野、优化参数或采用更高灵敏度探测器缩短节拍。
问:检测结果如何判定合格与否?答:应预先制定判定准则,明确允许的气孔尺寸、孔隙率上限与位置限制,并在软件中按准则自动判定。缺乏明确准则时,检测数据难以形成一致的结论,建议把判定标准写入作业指导文件。
内部缺陷的检测能力直接决定质量风险能否在出厂前被拦截,设备选型应围绕工件壁厚、缺陷尺度与检测节拍展开,而非单纯比较分辨率标称值。摩比工品提供蔡司工业 CT 无损检测系统、三坐标测量机及计量软件的询价与方案对接,可按工件尺寸、缺陷识别要求与检测量给出配置建议,并支持校准与技术支持服务对接。如需针对具体零件制定 CT 检测方案与判定准则,或需要评估与既有计量设备的互补配置,欢迎联系平台客服获取技术资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102