欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
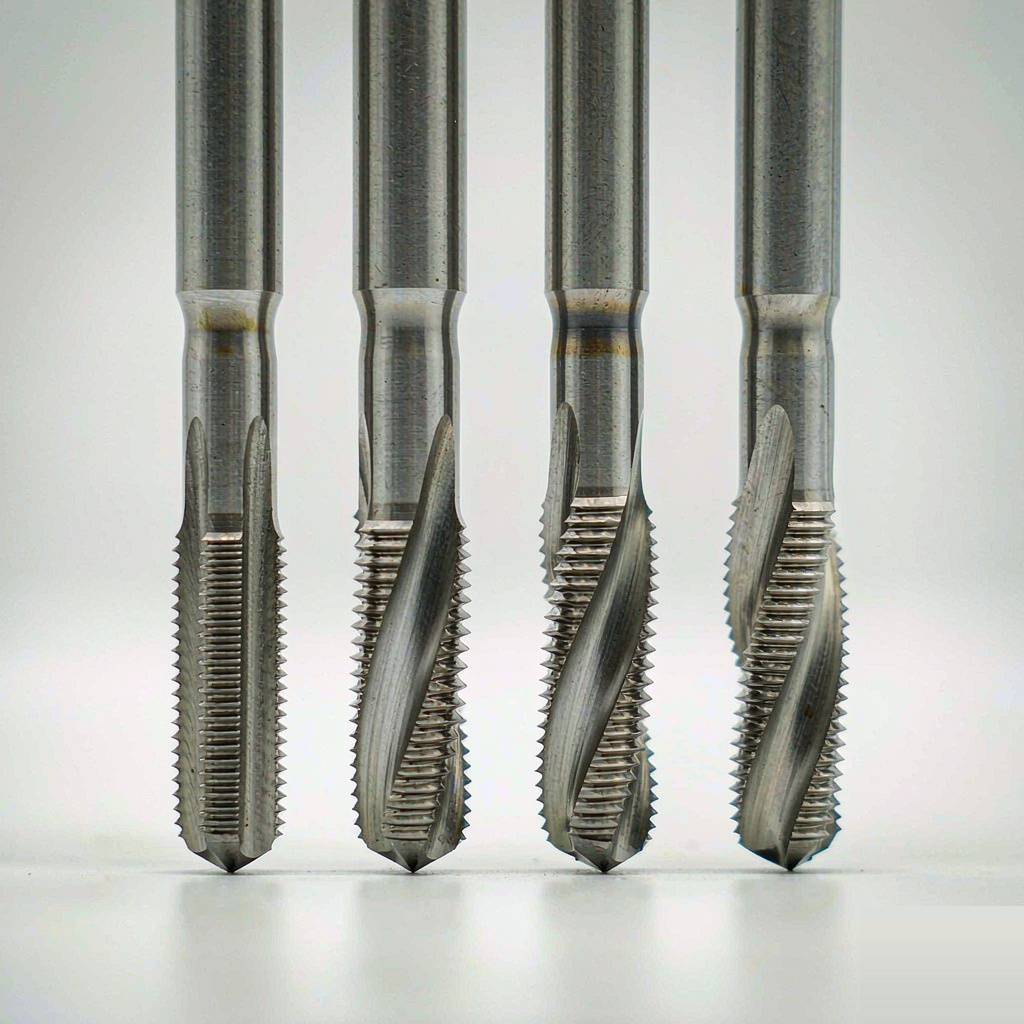
欧士机(OSG)螺纹丝锥覆盖螺旋槽、直槽、先端与挤压等结构,牙型精度批次一致,适合通孔与盲孔的内螺纹批量加工。本文介绍其产品特点、典型规格、应用场景、选购要点与常见问题,帮助加工车间降低断刀损耗。摩比工品支持常用规格现货询价与批量采购。
欧士机螺纹丝锥是用于内螺纹加工的精密切削刀具,通过在预钻底孔中旋转进给,由刃部逐步切除材料形成螺纹牙型。丝锥是机械加工中用量最大、也最容易被忽视的刀具品类之一:它单价不高,但一旦折断在工件内部,取出往往需要电火花或专用取出工具,甚至导致工件报废。欧士机丝锥覆盖螺旋槽、直槽、先端与挤压等多种结构形式,并按材料与孔型提供对应型号,使攻丝工序在螺纹精度、排屑顺畅度与刀具寿命之间取得可控的平衡。合理选型可将断刀率与螺纹返修率显著降低,这对批量加工车间意味着直接的成本节约。
问:丝锥为什么容易折断?答:常见原因是底孔尺寸偏小、排屑不畅与攻丝扭矩过大。盲孔加工时切屑堵塞是主要诱因,建议改用螺旋槽丝锥并采用分次进给;同时核对底孔直径是否符合螺纹规格要求,并确认润滑方式是否合适。
问:挤压丝锥和切削丝锥怎么选?答:挤压丝锥通过塑性变形成形螺纹,无切屑、螺纹强度高,适合延展性好的材料与盲孔;切削丝锥适用范围更广,对材料延展性要求低。脆性材料与高硬度材料应选切削丝锥,且底孔尺寸需按挤压工艺单独核算。
问:不锈钢攻丝为什么特别困难?答:不锈钢韧性强、导热性差且易加工硬化,切削时温度高、易粘结,导致刀具磨损快。建议选用专用涂层丝锥、适当降低转速、保证充分润滑,并避免刀具在同一位置反复停留造成硬化加剧。
问:如何判断丝锥已经磨损需要更换?答:出现攻丝扭矩明显增大、螺纹通规通过而止规也能通过、牙型表面粗糙或丝锥刃口出现崩刃时应更换。继续使用磨损丝锥不仅螺纹质量下降,折断风险也会显著上升。
螺纹加工是机械制造中数量最多的工序,丝锥选型是否匹配材料与孔型,直接决定螺纹质量与断刀损耗。摩比工品提供欧士机丝锥、圆板牙、螺纹铣刀及配套钻头与攻丝润滑产品的现货查询与批量报价,可按螺纹规格、材料与孔型给出刀具与切削参数建议,并支持常用规格滚动备货。如需针对具体材料与螺纹精度要求确定刀具组合,或需要建立易损刀具的库存定额,欢迎联系平台客服获取选型资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102