欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
欧士机(OSG)是源自日本的螺纹加工与切削工具专业品牌,1938 年创立于日本爱知县,长期专注于丝锥、圆板牙、螺纹铣刀、钻头与铣刀等精密刀具的研发制造。与其他综合型刀具厂商不同,欧士机把主要资源集中在螺纹加工这一细分领域,形成了从标准丝锥到专用螺纹刀具的完整体系。品牌定位是面向批量加工与高精度螺纹需求的专业用户,尤其在对螺纹精度、刀具寿命与加工稳定性要求较高的汽车零部件、液压件与模具行业有较高认可度。在 MRO 采购语境中,螺纹刀具属于消耗量稳定但单价敏感的品类,选型的关键是在螺纹精度、刀具寿命与单件加工成本之间找到平衡,而不是单纯比较刀具单价。
欧士机经过八十余年发展,已在日本、美国、欧洲与亚洲多国建立生产基地与销售服务网络,产品规格数量在螺纹刀具领域处于领先水平。品牌的核心能力体现在螺纹牙型的标准化研究与材料热处理工艺上:螺纹刀具的精度不仅取决于磨削设备的定位精度,还取决于高速钢或硬质合金材料的热处理质量与表面涂层的一致性。欧士机在高速钢材质、粉末冶金高速钢与硬质合金三类材料上都有成熟产品线,可覆盖从手工作业到高速攻丝中心的不同工况。此外,品牌提供螺纹加工的工艺支持,可针对不同材料与螺纹规格给出刀具与切削参数建议,这对加工难度较高的不锈钢、钛合金与高强钢尤为实用。
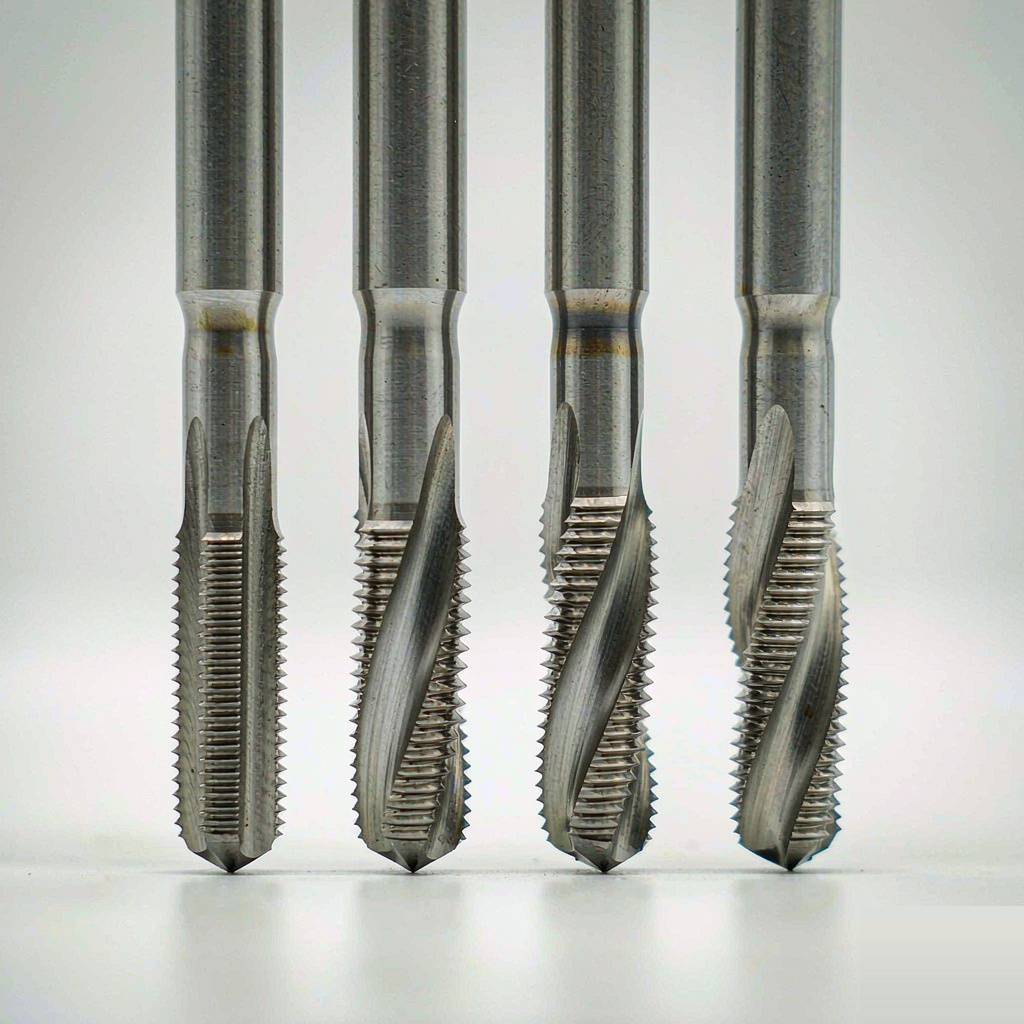
欧士机的技术优势首先体现在牙型精度与刀具一致性上。品牌对丝锥的中径、牙型角与导锥长度实施严格控制,使同一批次刀具在攻丝扭矩与螺纹精度上保持一致,减少批量加工中的尺寸离散。其次是材料与涂层体系:针对不锈钢与高强钢易出现加工硬化与刀具粘结的问题,品牌提供采用专用涂层与优化槽型的型号,通过降低摩擦与改善排屑抑制粘结磨损;针对盲孔加工,螺旋槽设计可将切屑向孔外排出,避免切屑堵塞导致丝锥折断。挤压丝锥则是另一条技术路线,通过塑性变形成形螺纹而不产生切屑,螺纹强度更高且无排屑问题,适合延展性好的材料与盲孔加工。品牌还通过槽型与刃口处理优化攻丝扭矩,降低对设备主轴功率的要求。
问:丝锥为什么容易折断?答:常见原因是底孔尺寸偏小、排屑不畅与攻丝扭矩过大。盲孔加工时切屑堵塞是主要诱因,建议改用螺旋槽丝锥并采用分次进给;同时核对底孔直径是否符合螺纹规格要求,并确认润滑方式是否合适。
问:挤压丝锥和切削丝锥怎么选?答:挤压丝锥通过塑性变形成形螺纹,无切屑、螺纹强度高,适合延展性好的材料与盲孔;切削丝锥适用范围更广,对材料延展性要求低。脆性材料与高硬度材料应选切削丝锥,底孔尺寸需按挤压工艺单独核算。
问:不锈钢攻丝为什么特别困难?答:不锈钢韧性强、导热性差且易加工硬化,切削时温度高、易粘结,导致刀具磨损快。建议选用专用涂层丝锥、适当降低转速、保证充分润滑,并避免刀具在同一位置反复停留造成硬化加剧。
问:螺纹精度等级如何确定?答:应根据配合要求与图纸标注确定。一般用途的紧固连接可按常规精度等级选择,密封螺纹与配合精度要求高的场合应选高精度刀具,并配合螺纹量规检验,避免仅凭手感判断。
螺纹加工是机械制造中数量最多、最容易被忽视的工序,刀具选型是否匹配材料与工况,直接决定螺纹质量与单件加工成本。欧士机在螺纹刀具领域的长期专注与规格覆盖度,使其成为批量加工与高精度螺纹需求企业值得纳入合格供应商清单的品牌。摩比工品提供欧士机丝锥、圆板牙、螺纹铣刀、钻头与铰链等常用规格的现货查询与批量报价,可按螺纹规格、材料与孔型给出刀具与切削参数建议。如需针对具体材料与螺纹精度要求确定刀具组合,或需要建立易损刀具的滚动备货方案,欢迎联系平台客服获取选型资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102