欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
丝锥单价不高,但在工件内折断的代价可能极高:取出需要电火花加工或专用取出工具,耗费工时并可能损伤螺纹孔;若工件结构复杂或已接近完工,往往只能报废。批量生产中若未及时发现折断原因,同一问题会反复出现,损失迅速累积。因此分析丝锥折断的受力与排屑机理,并据此调整工艺,比事后更换刀具更有价值。
攻丝时丝锥同时承受扭矩与轴向力。扭矩来自刃口切除金属所需的切削力与切屑与孔壁之间的摩擦力;轴向力来自进给与排屑阻力。丝锥的结构特点是细长且截面被排屑槽削弱,抗扭强度有限,因此扭矩稍有上升就可能超过其承载能力。理解这一点可以解释为什么攻丝对底孔尺寸、排屑与润滑如此敏感:这三项都直接影响扭矩大小。
底孔偏小会增大单齿切削量,使扭矩显著上升。在标准底孔基础上每减小一定量,切削面积成比例增加,扭矩随之上升。底孔偏大则使牙高不足,虽然扭矩下降但螺纹不合格。实际加工中底孔偏差常源于钻头磨损、钻头偏摆或钻孔后孔壁毛刺未清理,因此底孔尺寸应作为首件检验项目,并按钻头使用孔数设定更换周期。
切屑在排屑槽内积存会形成堵塞,使切屑与孔壁、槽壁之间产生额外摩擦,扭矩急剧上升。盲孔加工时切屑无处排出,堵塞风险最高;深孔加工虽为通孔,但切屑沿程摩擦也会累积阻力。此外,韧性材料的切屑呈连续长条状,比脆性材料的碎屑更容易缠绕堵塞。排屑不畅往往在攻丝进行到中后段突然发作,表现为扭矩骤增与折断,因此事前预防比过程监控更有效。
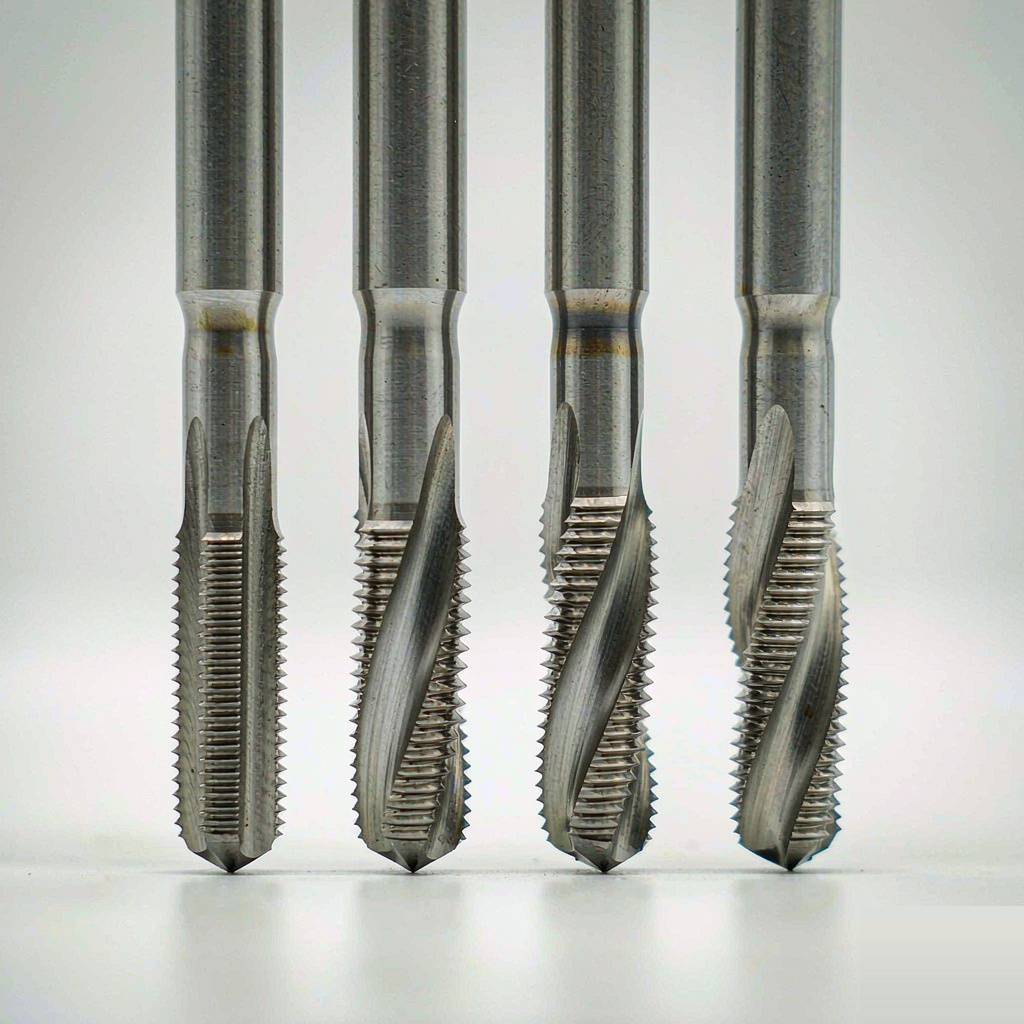
针对排屑问题,槽型选择是最直接的手段。螺旋槽丝锥的螺旋形槽可将切屑沿螺旋方向向孔外排出,是盲孔加工的首选;先端丝锥的槽向前倾斜,切屑向孔前方排出,适合通孔加工;直槽丝锥结构简单、强度较高,但排屑能力较弱,适合排屑要求不高的浅通孔。对深孔与难排屑工况,可选用带内冷孔的丝锥,通过切削液压力把切屑冲出。
不同材料的折断倾向差异明显。不锈钢与高温合金韧性强、加工硬化倾向大,切削力高且切屑易粘结,是折断高发材料;铝合金延展性好但易产生积屑瘤,导致螺纹表面撕裂与扭矩波动;铸铁与脆性材料切屑呈碎屑状,排屑相对容易,折断风险较低;高强钢硬度高、切削阻力大,对刀具材质与刚性要求更高。针对不同材料选择刀具材质与涂层,是降低折断率的基础。
转速过高会加剧切削热与刀具磨损,在不锈钢上还可能导致加工硬化;进给不匹配会造成牙型挤压或切削量异常;手工攻丝时压力不均与方向偏移会产生附加弯矩,这是细径丝锥折断的常见原因。此外,使用已磨损的丝锥、在无润滑条件下攻丝、以及未及时清理切屑就继续进给,都会显著提高折断概率。建立标准作业指导可减少这类操作差异。
攻丝设备的刚性、主轴跳动与夹持方式同样影响折断率。主轴跳动会使丝锥承受附加径向力,细径丝锥尤为敏感;刚性不足会引起振动,加速刃口崩损。采用柔性攻丝夹头可补偿主轴与工件螺纹之间的螺距误差,避免丝锥被强制拉伸或压缩,对刚性一般的设备效果明显。工件夹持不牢会导致攻丝过程中工件微动,同样增大折断风险。
降低折断率的措施可归纳为:严格控制底孔尺寸并按钻头孔数更换钻头;盲孔采用螺旋槽丝锥,深孔考虑内冷丝锥;采用分次进给并在退回时排屑;使用专用攻丝油并保证润滑到达刃部;按材料降低转速;避免使用磨损刀具;使用柔性攻丝夹头补偿螺距误差;对细径螺纹孔采用螺纹铣削替代攻丝。把这些措施写入作业指导并纳入首件检验,可显著降低批量折断事故。
问:丝锥折断最常见的原因是什么?答:底孔尺寸偏小、排屑不畅与攻丝扭矩过大三者相互关联,其中盲孔排屑堵塞是最典型的诱因,建议改用螺旋槽丝锥并采用分次进给。
问:为什么同一批工件有的断有的不断?答:常见原因是底孔尺寸波动与刀具磨损进程不一致,也可能与工件材料局部硬度差异有关。建议检查钻头磨损状态、核对底孔尺寸并对刀具建立使用孔数台账。
问:细径螺纹孔攻丝如何降低折断风险?答:可降低转速、减小单次进给量、保证充分润滑,并优先采用柔性攻丝夹头。对批量生产,采用螺纹铣削替代攻丝是更稳妥的方案。
问:如何判断丝锥已接近寿命终点?答:攻丝扭矩上升、声音变化、螺纹表面粗糙度增加、通规通过而止规也通过,都是寿命接近终点的信号,应及时更换。
丝锥折断是工艺系统问题的外在表现,底孔、排屑、润滑、刀具状态与设备刚性共同决定其发生概率。建立刀具寿命台账与作业指导,是降低折断率最经济的方式。摩比工品提供欧士机丝锥、螺纹铣刀及配套攻丝润滑产品与柔性夹头的现货查询与批量报价,可按材料、孔径与孔型给出刀具与参数建议,如需针对特定材料分析折断原因并优化工艺,欢迎联系平台客服获取选型资料与技术支持信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102