欢迎光临~摩比工品,MRO 工业品一站式采购平台

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
一个完整的螺纹加工工艺包含底孔准备、刀具选择、切削参数与检验判定四个环节。多数车间把注意力集中在刀具选择上,但实际质量问题中相当比例源于底孔尺寸偏差与检验量具失准。把四个环节都纳入受控状态,才能让螺纹加工从依赖操作者经验转变为可复制的工艺,这是批量生产中保证螺纹质量稳定的前提。
底孔直径的计算基础是螺纹公称直径减去牙距,例如公称直径减牙距即为理论底孔尺寸。实际加工中需按材料特性微调:延展性好的材料在攻丝时金属会向牙顶流动,底孔可略大;脆性材料则应略小以补偿牙顶不完全成形。使用挤压丝锥时,材料被塑性变形挤向牙顶而非被切除,底孔尺寸需按挤压工艺单独核算,不能套用切削丝锥的底孔值,否则会出现螺纹中径超差或丝锥过载折断。
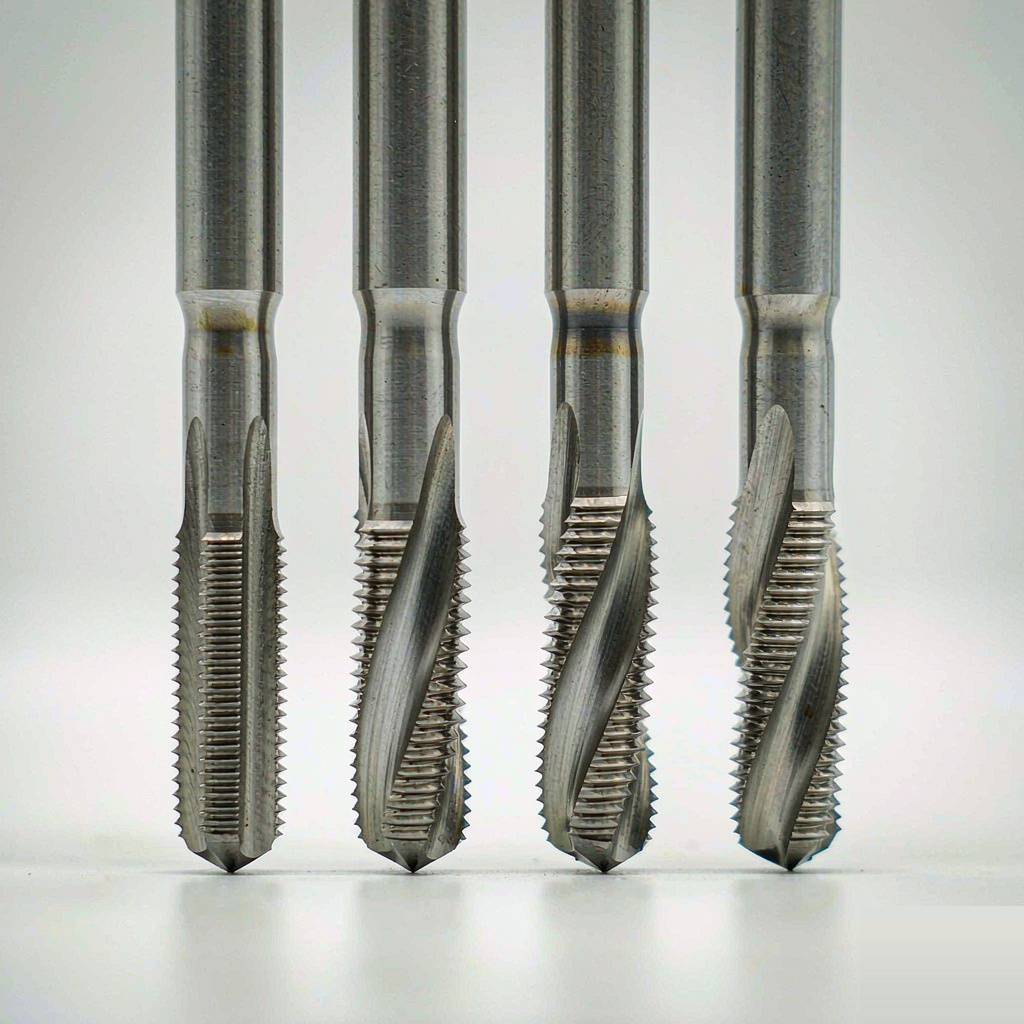
通孔加工优先选用先端丝锥,其槽向前倾斜,切屑沿前进方向排出,进给顺畅且效率较高。盲孔加工必须考虑排屑空间,螺旋槽丝锥的螺旋形槽可将切屑向孔外带出,是盲孔的首选;若使用直槽丝锥加工盲孔,切屑容易在孔底堆积,扭矩迅速上升,折断风险很高。对于深孔或排屑特别困难的场合,可考虑采用螺纹铣削替代攻丝,通过铣削方式降低单点受力并改善排屑条件。
攻丝转速需按材料与刀具材质匹配。碳钢与低合金钢在高速钢刀具下可选用较高转速;不锈钢、高强钢与高温合金应降低转速,减少切削热与加工硬化;硬质合金刀具可承受更高转速,但要求设备刚性好、夹持稳固,否则振动会加速崩刃。进给方面应采用与牙距匹配的强制进给,手工攻丝时保持均匀压力,避免忽快忽慢造成牙型损伤。
润滑在攻丝中的作用比在车削铣削中更关键,因为攻丝属于半封闭切削,切削液难以直接到达刃部。手工攻丝应使用专用攻丝油而非普通机油,专用攻丝油的极压添加剂可在高温高压下形成润滑膜,显著降低扭矩与粘结倾向。机械攻丝应保证润滑液连续到达刃部,必要时采用内冷刀具或高压喷射。对不锈钢与铝合金,润滑不当会直接导致螺纹表面撕裂与刀具快速磨损。
不锈钢等材料在切削力作用下表层会硬化,若刀具在同一位置停留或反复切削,硬化层会逐次加深,使后续切削更加困难。对策包括:保持连续进给,避免刀具空转摩擦;采用分次进给并在退回时排屑;选用锋利且带专用涂层的刀具;适当加大切削深度使刃口切入硬化层以下。这些措施可显著改善不锈钢攻丝的稳定性。
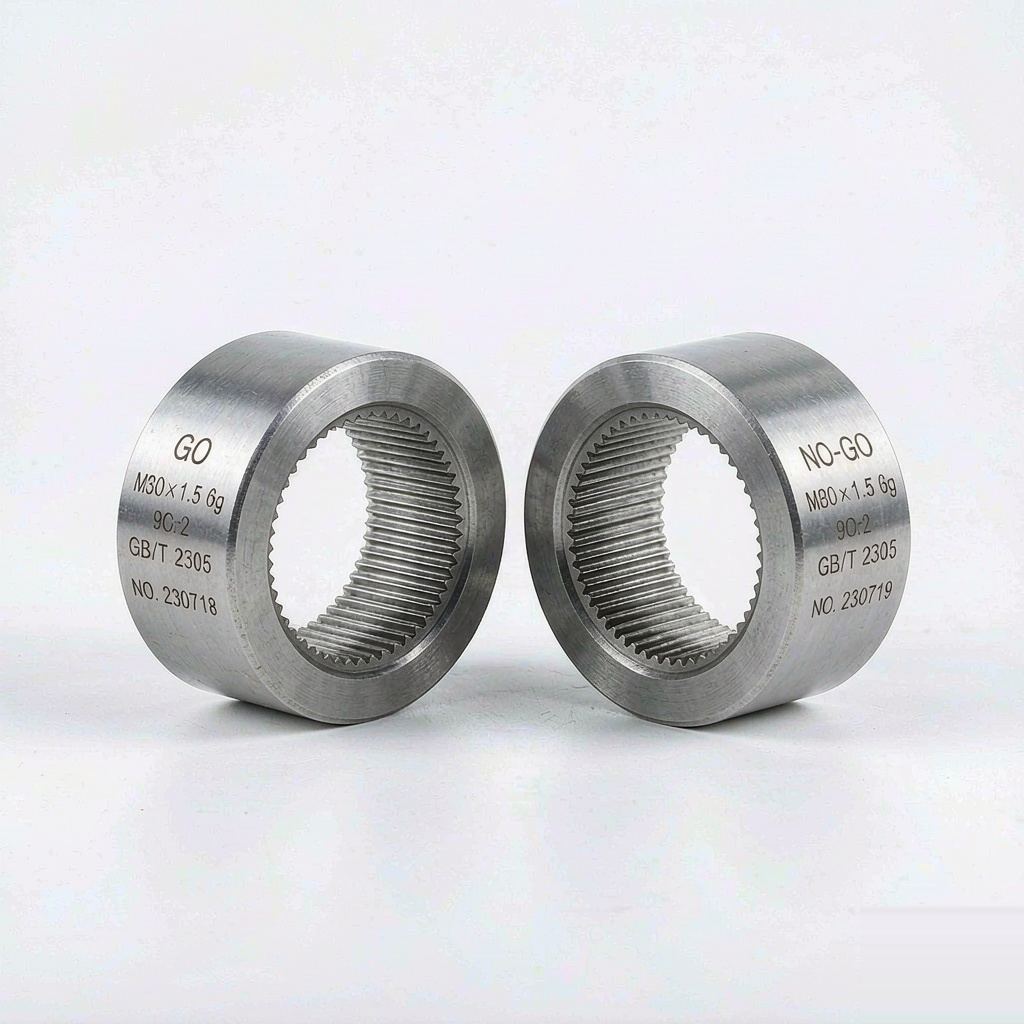
螺纹质量通常用螺纹塞规的通规与止规判定:通规应能顺利旋合通过螺纹全长,止规旋合不得超过规定圈数。除量具检验外,对密封螺纹还需关注牙型完整性与表面粗糙度,因为密封性能不仅取决于中径尺寸,还取决于牙侧面的贴合质量。检验量具本身需按周期检定,磨损量具会造成批量误判,其风险远高于量具价值。
丝锥属于易损刀具,应建立寿命管理。可按加工孔数记录刀具使用情况,出现以下情况时应更换:攻丝扭矩明显增大;螺纹表面粗糙或出现撕裂;通规通过而止规也能通过;刃口出现崩刃或明显磨损。建立刀具使用台账,用孔数评估实际寿命,可为库存定额与工艺优化提供依据,避免断刀造成的工件报废。
丝锥在工件内折断后,取出往往需要电火花加工或专用取出工具,甚至导致工件报废。预防措施包括:严格核对底孔尺寸;盲孔优先采用螺旋槽丝锥;采用分次进给并保证排屑;保持充分润滑;避免使用已磨损刀具继续加工;对深孔与难加工材料降低转速。对已折断的情况,应记录材料、孔径与刀具状态,分析原因并调整工艺,而不是简单更换刀具后继续按原参数加工。
问:底孔尺寸如何确定?答:基础算法是公称直径减牙距,再按材料延展性微调。使用挤压丝锥时需按挤压工艺单独核算底孔尺寸,不能套用切削丝锥的数值。
问:通孔与盲孔的丝锥如何选择?答:通孔优先先端丝锥,切屑向前排出、效率高;盲孔优先螺旋槽丝锥,切屑向孔外带出,可显著降低堵塞折断风险。
问:不锈钢攻丝为什么困难?答:不锈钢韧性强、导热差且易加工硬化,切削温度高、易粘结。建议选用专用涂层丝锥、降低转速、保证充分润滑并采用分次进给。
问:丝锥磨损后继续使用有什么风险?答:会导致扭矩增大、螺纹粗糙,通规通过而止规也通过的概率上升,折断风险显著增加。出现上述征兆应及时更换。
螺纹加工工艺的稳定性来自底孔、刀具、参数与检验四个环节的协同控制,任何一环缺失都会在批量生产中放大为成本损失。摩比工品提供欧士机丝锥、圆板牙、螺纹铣刀及成量螺纹环规、螺纹塞规等检验量具的现货查询与批量报价,可按螺纹规格、材料与孔型给出刀具与量具配套建议,如需建立攻丝工艺规范与刀具寿命台账,欢迎联系平台客服获取选型资料与交期信息。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102