欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
肖布林(Schaublin)是瑞士的精密机床与夹持技术品牌,产品覆盖精密车床、弹簧夹头、夹头筒夹以及高精度刀具夹持系统,服务于钟表、精密机械、医疗器械与刀具制造等对尺寸精度要求较高的行业。
夹持系统的精度是精密加工的起点。工件或刀具在主轴上的定位偏差会直接复制到加工尺寸上,因此弹簧夹头的径向跳动、夹持力一致性与重复装夹精度,往往比机床静态精度更能决定最终加工结果。
肖布林创立于二十世纪初,最初以精密车床制造为主,之后围绕车床主轴接口发展出成套的夹头与筒夹产品,在瑞士设有研发与制造基地,产品在钟表工业与精密零件加工领域有较长的应用历史。
技术积累集中在夹头锥面几何、弹簧槽结构设计与热处理工艺上。弹簧夹头需要在反复开合中保持弹性与尺寸稳定,因此材料选择、淬火硬度与磨削余量分配是决定寿命的关键环节,产品检验通常以径向跳动与夹持范围作为判定依据。
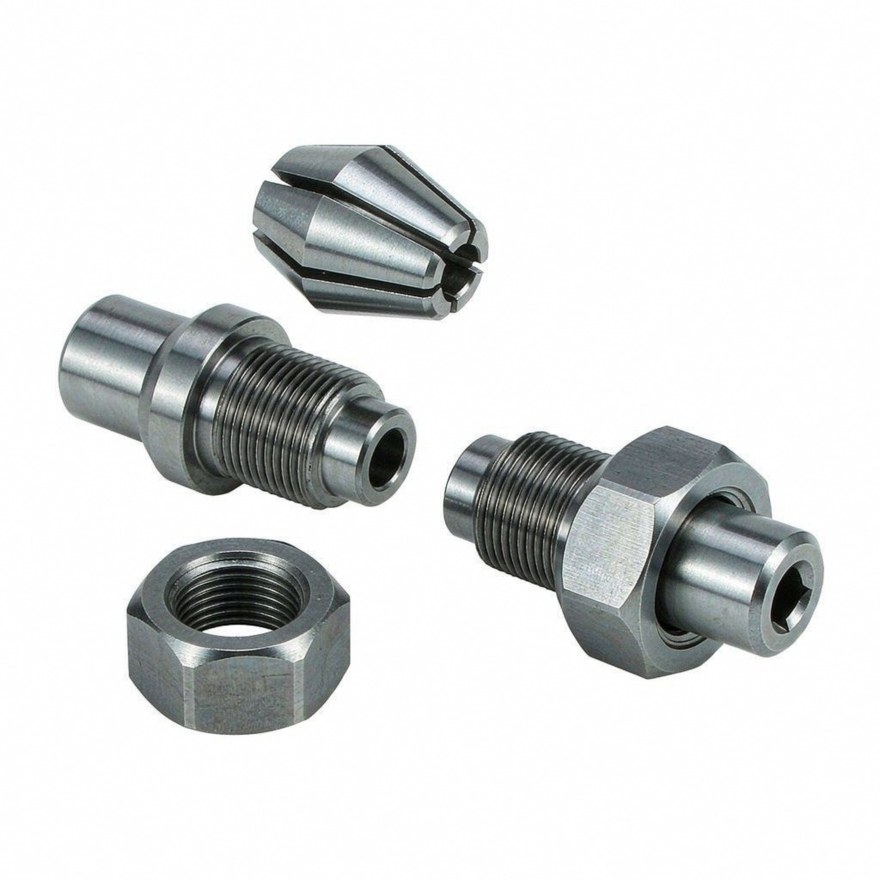
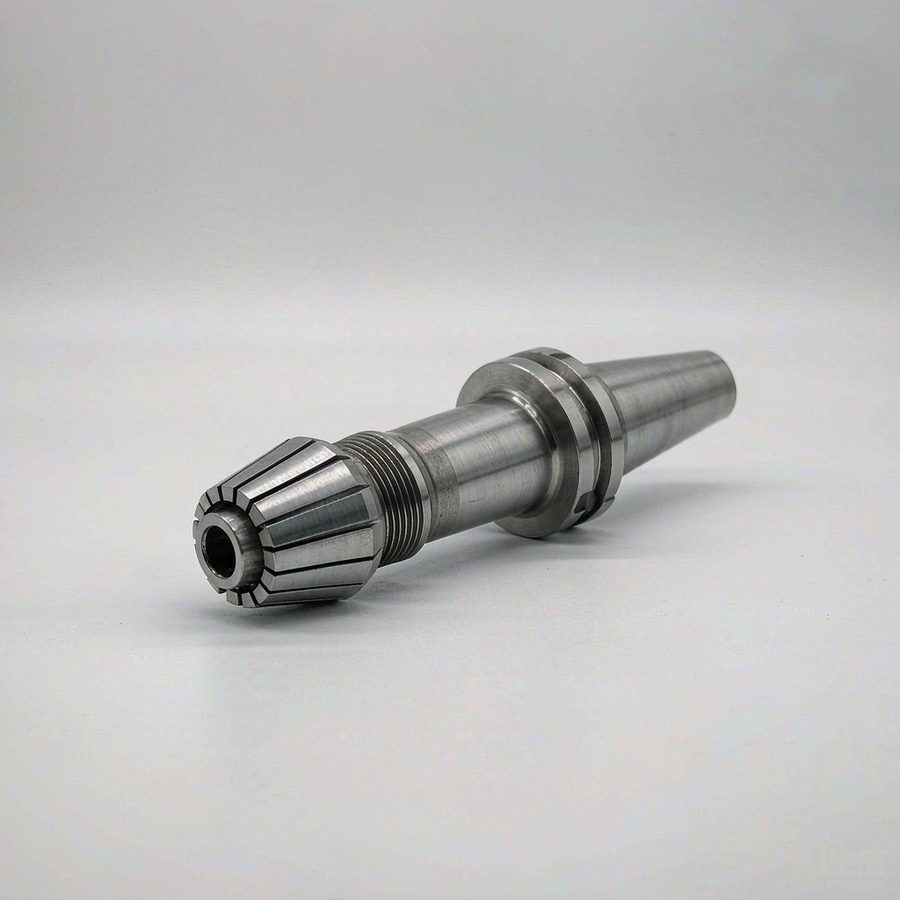
弹簧夹头的夹持精度来自锥面与夹头座的配合。锥面贴合面积不足会造成夹持力分布不均,使工件在切削力作用下产生微量位移;夹头座锥面磨损后,即使更换新夹头也难以恢复到原有跳动水平,因此夹头座的定期检查同样重要。
弹簧槽的结构决定夹头的弹性变形特性。槽数、槽长与槽宽影响夹头张开与夹紧时的应力分布,槽底圆角过小会引起应力集中并在反复使用后产生裂纹。合理的热处理使夹头在保持弹性的同时具有足够表面硬度,以抵抗棒料表面的磨损。
在刀具夹持方面,径向跳动是关键指标。刀柄与主轴的配合锥面、夹套的加工精度与锁紧螺母的压紧方式共同决定刀具的实际跳动量。对于小直径刀具,跳动量过大会造成单刃切削,使刀具寿命明显缩短并在孔壁上留下振纹。
问:更换新夹头后工件跳动仍然偏大是什么原因?答:应优先检查夹头座锥面的磨损与拉伤情况,以及主轴定位端面的清洁度。锥面贴合不良时新夹头无法正确定心,此时需要先修磨或更换夹头座。
问:弹簧夹头夹持直径超出标称范围会怎样?答:夹头在超出最佳夹持区间后,锥面贴合面积减少、夹持力下降,同时弹性变形量增大使夹头产生永久变形,后续装夹精度随之下降。应按工件实际直径选择对应规格。
问:如何判断夹头是否需要更换?答:可通过装夹标准检棒测量径向跳动,与出厂值或工艺允许值对比;同时观察锥面是否有拉伤、弹簧槽是否有裂纹、内孔是否有明显磨损痕迹。跳动超差或出现裂纹时应更换。
肖布林的技术特点集中在夹头锥面几何、弹簧槽结构、热处理工艺以及刀具夹持的跳动控制上。弹簧夹头的接口形式与跳动检验方法可查阅机床附件的相关标准与刀具夹持系统规范,具体规格的尺寸表与使用条件可参考品牌公开的技术手册。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102