欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
径向摆动在现场常写作径跳,指夹头回转一周内百分表读数的最大值与最小值之差,也就是 TIR。对使用弹簧夹头的精密车削、磨削和铣削工序来说,夹头径跳会直接叠加到工件上,成为孔径、外圆同轴度和端面跳动的误差分量。以直径 10 mm 的工件为例,夹头端面处 0.01 mm 的径跳,在距端面 30 mm 处会放大到约 0.03 mm 的位置偏差,因此精密夹头的径跳必须在靠近夹持面的位置测量,远离夹持面测得的数值不能代表夹头本身。
精度保持指的是夹头经过多次装夹和累计使用之后,仍能把径跳维持在初始水平附近的能力。它由锥面配合、弹性段结构、材料热处理和使用方式共同决定,任何一个环节存在短板,都会让整支夹头提前失效。
把夹头装到主轴上测径跳,读数一般由四部分叠加而成:主轴锥孔本身的跳动、夹头锥体与主轴锥孔的配合误差、夹头弹性段的制造误差,以及夹紧工件后由夹紧力不均引起的弹性变形。
弹簧夹头多用合金工具钢或弹簧钢制造,弹性段需要在硬度与弹性之间取得平衡。淬火后的回火温度决定基体韧性:硬度偏高时弹性段容易开裂,硬度偏低时夹持面容易被切屑和硬质点压出压痕,压痕本身又会成为新的径跳来源。
内孔一般经过精磨甚至研磨,表面粗糙度直接影响与工件的接触均匀性。粗糙度偏大时实际接触点少,局部接触应力高,几次装夹之后内孔就会出现磨损带,径跳随之上升。对需要长期保持高精度的场合,内孔研磨配合适当的表面强化处理,可以明显延缓磨损带的形成。
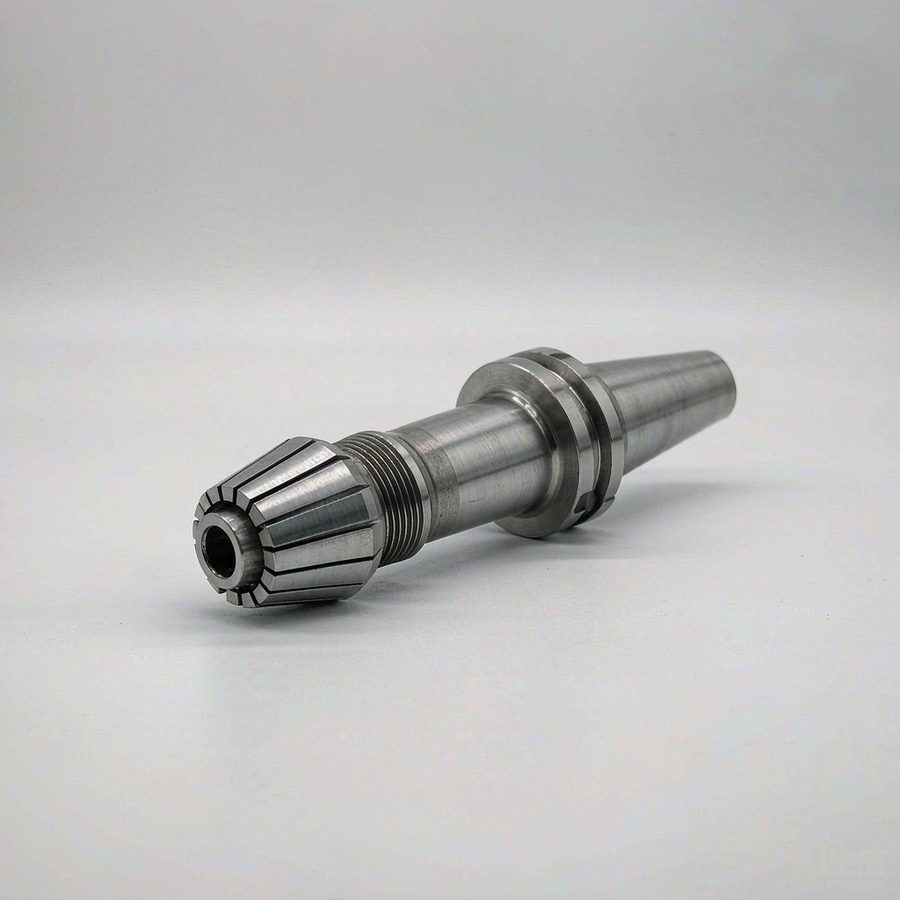
安装前用无绒布清洁主轴锥孔与夹头锥面,检查锥面有无毛刺、压痕和拉伤。装入后先不夹工件,用百分表在夹头内孔靠近端面处测量径跳并记录基准值,再夹入标准检棒复测,两次读数之差反映夹紧后的变形量。
日常维护有几项固定动作:定期检查锁紧螺母的螺纹磨损量,螺母磨损会造成夹紧力下降和轴向位置漂移;避免用夹头夹持带键槽或已淬硬的表面;每次换件后用压缩空气清理弹性槽内的切屑,切屑进入槽内会破坏夹持的均匀性。
夹头磨损通常分为三个阶段。初期磨合阶段径跳略有上升后趋于稳定;稳定阶段径跳缓慢增长;进入急剧磨损阶段后内孔出现明显磨损带或椭圆化,径跳快速上升。常见的更换判据包括:夹紧后径跳超过工序公差的五分之一;用检棒测量的重复性明显变差;弹性段出现肉眼可见裂纹;锥面接触率下降到要求值以下。
常见误区是仅凭内孔外观判断夹头是否还能用。内孔看起来完好,但圆度已经超差时,径跳仍然超标。更可靠的做法是建立径跳趋势记录,按周期用检棒和百分表复测,用数据而不是外观决定更换时机。
问:新夹头装上去径跳就超标,一定是夹头的问题吗?
答:先排除主轴端因素。把夹头装好后不夹工件测一次径跳,再夹标准检棒测一次。若空载径跳已经超标,应检查主轴锥孔是否有毛刺、拉伤或磨损;若空载合格而夹持后超标,问题多出在夹头内孔状态或夹紧力设置。
问:夹紧力是不是越大越稳定?
答:不是。夹紧力超过弹性段设计范围后,材料进入塑性区,卸载后内孔不能完全复原,径跳会逐次累积增大,最终导致夹头提前失效,夹持力的重复性也随之下降。
问:同一支夹头加工不同直径的工件可以吗?
答:弹簧夹头的有效夹持范围很窄,超出范围会改变弹性段的变形状态,夹持力分布不均,径跳随之上升。通常建议夹持直径在夹头标称直径附近的小范围内使用。
问:内孔看起来没有磨损,为什么径跳还是变大?
答:径跳取决于内孔圆度和锥面对内孔的同轴度,这两项用肉眼无法判断。需要用检棒配合百分表测量,或送检圆度。表面完好但圆度超差的夹头同样无法满足精度要求。
问:怎样延长夹头的精度保持周期?
答:把夹紧力控制在合理区间、保持锥面与弹性槽清洁、避免夹持硬表面和带槽工件、定期复测径跳并记录趋势,这几项措施对延长精度保持周期的作用最直接。
精密夹头的径向摆动与精度保持,本质上是锥面配合质量、弹性段结构设计、材料热处理与使用方式共同作用的结果。选型阶段看精度等级与锥面规格,使用阶段看夹紧力控制与清洁维护,判定阶段看径跳趋势而不是外观。以 Schaublin 为代表的精密夹持技术资料中,对锥面接触率、径跳测量位置和更换判据都有明确说明,可结合机床主轴端规格与工序公差要求,通过技术标准、厂商技术手册和行业资料库进一步查阅核对。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102