欢迎光临~摩比工品,MRO 工业品知识库

服务热线全国服务热线:

400-001-5164

  • 精密夹头与刀具夹持系统(Schaublin)
精密夹头与刀具夹持系统(Schaublin)

精密夹头与刀具夹持系统(Schaublin)

精密夹头与刀柄系统决定径向跳动、夹持刚度与重复装夹精度,是精密加工的基础工艺装备。

一、产品简介

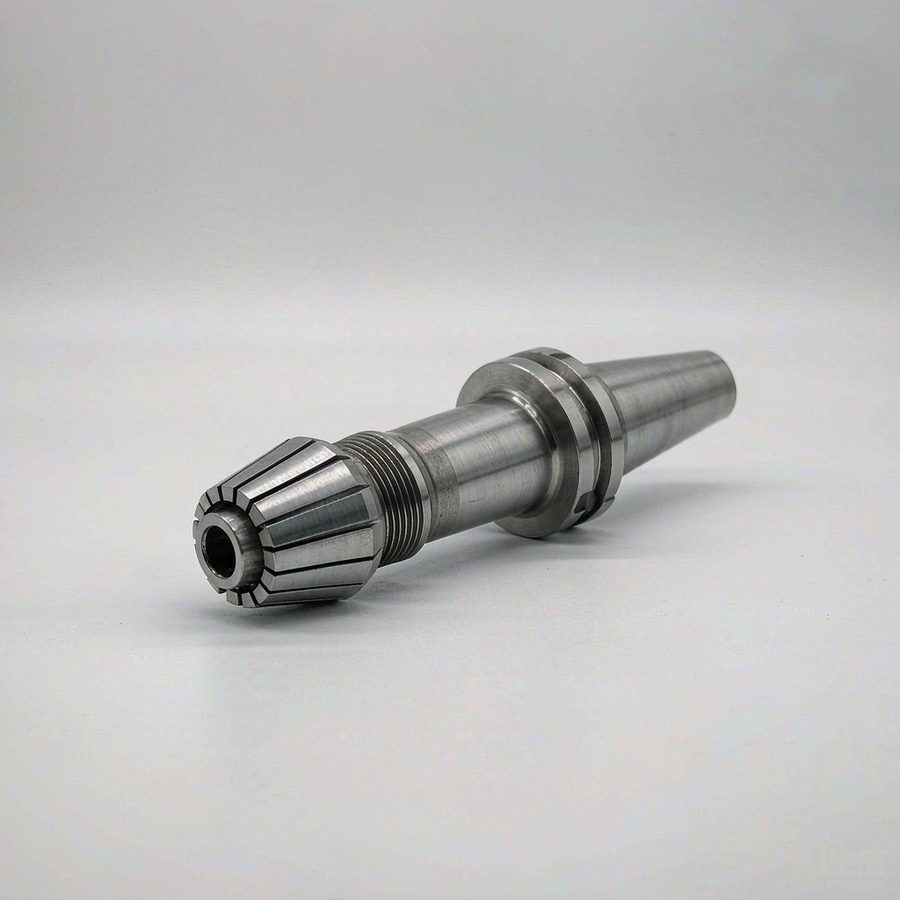
精密弹簧夹头是通过弹性变形夹持工件或刀具的定心夹具,其内孔与锥面经过磨削配合,在轴向拉紧时产生均匀的径向收缩,把刀具或工件定心夹紧。刀柄夹持系统由刀柄本体、夹头、锁紧螺母与拉钉组成,负责把刀具与机床主轴连接并传递扭矩与轴向力。

肖布林(Schaublin)的精密夹头与刀柄以径向跳动控制与锥面配合精度为技术特征,适用于对同轴度与表面质量要求较高的车削、磨削与铣削工序。径向跳动决定孔径与轮廓的分散度,夹持刚度决定切削时的让刀量,重复装夹精度决定换刀后是否需要重新对刀。

二、产品特点

  • 锥面与内孔配磨——夹头锥面与主轴锥孔接触面积大,提高定心重复性。
  • 径向跳动控制严格——同一批次夹头夹持标准检棒时的跳动分散度较小。
  • 多槽弹性结构——开槽数量与槽型影响夹持均匀性,有效夹持范围窄而精度高。
  • 夹持力可调——通过拉紧力或锁紧扭矩控制,兼顾夹持刚度与薄壁件变形。
  • 材质与热处理稳定——弹簧钢经淬火回火后弹性恢复性好,长期使用不易产生永久变形。

三、规格参数

  • 典型夹持范围:φ1 至 φ32 mm,同一规格夹头对应较窄的有效夹持区间
  • 典型径向跳动:精密级可达数微米量级,按检棒位置测量
  • 典型锥面角度:按主轴接口配套,如常见的 20° 与 16° 系列
  • 典型材质:弹簧钢或合金工具钢,表面硬化处理
  • 典型开槽形式:三槽或多槽,按夹持均匀性与密封需求选择
  • 典型刀柄接口:锥柄与空心锥柄形式,按主轴规格匹配

四、行业应用

  • 精密车削:小型轴类与套类零件的外圆与端面加工,要求重复装夹后尺寸稳定。
  • 工具磨削:钻头、铣刀刃磨时的刀具夹持,关注跳动对刃口对称性的影响。
  • 钟表与医疗器械:微小零件的加工与检测,夹持力需可控以免压伤工件。
  • 电子零件加工:小型壳体与连接件的钻孔与铣削,批量一致性要求高。
  • 计量与检测:作为检测芯轴或量具的定心夹具使用。

五、选购指南

  • 先确认被夹持件的实际直径,选对应有效夹持区间的夹头,避免在区间边缘使用导致接触面不足。
  • 按加工公差反推需要的径向跳动等级,精度过剩会增加成本,精度不足则影响表面质量。
  • 薄壁件应降低夹持力或改用带轴向定位面的夹头,减少夹持变形引起的圆度误差。
  • 高速使用时确认刀柄的平衡等级与夹头夹持长度,夹持长度不足会降低刚度并加剧振动。
  • 更换夹头时同步检查主轴锥孔与锁紧螺母的磨损,锥面拉毛会直接放大径向跳动。

六、常见问题

问:换了新夹头后跳动仍然偏大,可能是什么原因?答:应依次检查主轴锥孔是否有拉伤或异物、锁紧螺母端面是否磨损、装夹长度是否足够,以及检棒本身的直线度。夹头只是其中一环。

问:夹头能否夹持略大于标称范围的直径?答:不建议。超出有效区间会使开槽根部应力集中,长期使用易产生永久变形甚至开裂,也会因接触面不足降低夹持刚度。

问:夹头多久需要更换?答:没有固定周期。以夹持标准检棒测量的跳动值、锥面接触印痕与夹持力变化作为判据,超过工艺允许值时更换更合理。

七、资料与技术支持

精密夹头的跳动公差、夹持范围与锥面角度等参数,可在厂商技术手册中查到,安装与紧固扭矩一般也有明确说明。夹持变形对圆度的影响、装夹长度与刚度的关系等内容,可通过行业资料库中的切削工艺资料进一步查阅。

技术咨询与资料索取