欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
车间里锯一根不锈钢管,锯了十几分钟只在表面拉出一道白印,锯条还越走越偏。这类情况多数不是力气问题:齿距选得太粗,锯齿根本咬不住薄壁管;锯条张力不够,推程时锯条在锯缝里摆动,自然走不直。手锯看着简单,能不能锯得动、锯得直,取决于齿距、锯条长度和张力这三件很具体的事。
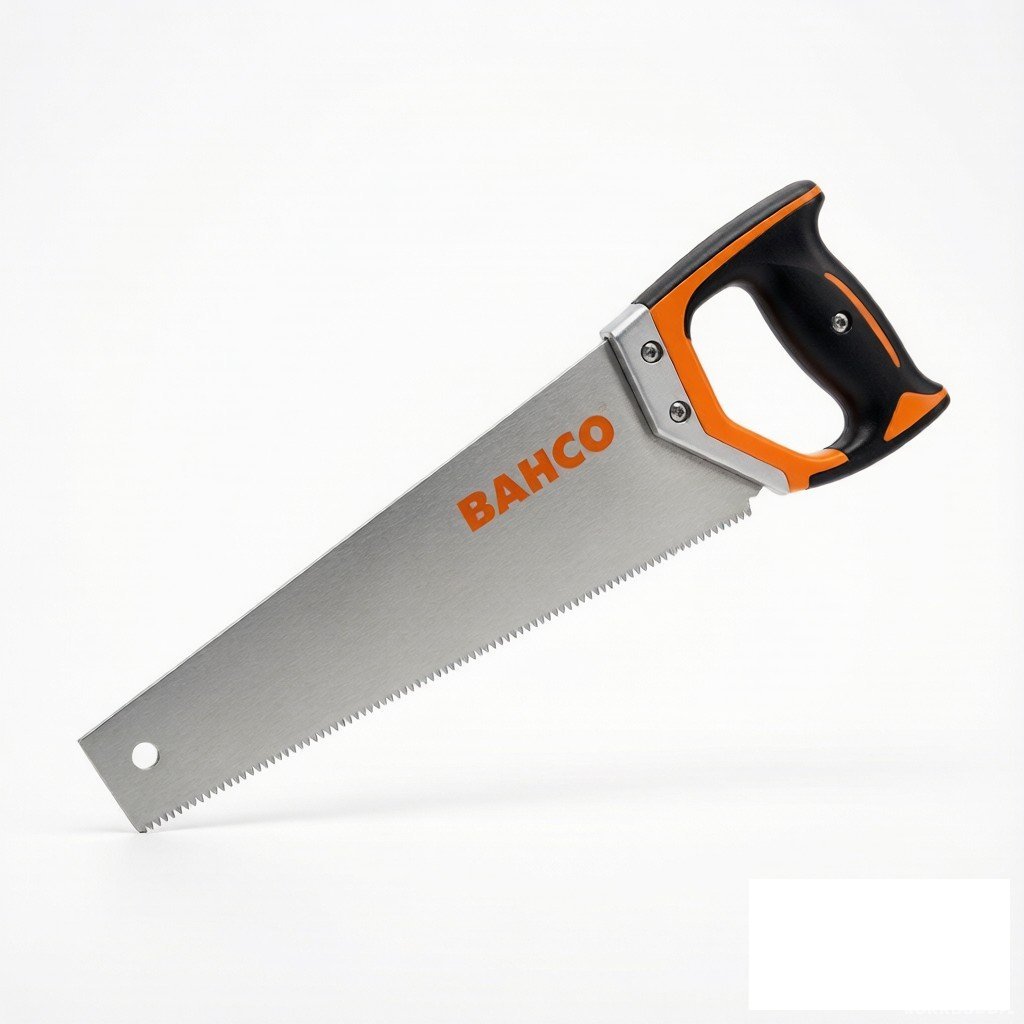
一把手锯分三块:锯架、锯条、握柄。锯架决定可装锯条的长度与张力调节方式,常见有固定式和可调式两种,可调式能适配多种锯条长度。锯条是真正的切削件,材质以高碳钢与合金工具钢居多,齿部经淬火处理。握柄与锯架后端形成的角度影响推程的发力方向,带软胶包覆的握柄在长时间作业时更省力。三者之中,锯条是消耗件,锯架与握柄是可以长期使用的主体,选购时把预算放在锯条上更划算。
手锯的锯齿朝前,切削发生在推出去的行程上。推程时双手均匀施力,让锯齿逐层切下切屑;回程时只轻轻带回来,不要加压,因为回程加压只会让齿背摩擦锯缝、把锯条磨钝,还容易让锯条在缝里卡住。施力方向也有讲究,力应尽量沿着锯条平面向前,向下压的力矩太大会使锯条弯曲变形。起锯阶段行程短、力要轻,等锯缝成形再逐步加长行程,这是让锯切走直的基本动作。
齿距的常见标法有两种:一是每英寸内的齿数,二是齿距毫米数。每英寸齿数越少,单齿越大,容屑空间越充足,适合切厚料与软料;齿数越多,单齿越小,切下的切屑越薄,切口越光洁,但容易在厚料里被切屑堵住。选购时不要只记数字,还要对应用途:粗齿偏向木材与厚壁管,中齿兼顾木材与铝型材,细齿面向薄壁管、型材与铜管。同一把锯条不可能兼顾所有材料,实际做法是按车间最常切的材料定主用齿距。
锯条长度常见在 300 毫米到 400 毫米之间,规格与锯架匹配即可。长锯条行程长、单次切削量大,适合大截面;短锯条刚性好,在狭窄空间里更好控制。材质方面,普通高碳钢锯条成本低,适合木材与软金属;含合金元素的工具钢锯条耐磨性更好,用于不锈钢与管材更耐久。对需要频繁切不锈钢的场合,选用齿部经过表面处理的锯条能明显延长使用时间,单位成本往往比反复换普通锯条更低。
判断齿距是否合适的简单标准是:整个锯程里应始终有两到三个齿同时接触材料。少于这个数,齿尖受力过大容易崩齿;多于这个数,切屑排不出去,锯条会在缝里发热打滑。
锯条装反是最常见的操作错误,齿尖应朝前,装反后回程变成切削行程,越锯越费劲。装好锯条后调节张力,判断方法是轻轻拨动锯条,发出清脆短促的声音并有明显回弹,说明张力合适;声音发闷、按压时明显下垂,说明太松。张力不足会让锯条在锯缝中摆动,切口偏斜且容易断条;张力过大会让锯齿在冲击下崩齿。可调式锯架换锯条后要重新做张力检查,这一步不能省。
起锯时用拇指或木块抵住锯条侧面作为引导,先以小行程轻推,让锯条在一处站稳,避免在表面来回打滑划出多道痕。锯缝成形后再逐步加大行程与推程力。走线时保持锯条与切割线在同一平面,手腕不要左右扭转,若发现偏离,不要强行扭转锯条纠正,应退出重开。管材切割时可以从单侧锯到接近内壁后转动工件,避免小截面处齿尖被打断。作业时工件要夹紧,悬空或手扶的管件振动大,走线很难控制。
锯条是否该换,可以从三个现象判断:推程需要明显加大力气才能维持切削;切口边缘出现明显毛刺与烧焦痕迹;锯切时发出尖利的摩擦声而切屑变成细粉。出现其中任意一项,继续使用只会让锯条在缝里打滑发热,既延长作业时间,也增加断条与伤手风险。锯条属于低值消耗件,建议按常用齿距各备几条,避免现场为了省一条锯条用错齿距硬切。
卡在缝里先别加力猛推,应立即停止推程,轻微回拉并清理切屑,再确认锯条张力与齿距是否合适。走偏的常见原因有三个:起锯时就没站稳导致锯缝起点倾斜;锯条张力不足使锯条在缝中扭摆;走线时手腕强行纠偏。断条则多见于张力过紧、齿距过细在厚料中堵塞,或工件未夹紧发生振动。按张力、齿距、夹持、动作四项逐条排查,多数锯切问题都能定位到具体原因。
手锯属于带锋利刃口的工具,收纳时建议加齿部保护套或挂在工具板上,不要与其它工具堆在一起,齿尖磕碰后切削性能会明显下降。使用前检查握柄是否松动、锯架有无变形、锯齿有无崩缺。锯切时工件要稳固夹持,手与锯缝保持距离,切断瞬间工件可能下坠或弹跳,应提前托住或留出下落空间。作业结束清理齿间树胶与切屑,金属部位薄涂防锈油,锯条长期不用建议拆下平放,避免锯架长期张力使锯条产生疲劳。
问:同一把锯条能不能既切木头又切钢管?
答:可以临时应付,但效率与寿命都不理想。木材需要粗齿排屑,薄壁钢管需要细齿避免钩住管壁,两者对齿距的要求相反。车间里更实用的做法是按常用材料准备两条齿距不同的锯条,换条比换整把锯更快。
问:锯条已经能锯动,但切口总是斜的,是锯条的问题吗?
答:多数不是。先检查锯条张力是否偏松,再回想起锯阶段是否一次站稳。张力不足和起锯偏斜是走偏的两大主因。如果两条都正常,再检查锯条两侧的齿是否磨损不均或有一侧崩齿。
问:为什么不锈钢比普通碳钢难锯这么多?
答:不锈钢在切削时加工硬化明显,齿尖反复在同一表面滑擦会让表层越切越硬,同时导热差,热量集中在锯齿上造成快速磨损。应对办法是保持稳定的推程压力,让锯齿始终处于切削状态,避免长时间空擦,并选用更耐磨的锯条。
问:锯条平时要不要涂油?
答:金属部位薄涂防锈油可以,齿部不必刻意涂油。切削时若需要冷却,可在锯缝处少量加注切削液或皂化液,帮助排屑与降温。切木材时不需要加油,油污反而会吸附木屑堵塞齿间。
手锯用得好不好,落在三个具体判断上:齿距与被切材料的壁厚是否匹配,锯条张力是否够,起锯时是否一次站稳。这三项调整到位,锯切速度和走线质量会有明显差别,和力气大小关系不大。选型前建议先统计车间最常切的材料与管壁厚度,据此确定主用齿距与锯条长度,同时备齐配套锯条,避免为省一条锯条在错误的齿距上反复硬切。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102