欢迎光临~摩比工品,MRO 工业品知识库

 全国服务热线:
400-001-5164
全国服务热线:400-001-5164
手工电弧焊在设备维修与钢结构现场仍是最常用的方法,一根焊条选错,代价往往不是几根焊条的钱,而是探伤不合格、焊缝返修甚至整段重做。药皮类型、直径、电流三者对不上,最常见的表现是气孔、飞溅大、熔深不足或脱渣困难。把这层对应关系理清,现场大部分焊接缺陷都能在起弧之前就避开。
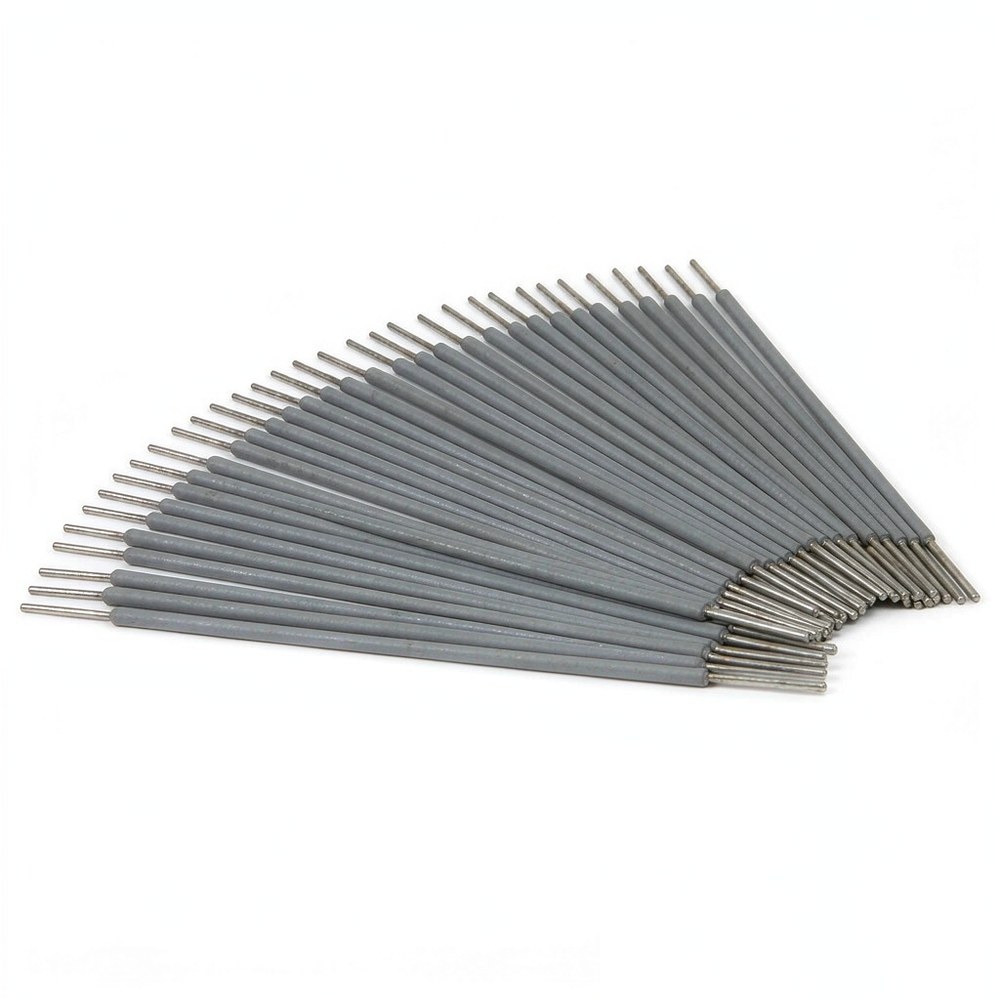
手工电弧焊条指表面涂有药皮、靠电弧熔化后作为填充金属的焊接材料,配交流或直流焊机使用,适合结构件、管道与设备抢修等场合。它的优势是对工件清洁度与装配间隙的容忍度较高,室外有风时也能作业,设备投入低;劣势是熔敷效率低、焊工技能影响大、长焊缝的效率不如埋弧或气保焊。设备抢修、支架与底座焊接、小批量非标件制作,是它最典型的使用场景。
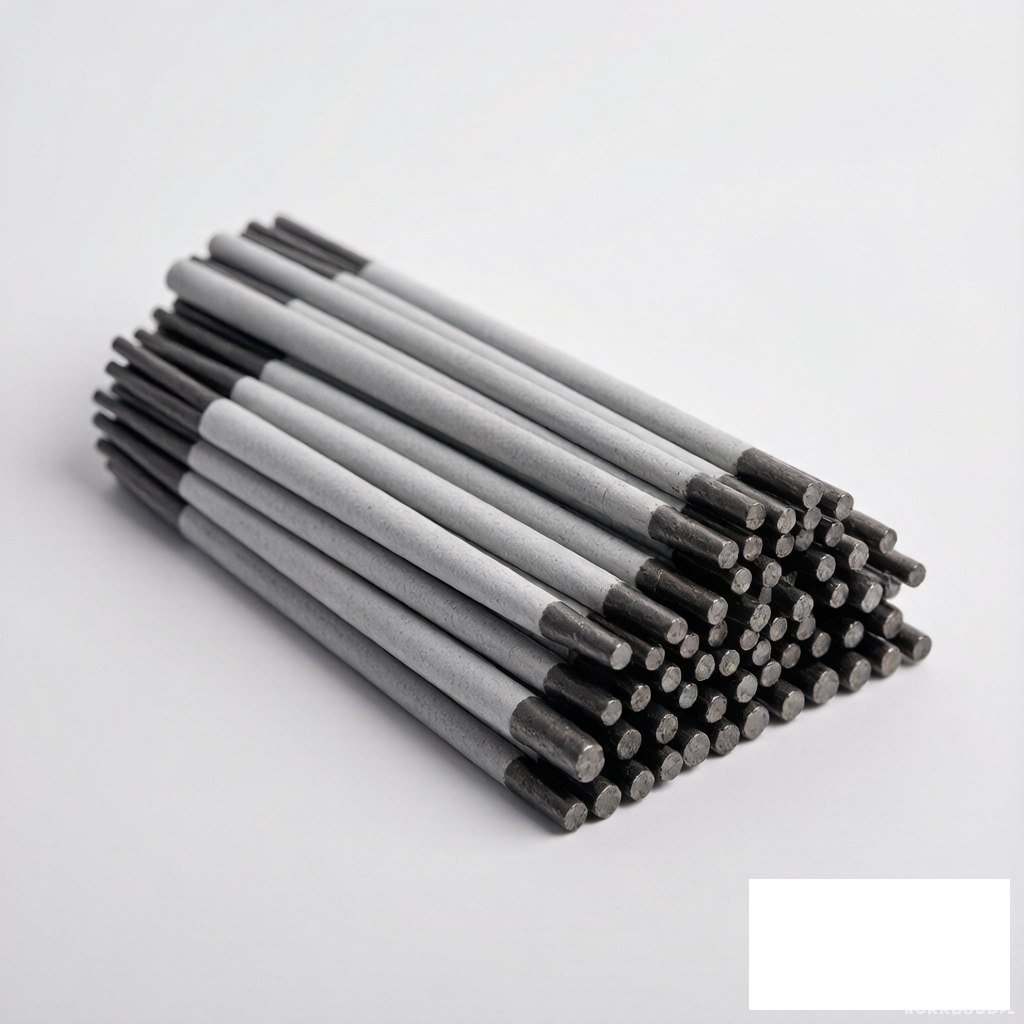
焊条由焊芯和药皮组成。焊芯是导电与填充金属的主体,其成分决定焊缝金属的力学性能。药皮的作用更复杂:造气保护熔池、造渣覆盖、脱氧去硫、稳定电弧、补充合金元素。酸性药皮如钛钙型电弧稳定、飞溅小、脱渣容易,交直流两用,适合一般碳钢结构;碱性药皮即低氢型焊缝含氢量低、韧性好,但对油锈水分敏感,必须按要求烘干并按极性施焊。药皮类型决定了这根焊条的脾气。
国标焊条型号以 E 加四位数字表示,以 E4303 为例:E 表示焊条,前两位 43 表示熔敷金属抗拉强度约 430 MPa,第三位 0 表示适用于全位置焊接,末位 3 表示药皮类型与适用电流种类。行业里更常用牌号写法,如 J422、J507,其中 J 表示结构钢焊条,首位数字表示强度等级,末位表示药皮类型。两种写法指向同一类产品,读型号时先看强度等级,再看药皮与电流要求,最后确认直径。
直径是最常被忽略的一项,常见 2.5、3.2、4.0 与 5.0 毫米几档,对应电流大致为 2.5 毫米用 70 到 110 安、3.2 毫米用 100 到 140 安、4.0 毫米用 140 到 200 安,实际以药皮类型与焊机特性为准。熔敷金属抗拉强度决定适用母材等级,冲击韧性反映低温性能,适用电流种类分交流、直流正接与直流反接,接法错了电弧会明显不稳。药皮含水量关系到氢致裂纹风险,因此低氢型焊条对烘干要求更严。
选直径的顺序是先定强度等级、再定直径、最后定电流。母材强度低的碳钢结构选通用碳钢焊条即可;厚板与拘束度大的接头优先低氢型。直径方面,平焊厚板用粗一些的焊条效率更高,立焊、仰焊、薄板与根部打底用细焊条更容易控制熔池。装配间隙大的接头不要靠粗焊条硬填,容易夹渣与未熔合,应先修整坡口。多层多道焊时打底用细、填充与盖面可换粗,各层清渣要彻底。
低氢型焊条使用前应在 300 到 350 摄氏度烘干一到两小时,烘干后放入 100 到 150 摄氏度的保温筒随用随取,露天作业超过四小时建议重新烘干。酸性焊条对烘干要求宽松,但受潮后同样会出现气孔与飞溅。烘干箱内不要堆叠太厚,避免受热不均;不同型号不要混烘,防止药皮成分相互影响。反复烘干次数不宜过多,药皮会开裂脱落。焊条受潮较直观的判断是敲击声发闷、药皮表面泛白霜。
起弧采用划擦或直击法,引弧后保持弧长约为焊条直径的零点五到一倍。运条方式按位置选择:平焊用直线或月牙形摆动,立焊用幅度较小的摆动并控制层间温度,仰焊用小电流短弧配小幅摆动。收弧要填满弧坑,可回焊一小段或画圈收尾,避免弧坑裂纹。接头处应在前一道焊缝前方十到十五毫米处起弧再拉回,保证熔合。工件表面要除油除锈,锈层较厚时即使焊条本身没问题也会出气孔。
遇到缺陷可按气孔、夹渣、裂纹、咬边分开找原因。气孔优先查焊条是否受潮、工件是否有油锈、弧长是否过长、风速是否过大。夹渣多因清渣不彻底、电流偏小、运条过快或坡口角度过小。裂纹先看低氢型焊条是否按要求烘干、母材含碳量是否偏高、结构拘束度是否过大,厚板可配合预热与缓冷。咬边与电流偏大、运条角度不对有关。焊缝尺寸不符则核对电流、运条速度与道间搭接量。
焊条库房要保持干燥通风,货架离地离墙存放,避免与酸碱类物质同库。按型号与直径分区标识,先进先出。开包后的焊条不宜长期敞放,当班用不完应放回保温筒或密封保存。现场领用建议定量领取,剩余焊条单独回收并记录,受潮或药皮破损的直接报废,不要重新烘干后继续用于重要结构。把烘干温度、时间与领用人记入台账,是控制气孔与裂纹最省事的办法。
问:烘干后的焊条在保温筒里能放多久?
答:常见做法是不超过四小时,超出后应重新烘干再用。保温筒要盖严,露天或有风环境时间还要缩短。反复烘干会使药皮开裂,一般建议控制在两到三次以内。
问:酸性焊条能替代低氢型焊条焊厚板吗?
答:不建议。厚板与高拘束接头对氢致裂纹更敏感,低氢型焊条的抗裂能力更强。若临时替代,需要配合预热、控制层间温度并加强检验,但这属于降低要求的做法。
问:焊条直径越大效率越高吗?
答:只在平焊位置且接头能承受大电流时才成立。立焊与仰焊用粗焊条难以控制熔池,薄板还会烧穿。效率应通过合理的坡口设计、多层道安排与规范电流来提升。
问:焊缝出现密集气孔,最该先查什么?
答:先查焊条状态与工件表面。药皮受潮、油锈未清、弧长过长是三类最常见原因,风力过大也会破坏气体保护。逐项排除后再考虑电流与运条是否匹配。
焊条选用可以拆成一条判断链:先按母材强度与结构重要性定药皮类型,再按板厚与焊接位置定直径,最后按药皮说明定电流与接法。低氢型焊条的烘干与保温是硬性动作,跳过这一步,其它环节做得再对也容易出裂纹。进场施焊前建议核对焊条型号、直径、生产批号与烘干记录四项,确认无误再安排作业。
联系人:邓先生
手 机:13346467277
邮 箱:sales@chilok.com
地 址:广东省中山市神湾镇外沙村福源路4号4栋102